Le targhette personalizzate per apparecchiature in acciaio inox incise chimicamente riportano i dati nominali, seriali, di conformità e di sicurezza che devono restare leggibili per l’intera vita operativa di una macchina. Per ottenerlo, specificate quattro elementi. Usate 304 in interni e 316 ovunque siano presenti cloruri. Incassate la marcatura nel metallo. Usate fissaggi meccanici su apparecchiature soggette a vibrazioni. Inserite le prove di accettazione nell’ordine di acquisto prima di approvare il primo articolo.
Chi specifica le targhette per apparecchiature e in quali condizioni devono resistere? ↑
Chi acquista queste targhette legge i disegni tecnici. Presso un OEM di macchinari, quadri elettrici, settore navale, alimentare, farmaceutico, HVAC o caldaie, l’ingegnere di progettazione o applicazione decide cosa deve riportare la targhetta e a quale ambiente deve resistere. Acquisti e qualità fornitori confrontano quindi i fornitori su quattro aspetti: materiale tracciabile, accuratezza del disegno, coerenza tra campione e produzione e documentazione. I team qualità, EHS e assistenza sul campo convivono con il risultato. La targhetta deve restare leggibile durante un audit, una richiesta di garanzia o una procedura di lockout anche anni dopo la spedizione. Una guida per l’acquirente[1] descrive la targhetta come «un’interfaccia permanente tra il prodotto, l’utente finale, il tecnico sul campo e l’autorità di regolamentazione».
Le applicazioni tipiche includono targhette dati per un nuovo modello di macchina, targhette per l’esportazione che devono riportare CE e dati elettrici, targhette seriali e patrimoniali per apparecchiature offshore o costiere, targhette per zone di lavaggio su linee alimentari e farmaceutiche e targhette sostitutive quando un’etichetta precedente è sbiadita prima di un audit. Appaltatori di manutenzione e distributori di valvole e pompe ordinano lo stesso prodotto in piccoli lotti per quadri di controllo, cassette di comando e valvole. Le targhe decorative per porte e le targhe regalo sono un acquisto diverso. Questa pagina riguarda esclusivamente l’identificazione delle apparecchiature.
Perché le targhette in acciaio inox «permanenti» diventano comunque illeggibili? ↑
La maggior parte delle targhette guaste non fallisce per colpa dell’acciaio. Un ordine di acquisto che indica soltanto «targhetta in acciaio inox» consente al fornitore di scegliere la qualità più economica, la marcatura meno profonda e il fissaggio più semplice. Ognuna di queste scelte ha una modalità di guasto nota. L’inchiostro superficiale è l’anello più debole. Metal Marker[2] osserva che una targhetta in acciaio serigrafata può diventare «una targhetta vuota (molto resistente) dopo pochi mesi, quando l’inchiostro si consuma».
I cloruri peggiorano il problema. L’acqua di mare contiene in media circa 35,000 ppm di cloruri. Detroit Name Plate Etching[3] riporta un numero equivalente di resistenza al pitting (PREN) di circa 23–28 per 316 e 18–20 per 304. Avverte che, nelle zone esposte a spruzzi, il pitting sulle targhette 304 può oscurare i numeri di serie incisi chimicamente.
Le vibrazioni agiscono dal retro della targhetta. Su compressori e macchinari rotanti, le linee di adesivo si indeboliscono[4] finché i bordi si sollevano e la targhetta si stacca, portando con sé i dati seriali e di sicurezza.
La sostituzione della qualità è il terzo rischio. HXD Nameplate[5] avverte che alcuni fornitori sostituiscono il più economico 201 al posto di 304, e che queste targhette possono arrugginirsi e scolorirsi dopo 1–2 all’aperto. In ogni caso, il costo va ben oltre la targhetta: perdita di tracciabilità, garanzie contestate, esposizione alla non conformità e manodopera di sostituzione sul campo.
La soluzione è trattare la targhetta come un componente progettato. Ciò significa una lega definita e supportata da certificato di colata, una marcatura incassata nel metallo, un metodo di fissaggio adatto alle vibrazioni e alla chimica cui sarà esposta e prove di accettazione inserite nell’ordine di acquisto. Il resto della pagina illustra questa specifica nell’ordine in cui si svolge realmente un progetto.
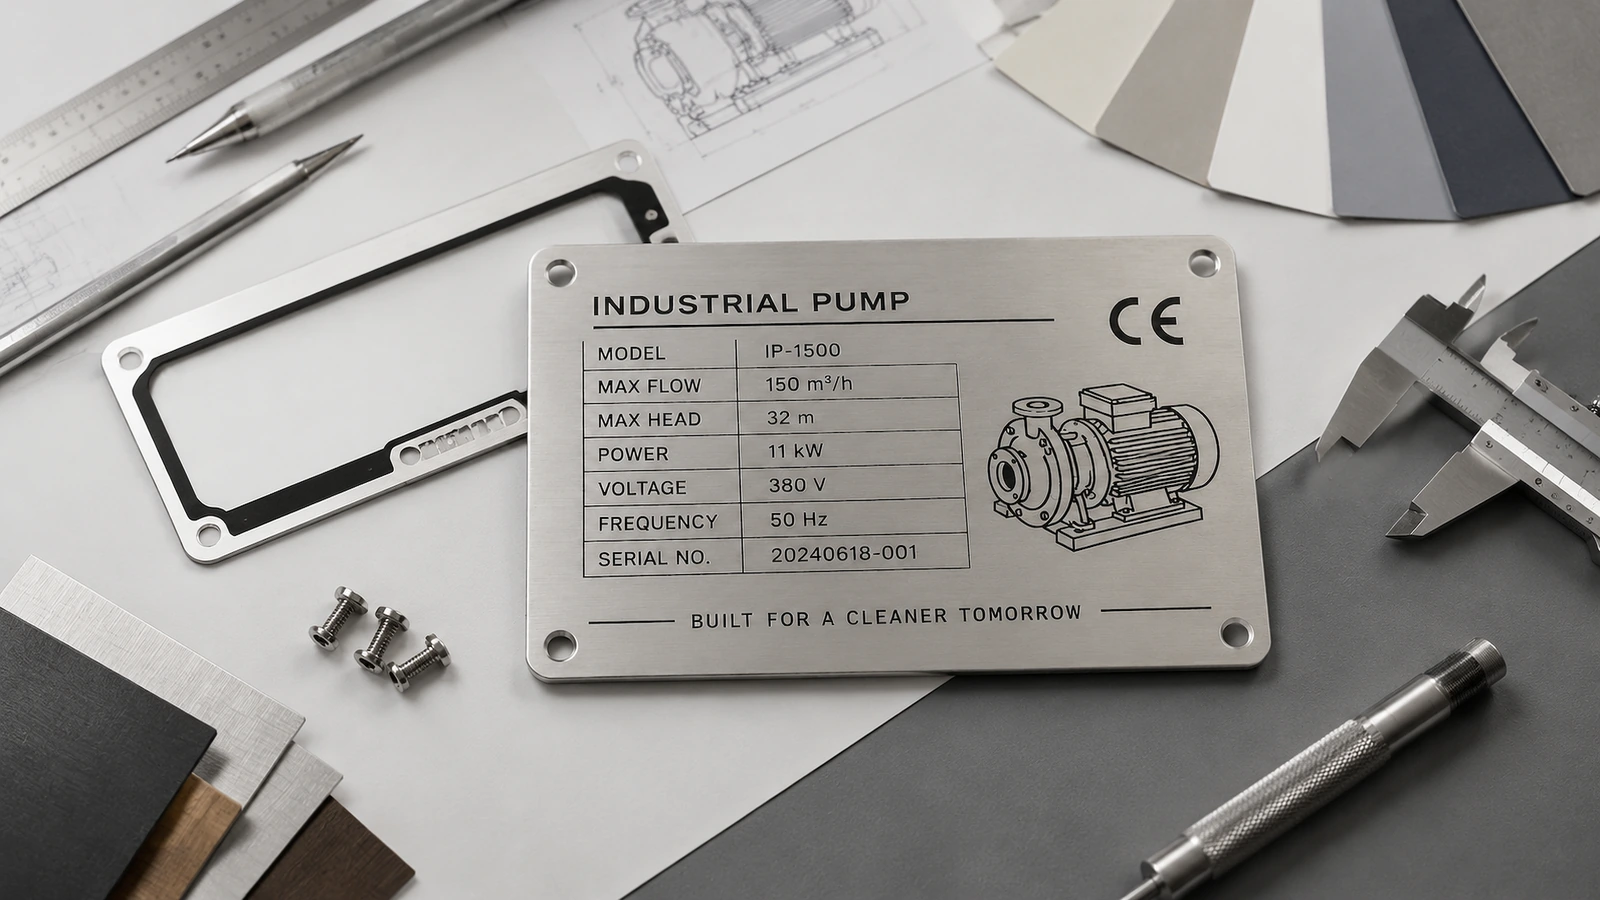
Indice
Che cos’è una targhetta personalizzata per apparecchiature in acciaio inox incisa chimicamente? ↑
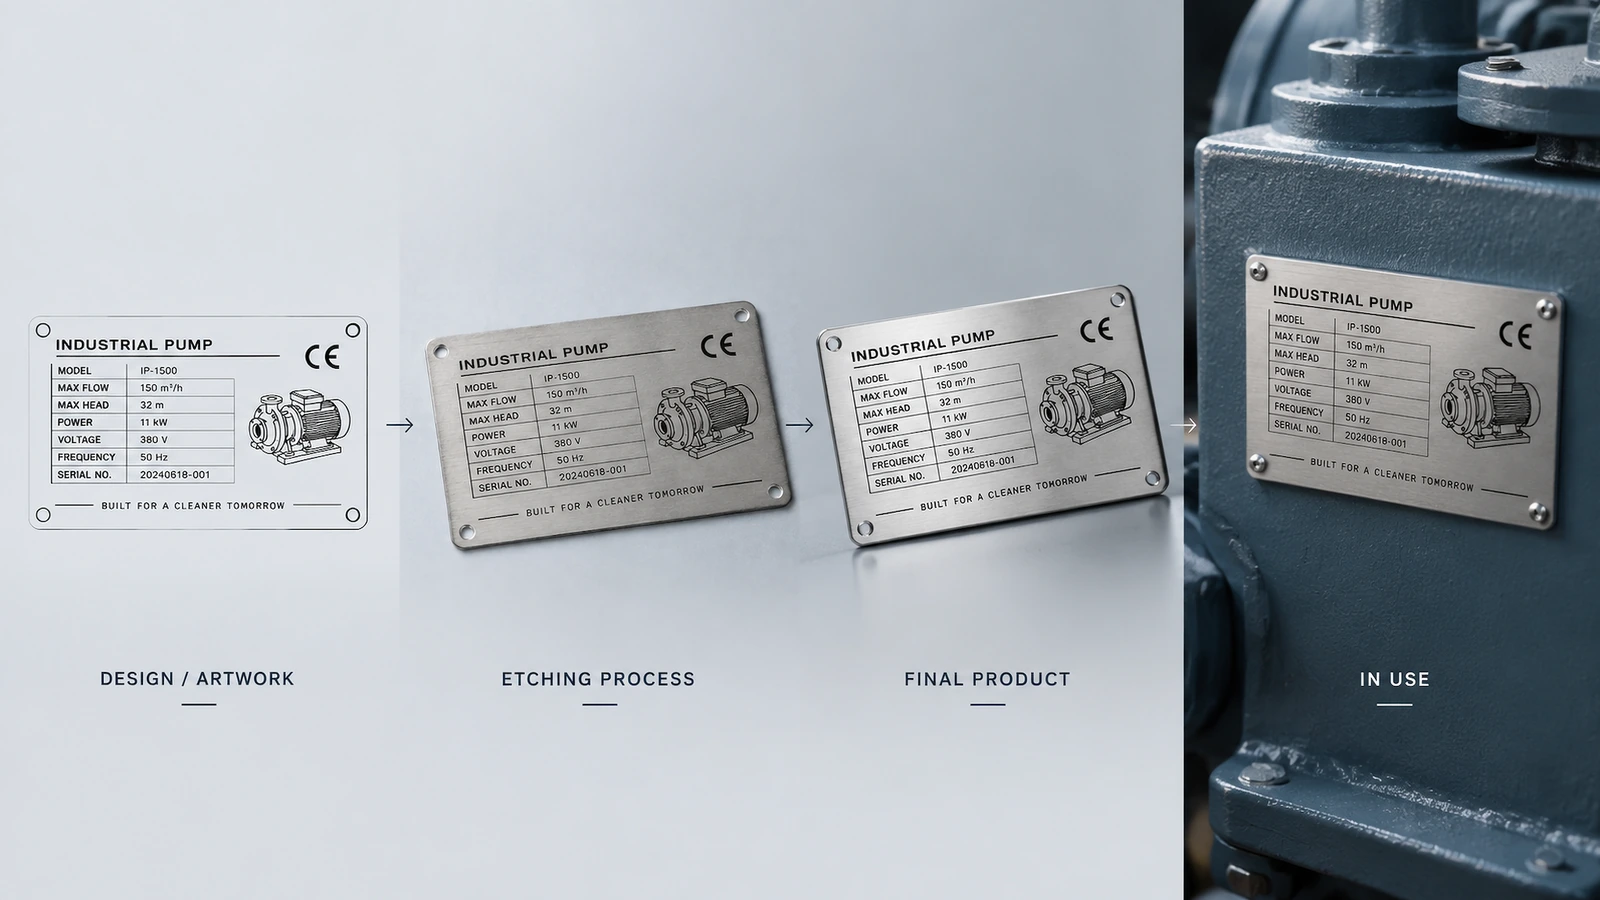
È una targhetta ricavata da lamiera inox, con testi, loghi e grafiche realizzati mediante incisione fotochimica. Un fotoresist viene esposto attraverso la vostra grafica, il metallo non protetto viene dissolto e gli incavi sono solitamente riempiti di colore per creare contrasto. Dati variabili, quali numeri di serie o codici QR e Data Matrix, possono essere aggiunti al laser dopo l’incisione, così un unico disegno base inciso serve un’intera produzione.
La guida dell’acquirente sulle targhette incise[6] indica una profondità d’incisione tipica di circa 0,0015–0,004 in. Elenca materiali 304 e 316 con spessori da 0,018 to 0,125 in, in finitura più brillante #4 oppure opaca #2B.
Le denominazioni delle qualità devono corrispondere a una norma pubblicata, non a un aggettivo da catalogo. Secondo ASTM A240/A240M[7], il tipo 304 (UNS S30400) contiene 18,0–20,0 % di cromo e 8,0–11,0 % di nichel. Il tipo 316 (UNS S31600) aggiunge 2,00–3,00 % di molibdeno, l’elemento che migliora la resistenza ai cloruri, mentre il tipo 316L (UNS S31603) limita il carbonio a 0,030 %.
In fase di preventivo contano due limiti. Primo, non presumete che una targhetta metallica rigida incisa abbia una classificazione UL 969; tale norma riguarda soprattutto sistemi di etichette flessibili. Secondo, specifiche militari come MIL-DTL-15024 e MIL-STD-130 si applicano soltanto quando sono richiamate da un disegno o da un contratto, come Specialty Nameplate[8] spiega.
Come si specifica una targhetta che resti leggibile per tutta la vita dell’apparecchiatura? ↑
I sei passaggi seguenti seguono l’ordine di un progetto reale: contenuto, materiale, grafica, produzione, ispezione e consegna. Le decisioni iniziali, quali campi dati e qualità, limitano le scelte disponibili in seguito, quali dimensioni della targhetta, processo e fissaggio. Bloccate ogni passaggio prima di procedere al successivo.
Passaggio 1: definire campi dati, dimensioni e leggibilità
Partite da ciò che deve riportare la targhetta. Secondo Red Safety IDs[9], la sezione NFPA 79 della 16.4.1 richiede marcature chiare e durevoli sui macchinari industriali, che restino visibili dopo l’installazione. NEC 670,3(A) elenca tensione di alimentazione, fase, frequenza, corrente a pieno carico e corrente nominale di cortocircuito (SCCR). Le targhette CE riportano normalmente un simbolo CE alto almeno 5 mm, oltre a produttore, designazione della macchina, numero di serie e anno di costruzione.
I contenuti di sicurezza seguono un formato proprio. Ai sensi della OSHA 1910,145, le parole di segnalazione devono essere leggibili da circa 5 piedi[10]. ANSI Z535.4[11] stabilisce la codifica dei colori e la gerarchia delle parole di segnalazione, e la comunicazione dei pericoli OSHA richiede che i messaggi rimangano leggibili in tutte le condizioni d’uso ragionevolmente prevedibili.
| Requisito | Campi da inserire nel disegno | Verifica di accettazione |
|---|
| Dati elettrici NEC 670,3(A) | Tensione, fase, frequenza, corrente a pieno carico, SCCR, protezione da sovracorrente | Controllo campo per campo rispetto al disegno elettrico |
| NFPA 79 16.4.1 | Tutte le marcature delle apparecchiature di controllo | Leggibili nella posizione installata e dall’angolo di osservazione |
| Targhetta CE per macchinari | Marchio CE ≥5 mm, nome e indirizzo del produttore, modello, numero di serie, anno | Misurare l’altezza del marchio sul primo articolo |
| OSHA 1910,145 / ANSI Z535.4 | Parola di segnalazione, colori, testo di pericolo | Leggibile a circa 5 ft; colori conformi alla norma |
| MIL-STD-130 (solo se previsto dal contratto) | Dati leggibili dall’uomo più un Data Matrix 2D | Qualità del codice secondo ISO/IEC 15415 quando richiesta dal disegno |
Inserite nel disegno l’altezza minima dei caratteri, la distanza di osservazione e l’angolo di osservazione. Considerate l’assenza di un valore SCCR o della corrente a pieno carico come un blocco al rilascio, poiché una targhetta elettrica incompleta viene di solito rilevata in certificazione, quando la rilavorazione costa di più. Anche dimensione dei caratteri e numero di righe definiscono il profilo della targhetta; definite quindi le dimensioni dopo aver completato l’elenco dati, non prima.
Passaggio 2: bloccare qualità, spessore, finitura e fissaggio
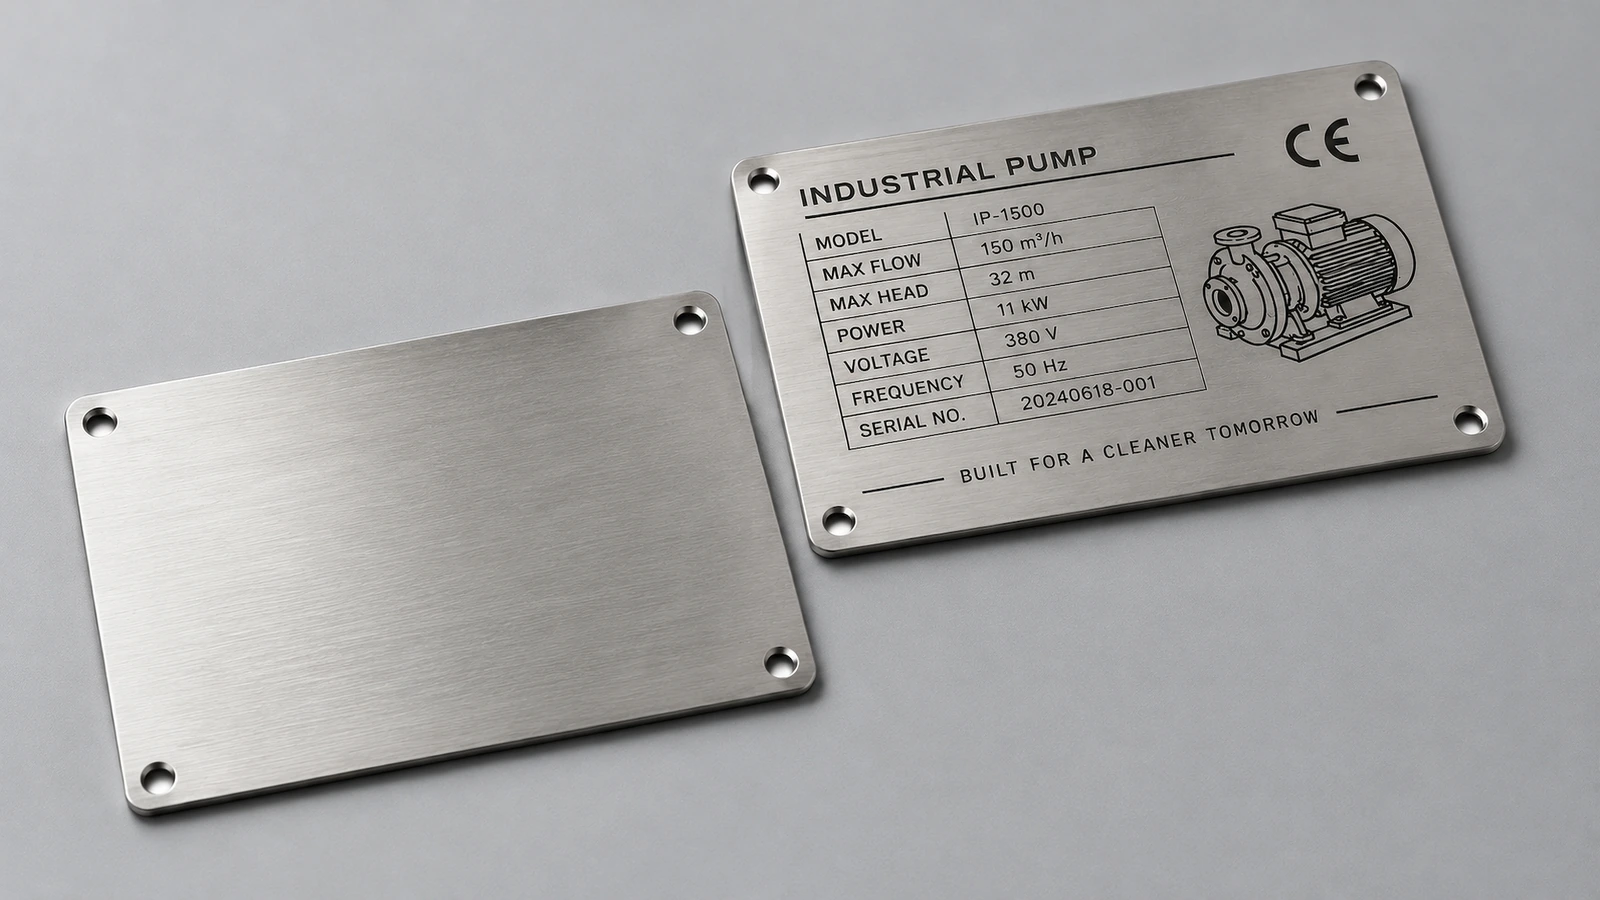
Scegliete la qualità in base al mezzo operativo, non a una semplice distinzione tra interno ed esterno. Hallmark Nameplate[12] sottolinea due aspetti: il miglior metallo per una targhetta dipende dall’ambiente operativo e 316 aggiunge molibdeno per la resistenza ai cloruri.
| Criterio decisionale | 304 (EN 1,4301) | 316 / 316L (EN 1,4401) |
|---|
| Servizio tipico | Interni, industria generale, corrosione moderata | Navale, offshore, chimico, lavaggi alimentari e medicali |
| Esposizione ai cloruri | Rischio di pitting dovuto ad acqua di mare, sale antighiaccio o detergenti clorati | Preferibile, ma può comunque macchiarsi se restano incrostazioni saline |
| Costo relativo | Inferiore | Superiore; giustificato dove il guasto è costoso |
| Elementi di fissaggio | 304 o superiore | Ferramenta 316, con metalli dissimili isolati |
| Documentazione | Certificato di colata conforme a ASTM A240 | Certificato di colata conforme a ASTM A240; PMI sui lotti critici |
316 non è immune alla corrosione; offre un margine aggiuntivo. In assenza di sale, esposizione chimica o lavaggio, 304 è di norma sufficiente e il budget è meglio impiegato per una marcatura più profonda o un fissaggio migliore. EN 1,4301 e 1,4401 possono essere messi in corrispondenza con 304 e 316, ma un certificato emesso in un sistema non sostituisce quello richiesto dall’altro.
Il fissaggio decide se una targhetta sopravvive su apparecchiature vibranti. L’adesivo è adatto a targhette lisce, sottili e a bassa vibrazione. Su compressori e macchinari rotanti, rivetti o viti attraverso una targhetta rigida la rendono un componente strutturale. Detroit Name Plate Etching cita a questo scopo acciaio inox di circa 0,040 in di spessore.[4].
Valutate gli elementi di fissaggio con la stessa cura della targhetta. Le viti ordinarie possono arrugginirsi e macchiare la superficie[13] attorno ai fori, anche quando la targhetta stessa è resistente agli agenti atmosferici. Fissare una targhetta a un metallo dissimile[14] può avviare corrosione galvanica e, sugli involucri elettrici, una targhetta metallica conduttiva richiede isolamento o distanziali non conduttivi.
Per il fissaggio adesivo, ricavate dal foglio dati del nastro i substrati compatibili, quali vernici a polvere, superfici oleose e basse temperature, i requisiti di energia superficiale e il tempo di polimerizzazione. La parola «permanente» usata da un fornitore non è un sostituto.
Passaggio 3: verificare la grafica prima dell’esposizione
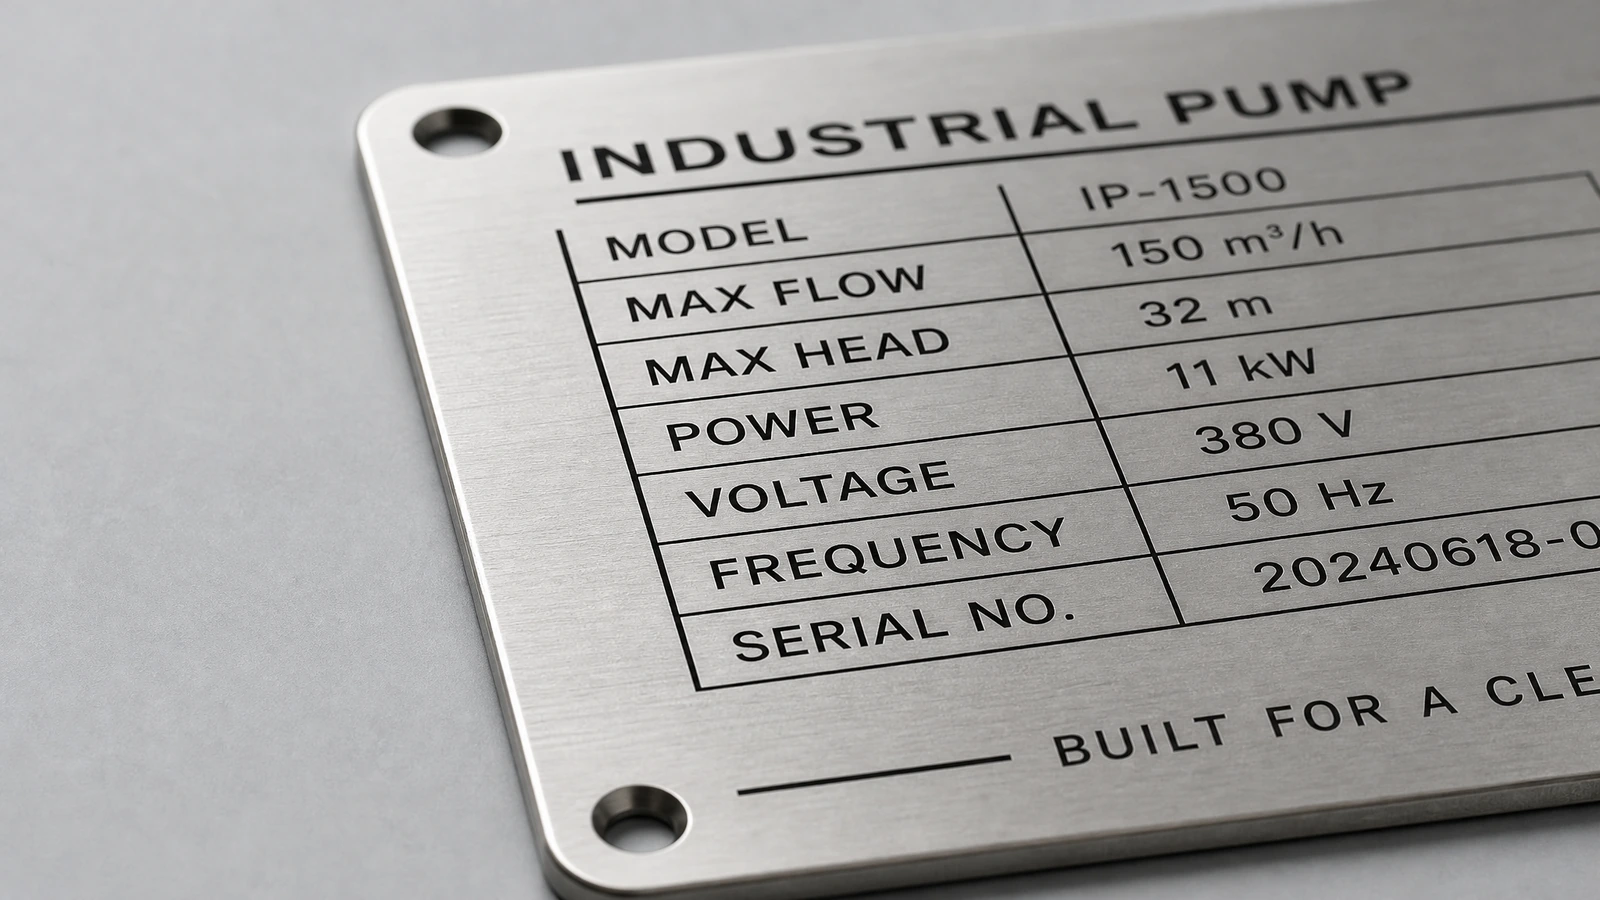
La produzione parte da grafica vettoriale o da un file DXF, mai da un mockup renderizzato. I font vengono convertiti in tracciati. Prima di creare il fotoutensile, si verificano rispetto al processo scelto: larghezze minime delle linee, margini di sicurezza, distanze tra foro e bordo e zone senza incisione attorno alle pieghe. Le pareti laterali incise non sono perfettamente verticali, quindi i testi con grazie molto sottili devono tener conto di questa conicità.
I file con dati variabili richiedono una verifica dedicata: intervalli seriali, rilevamento dei duplicati e contenuto del codice. Quando il disegno lo richiede, i codici Data Matrix sono classificati secondo ISO/IEC 15415 o AS9132[8]. Una volta inciso o marcato al laser il metallo, un errore di battitura non può essere corretto. Per questo il tempo di consegna decorre dall’approvazione della grafica e del materiale, non dalla data della richiesta.
Passaggio 4: controllare profondità d’incisione, riempimento e bordi in produzione
La profondità d’incisione è il punto in cui campioni e produzione divergono più spesso, e due riferimenti pubblicati ne mostrano l’intervallo. SITAPRESS[15] dichiara per la propria linea una profondità minima d’incisione di 0,05 mm, una tolleranza di profondità di ±0,01 mm e prove in nebbia salina EN ISO 9227. Una guida alle apparecchiature di incisione[16] indica, in cloruro ferrico a circa 45°C, velocità di incisione di circa 28–40 µm/min per 304 e 25–35 µm/min per 316, e descrive profondità di 0,05–0,10 mm come idonee al riempimento colore per l’identificazione delle apparecchiature.
Queste sono finestre di processo di singoli fornitori, non una norma; proprio per questo la profondità deve figurare sul disegno. HXD descrive cosa accade altrimenti: una profondità concordata di 0,2 mm è stata fornita come 0,1 mm, e il testo si è consumato prematuramente.[5].
Il riempimento colore si trova nell’incavo e l’eccesso viene rimosso dalla superficie. Aumenta il contrasto ma si consuma più rapidamente del metallo, quindi i dati critici devono restare leggibili anche dal solo incavo.
I profili delle targhette vengono tranciati, tagliati CNC o al laser e poi sbavati. Stryker Tough[17] osserva che i bordi con bave trattengono umidità e contaminanti, quindi la corrosione inizia sotto la targhetta. In un caso riportato da un fornitore, targhette 316 tagliate convenzionalmente hanno mostrato pitting sui bordi dopo 18. Per le targhette da esterno, non omettete la sbavatura negli ordini urgenti.
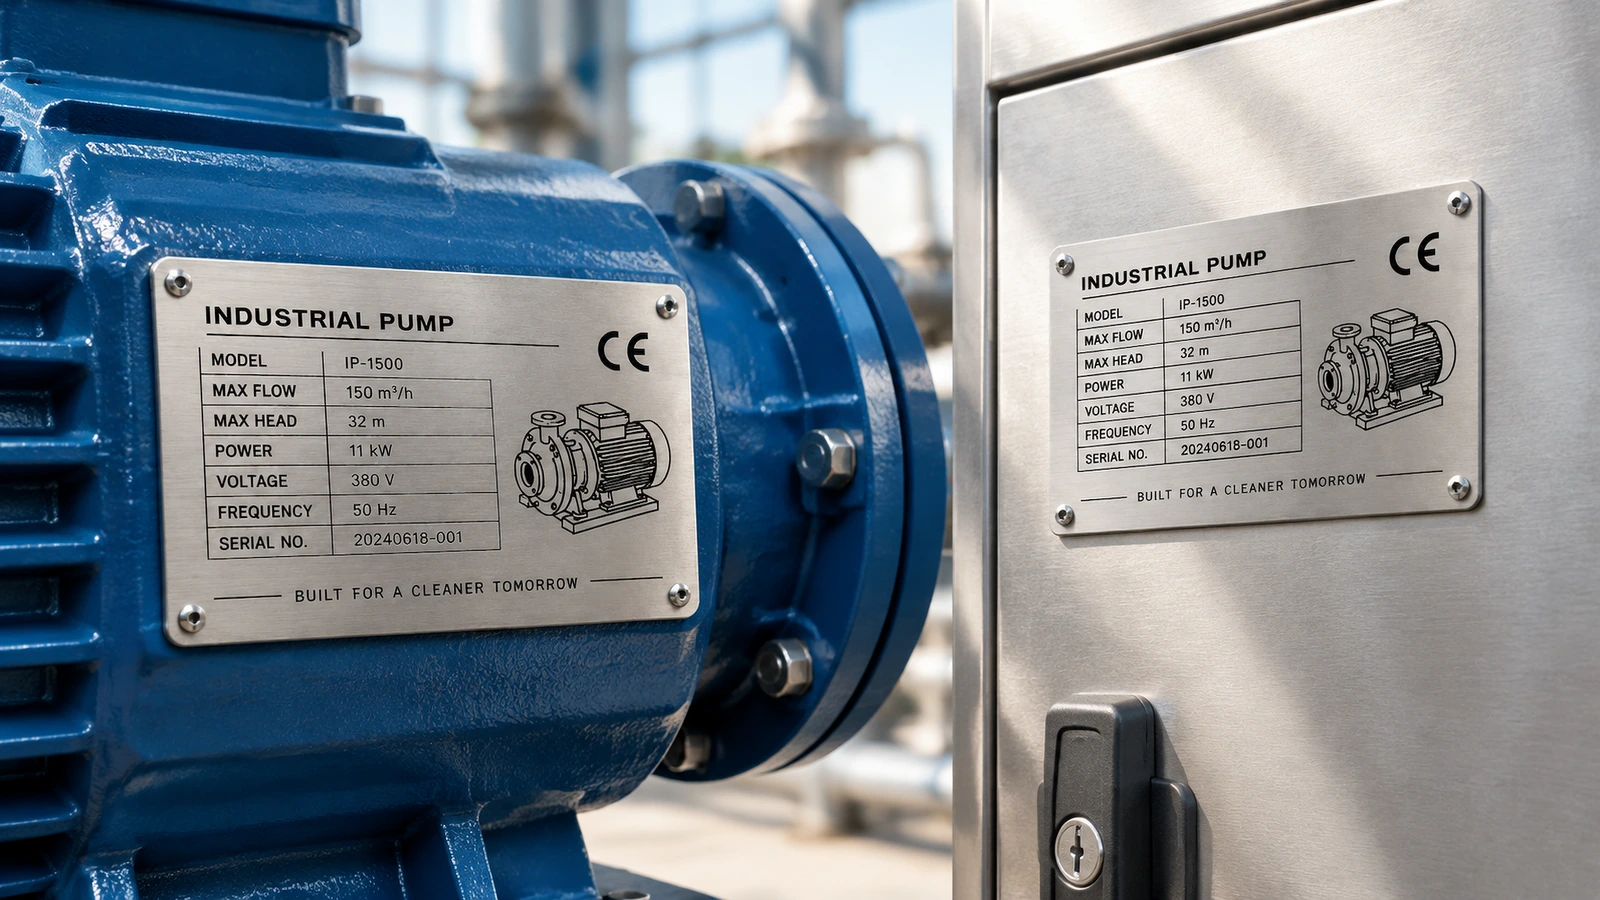
Passaggio 5: ispezionare e verificare prima del rilascio
Le verifiche minime di rilascio comprendono dimensioni, profondità d’incisione misurata con calibro o sezione trasversale, corrispondenza carattere per carattere con il disegno, bordi e fori privi di bave, numeri di serie univoci e certificato di colata spedito con il lotto.
La sola qualità corretta non impedisce la ruggine superficiale. Una valutazione di laboratorio della Marina statunitense, CARDIVNSWC-TR-62-00-05 (giugno 2005), è citata da Camcode[18]. Ha riscontrato macchie di ruggine sulle targhette 304 e 316, concentrate nelle aree incise, probabilmente dovute a particelle di ferro lasciate dagli utensili di incisione. La pulizia e la passivazione dopo la marcatura, per esempio secondo ASTM A967, affrontano questo rischio.
Quando serve una prova ambientale, indicate nell’ordine di acquisto il metodo di prova (ASTM B117 o EN ISO 9227), il numero di ore e il criterio di superamento. Non accettate la sola dicitura «testato in nebbia salina». Tenete presenti due limiti: le ore di prova accelerata non equivalgono ad anni di servizio costiero e la certificazione ISO 9001:2015 copre i processi di un fornitore senza dimostrare che una determinata targhetta resista alla nebbia salina.
La quantità minima d’ordine, il tempo di consegna, il peso unitario e il piano di prova della vostra parte non sono pubblicati qui. Vengono confermati per iscritto in fase di preventivo e campionatura.
Passaggio 6: imballare, installare e riordinare senza variazioni
Concordate in fase di preventivo imballaggio, protezione della superficie ed etichettatura del codice articolo, affinché le superfici finite arrivino senza graffi e ogni lotto resti tracciabile ai propri registri di processo.
Durante l’installazione, confermate la coppia degli elementi di fissaggio o la polimerizzazione dell’adesivo, rimuovete i trucioli di ferro dalla faccia della targhetta e registrate i numeri di serie nel fascicolo del bene. Non lucidate mai l’inox con una spazzola metallica in acciaio al carbonio: il ferro inglobato provoca le stesse macchie di ruggine osservate attorno alle incisioni.
Sostituite una targhetta quando il testo diventa illeggibile alla distanza specificata, quando il pitting raggiunge i fori di fissaggio, quando la ruggine cola dagli elementi di fissaggio o quando cambiano i dati nominali. Per i riordini, conservate il campione approvato e la scheda di processo. Modificate solo i dati variabili marcati al laser sulla base incisa, così la grafica fissa non richiede mai una nuova attrezzatura.
Quale processo di marcatura e quale qualità sono adatti alla vostra applicazione? ↑
Le durate di servizio pubblicate variano molto, quindi registratene le fonti anziché calcolarne la media. Hallmark valuta incisione e goffratura in 20 all’aperto e rileva che l’incisione chimica è normalmente specificata per 5–10 di servizio.[12]. Metal Marker[19] riporta dati analoghi: circa 5–10 per targhette incise e 20 per acciaio inox goffrato. Seton[20] indica una durabilità media all’aperto di 3–6 per la sua targhetta da catalogo 0,030 in 304; l’affermazione «fino a 2700°F» descrive il metallo, non il riempimento, l’inchiostro o l’adesivo, che cedono a temperature molto più basse.
| Processo | Ideale per | Aspetti da considerare |
|---|
| Incisione fotochimica + riempimento colore | Grafica fissa, dettagli fini, colore del marchio, lotti più grandi | Costo di preparazione del fotoutensile; specificare profondità e sistema di riempimento |
| Marcatura o incisione con laser a fibra | Prototipi, numeri di serie, codici QR e UID | Il costo unitario cala poco con il volume; le marcature ricotte sono poco profonde |
| Incisione rotativa | Tagli più profondi, piccoli lotti, testo variabile | Più lenta; il dettaglio fine è limitato dalle dimensioni della fresa |
| Serigrafia | Grafiche a colori per interni | Inchiostro superficiale; non dovrebbe essere l’unica marcatura in servizio gravoso |
| Goffratura o stampaggio | Grandi serie di targhette con dati identici | Costo dello stampo; i dati variabili sono poco pratici |
Abbina il processo di marcatura all'applicazione. I siti marini e chimici richiedono 316 con incisione e riempimento, oltre a numeri di serie a laser o a punzonatura a punti. I prototipi e le targhette con numerazione seriale unica si prestano alla marcatura laser o all'incisione. Migliaia di targhette identiche che potrebbero essere verniciate si prestano alla goffratura, mentre le grafiche a colori per ambienti interni e a basso logorio possono essere realizzate con la serigrafia. Per le forniture per la difesa, seguire le norme MIL-DTL-15024 e MIL-STD-130 solo quando il contratto le richiede[8].
Una richiesta di preventivo che i fornitori possano confrontare a parità di condizioni deve indicare: qualità, spessore, finitura, profilo e raggio degli angoli, processo e riempimento, profondità minima, dati variabili, metodo di fissaggio, ambiente operativo, metodo di prova e quantità. Inviate lo stesso disegno a ogni fornitore candidato.
Cosa dovrebbe ricordare ogni acquirente di targhette? ↑
- 316 giustifica il suo sovrapprezzo dove sono presenti cloruri. — PREN circa 23–28 per 316 contro 18–20 per 304; l’acqua di mare contiene circa 35,000 ppm di cloruri (Fonte)
- Il metodo di marcatura, non il metallo di base, determina la durata della leggibilità. — L’incisione chimica è normalmente specificata per 5–10; incisione e goffratura sono valutate 20 all’aperto (Fonte)
- La profondità deve essere indicata sul disegno. — Un parametro di riferimento pubblicato è una profondità minima ≥0,05 mm con tolleranza ±0,01 mm (Fonte)
- La sostituzione della qualità emerge entro poche stagioni. — 201 venduto come 304 può arrugginirsi e scolorirsi dopo 1–2 all’aperto (Fonte)
- Le targhette CE richiedono un marchio misurabile. — Simbolo CE alto almeno 5 mm su una targhetta durevole (Fonte)
- Le stime di mercato coprono categorie diverse. — USD 1,25 miliardi di USD per targhette in acciaio inox nel 2025 (Fonte) contro USD 4,8 miliardi di USD per tutte le targhette (Fonte)
Pronti a specificare una targhetta che duri più della macchina? ↑
Una targhetta ha successo quando i suoi dati sono ancora leggibili nell’ultimo audit della vita utile dell’apparecchiatura, non quando appare bella il giorno della consegna. Questo risultato deriva da decisioni verificabili. Scegliete una qualità adatta alla chimica, con certificato di colata. Incassate la marcatura nel metallo a una profondità dichiarata. Usate ferramenta di fissaggio che non si corroda per prima. Inserite metodi di prova e criteri di superamento nell’ordine di acquisto. Bloccate il primo articolo come riferimento per ogni riordino.
Richiedete un preventivo: inviate il disegno o il DXF, la quantità, l’ambiente operativo ed eventuali norme richieste. Prima della campionatura vi restituiremo per revisione la qualità proposta, il processo, la profondità, il fissaggio, il piano di prova, la quantità minima d’ordine, il tempo di consegna e il peso unitario.


Le informazioni seguenti sono necessarie per l’accesso con i social
Accedi
Crea un nuovo account