


 PDF del blog per lettura offline
Risposta rapida: La marcatura a trascinamento di targhette in acciaio inox muove una punta di diamante o di carburo sulla targhetta e vi traccia un solco continuo e brunito. Non usa calore, inchiostro né sostanze chimiche, perciò è un modo economico per aggiungere internamente numeri di serie e date su targhette base già incise. I segni sono meno profondi e hanno un contrasto inferiore rispetto all'incisione profonda o alla micropuntinatura, quindi è adatta ai dati variabili e non ai testi di sicurezza fissi.
Se costruisci apparecchiature per lotti, la targa dati è in gran parte fissa. Logo, modello, campi della tensione e avvertenze sono uguali su ogni unità. Il numero di serie, la data di costruzione e a volte un codice opzione cambiano su ogni unità. La marcatura a trascinamento su targhette in acciaio inox colma proprio questa lacuna. Questo articolo spiega come la marcatura a trascinamento forma fisicamente un segno su targhette in 304 e 316. Mostra inoltre come impostare un flusso di lavoro interno e in quali casi la marcatura a trascinamento è inferiore a incisione chimica, laser a fibra o micropuntinatura in termini di leggibilità, comportamento a corrosione e produttività.
Il problema: i dati variabili sono il punto in cui i programmi di targhette si inceppano
Problema. Gli stabilimenti OEM gestiscono di solito i dati di ogni unità in uno di quattro modi, e ciascuno ha un costo. Il primo è ordinare targhette incise completamente personalizzate per ogni numero di serie. Questo lega l'assemblaggio finale alla coda delle grafiche del fornitore, e qualsiasi errore nei dati manda al rottame un componente permanente. Il secondo è la punzonatura manuale, che funziona ma lascia linee di base irregolari e, su lamiera sottile, l'urto può incurvare la targhetta attorno ai fori di fissaggio. Il terzo è l'inchiostro superficiale o una sovrastampa. Le analisi dei guasti nel settore descrivono ripetutamente segni stampati che sbiadiscono fino a quando «il metallo magari c'è ancora, ma il testo non c'è più». Il quarto è acquistare un laser a fibra, il che significa costo d'investimento, cabina di protezione, aspirazione dei fumi e un programma di sicurezza per un lavoro che può riguardare solo qualche decina di targhette a settimana.
Problematica. Il volume è reale ma ridotto. In una discussione tra operatori, un costruttore di apparecchiature raccontava di inviare circa 50 targhette in acciaio inox con numero di serie al mese su lamiera di circa 0,5 mm a un negozio locale di trofei che definiva «molto inaffidabile».discussione tra operatori[1] Quel volume è troppo basso per giustificare una cella di marcatura dedicata. Ed è anche troppo importante per dipendere da un fornitore esterno: una targhetta con numero di serie illeggibile o mancante compromette la tracciabilità, i registri di garanzia e, sulle apparecchiature elettriche, il benestare all'ispezione.
Soluzione. Dividi la targhetta in contenuto fisso e contenuto variabile. Acquista targhette base con incisione profonda e riempimento colorato per tutto ciò che non cambia mai, e marca a trascinamento in linea i campi di ogni unità. Il resto di questa guida spiega come farlo bene e quando è lo strumento sbagliato.
Che cos'è la marcatura a trascinamento di targhette in acciaio inox?
La marcatura a trascinamento, detta anche marcatura per trascinamento o incisione a trascinamento con diamante, è un processo meccanico a freddo. Uno stilo con punta dura, di solito un diamante o una punta in carburo di tungsteno, viene premuto contro la targhetta con una forza a molla o pneumatica. La macchina lo sposta poi lungo i tratti di ogni carattere. La punta non ruota e non martella. Traccia un solco continuo a V, spingendo il materiale di lato e verso il basso invece di asportarlo sotto forma di trucioli.
Si colloca così tra tre processi vicini con cui viene spesso confusa:
- Incisione meccanica rotativa utilizza una fresa rotante che asporta trucioli e può spingersi più in profondità. Produce però anche bave e usura dell'utensile.
- Micropuntinatura martella uno spillo formando una fila di crateri. Marca più in profondità e gestisce bene superfici ruvide o curve, ma è più rumorosa e i caratteri appaiono a puntini.
- Incisione chimica dissolve il metallo attraverso una maschera fotoresistente. Crea una cavità che può contenere il riempimento colorato, ma richiede una nuova maschera per ogni modifica della grafica.
Poiché la linea tracciata è continua e le sue pareti sono brunite e lisce, il testo marcato appare come una scrittura pulita a tratto singolo. I sistemi CNC di tracciatura e gli utensili a trascinamento con diamante usano caratteri a linea singola («stick»), non caratteri a contorno. Quando imposti il campo variabile, scegli percorsi di tratto, non forme piene.
L'acciaio inox inciso è di per sé una categoria di marcatura consolidata. La specifica ASTM per le targhette identificative delle valvole di bordo nave elenca «tipo III - acciaio inox, inciso» come tipo di targhetta definito.ASTM F992[2] Se il disegno del cliente richiama quella norma, verifica se un segno tracciato a trascinamento soddisfa il metodo di marcatura previsto prima di sostituire l'incisione meccanica rotativa con la marcatura a trascinamento.
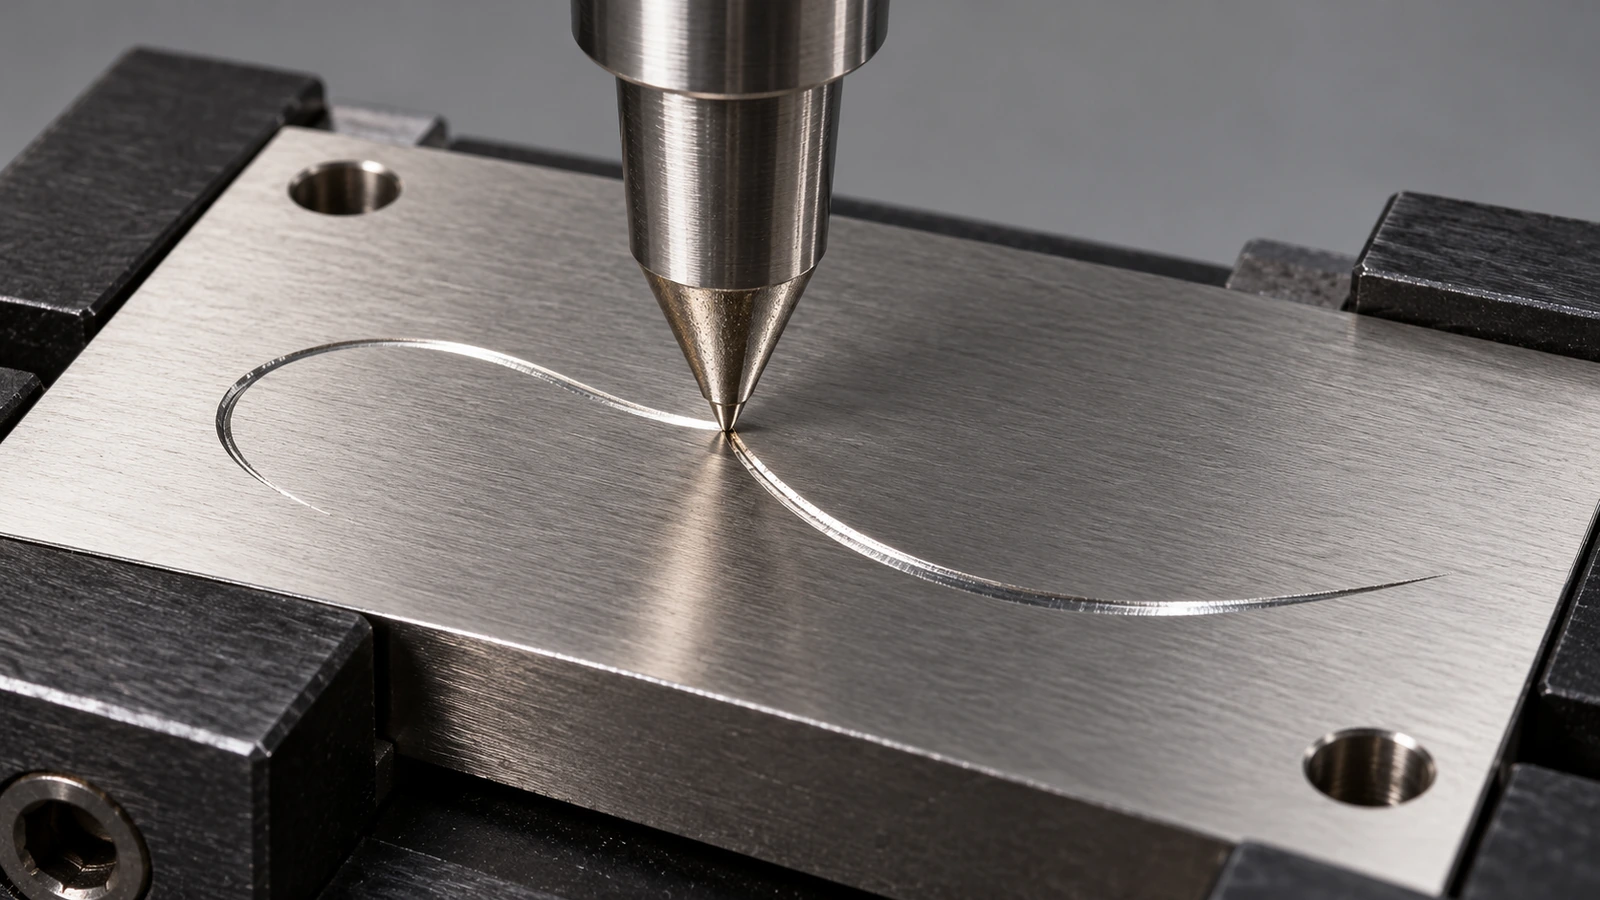
Cosa succede a 304 e 316 sotto lo stilo
Nessun apporto di calore. Un laser a fibra modifica lo strato di ossido o fonde la superficie. È così che si formano i segni neri ottenuti per ricottura laser, ed è per questo che alcuni utenti scambiano l'alterazione cromatica da laser per corrosione. In un thread di un forum sulla finitura dei metalli, un utente sospettava che «l'alterazione scura rimasta dopo il processo laser fosse ruggine/corrosione».discussione su Finishing.com[3] La marcatura a trascinamento non genera colorazione da calore, quindi questa ambiguità non si presenta durante il controllo in accettazione o in campo.
Incrudimento e film passivo. Gli acciai austenitici come 304 e 316 incrudiscono rapidamente. La parete del solco viene deformata a freddo e brunita, e il film passivo ricco di cromo si rompe lungo la linea per poi riformarsi all'aria. Una marcatura a trascinamento eseguita in modo pulito non crea quindi, di per sé, un punto debole alla corrosione. Il vero rischio è la contaminazione. Una valutazione di laboratorio della Marina statunitense sui materiali delle targhette identificative (rapporto CARDIVNSWC-TR-62-00-05, 2005) ha osservato macchie di ruggine sulle targhette in 304 e 316 «soprattutto nelle aree in cui era stata eseguita l'incisione delle targhette». Le macchie sono state attribuite a particelle di ferro lasciate dagli utensili. Da questo risultato derivano due buone abitudini. Primo: tieni la punta dello stilo e la dima prive di residui di acciaio al carbonio. Secondo: non pulire mai le targhette marcate con spazzole metalliche in acciaio o con mole condivise.
Il grado conta soprattutto nel solco. Qualsiasi attacco da cloruri inizia dove ci sono fessure e superfici incrudite. ASTM A240/A240M prevede 2,00–3,00 % di molibdeno per il tipo 316 e 316L, mentre 304 non ha alcun requisito sul molibdeno.ASTM A240/A240M[4] In presenza di nebbia salina, sali antigelo o lavaggi con prodotti clorurati, marca su 316. La scelta del grado è trattata in dettaglio nella nostra pagina dedicata alle targhette in acciaio inox incise chimicamente su misura , quindi qui non la ripetiamo.
Rigidità della targhetta. Lo stilo applica un carico costante verso il basso. Le targhette sottili e non sostenute si flettono, e la profondità del solco varia allora su tutto il campo. Il materiale usato per le targhette industriali in acciaio inox ha comunemente uno spessore da circa 0,018 to 0,125 in. Le specifiche costruttive militari fissano soglie minime per alcuni tipi di targhetta. MIL-DTL-15024 richiede targhette di tipo A incise chimicamente o meccanicamente di spessore non inferiore a 0,03 in.MIL-DTL-15024[5] Sotto circa 0,5 mm una dima piana e completamente di supporto non è facoltativa.
Come impostare la marcatura a trascinamento interna per numeri di serie e date
Il flusso di lavoro seguente presuppone un marcatore a trascinamento da banco o a bordo linea e targhette base già incise fornite da un produttore di targhette.
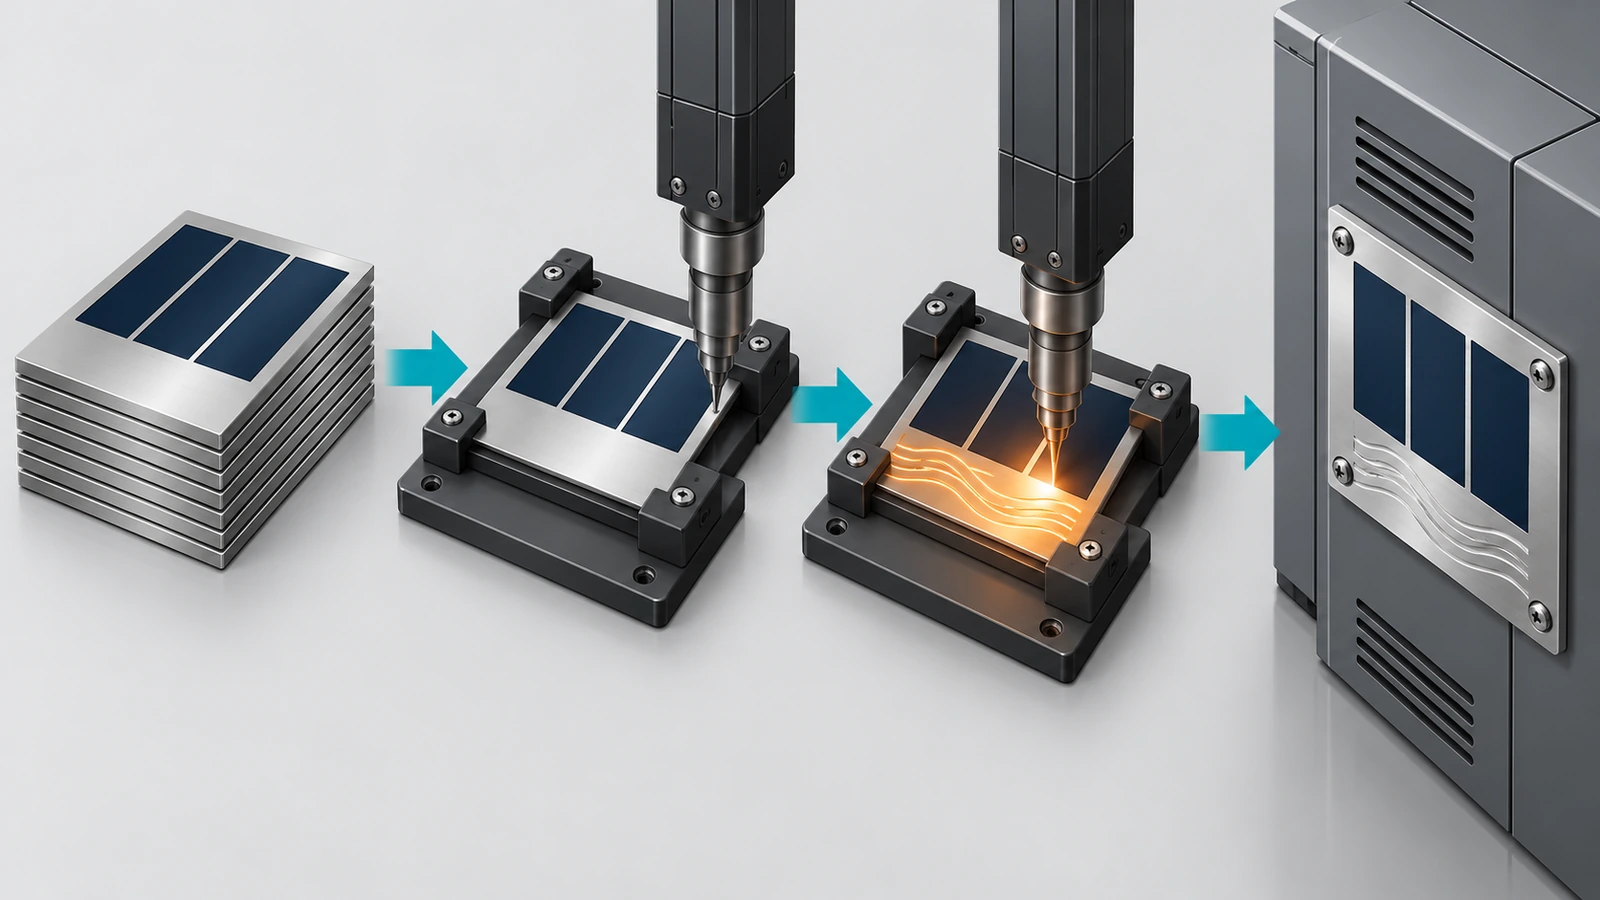
- Progetta la targhetta base attorno alla zona di marcatura. Chiedi al fornitore di incidere e riempire tutto il contenuto fisso e di lasciare i campi variabili come metallo nudo, non riempito. Le etichette dei campi incise, come «N. DI SERIE» o «DATA», vanno accanto alla zona, non al suo interno. Lascia margini liberi da fori e bordi, perché lo stilo ha bisogno di un percorso piano e privo di forature.
- Scegli la finitura superficiale in funzione del contrasto. Un segno a trascinamento è un solco luminoso e brunito. Risalta meglio su una superficie più opaca. Un campo opaco #2B o sabbiato a microsfere offre di solito un contrasto migliore di una satinatura #4 molto riflettente, dove la grana può competere con i tratti. Specifica la finitura della zona di marcatura nel disegno della targhetta base.
- Realizza una dima di posizionamento. Fissa la targhetta per i fori di montaggio o per i bordi su un alloggiamento piano e rigido, in modo che non possa spostarsi né flettersi. Gran parte della ripetibilità di un programma di marcatura a trascinamento dipende dalla dima: gli errori di posizione portano i numeri di serie sopra il testo inciso, e la flessione produce tratti poco profondi e irregolari.
- Scegli la punta e imposta forza e velocità. Le punte di diamante mantengono l'affilatura sull'inox indurito della serie 300 e non cedono ferro alla targhetta. Le punte in carburo costano meno ma si consumano più in fretta sull'inox. Parti dalla forza consigliata dal produttore del marcatore per l'inox, poi regola insieme forza e velocità di avanzamento. Più forza approfondisce il solco ma solleva di più il bordo. Una velocità inferiore migliora la regolarità del tratto sui caratteri piccoli. Registra le impostazioni finali come ricetta di processo controllata per ogni grado e spessore.
- Imposta l'altezza dei caratteri in base alla distanza di lettura. Stabilisci dove si troverà il tecnico quando legge la targhetta, poi dimensiona i caratteri a tratto singolo per quella distanza in condizioni di illuminazione realistiche. I dati elettrici di targa rientrano nei requisiti di campo di NFPA 79 e NEC 670,3(A). Verifica che i campi marcati corrispondano a ciò che l'ente certificatore si aspetta di vedere e riesce a leggere.
- Alimenta i dati da un sistema, non da tastiera. Preleva le stringhe di numero di serie e data dal tuo MES o ERP e blocca il formato (ad esempio date nel formato ISO 8601). Blocca via software i numeri di serie duplicati. Un segno permanente non si può correggere. Una cifra sbagliata significa scartare la targhetta, e sulle targhette base incise è la parte più costosa del gruppo.
- Esegui un controllo del primo pezzo per ogni ricetta. Verifica la leggibilità alla distanza specificata e con luce radente. Misura la profondità del solco con un calibro di profondità o un profilometro e conserva il rilievo insieme alla ricetta. Poi esegui una prova di sfregamento con i detergenti e i guanti effettivamente usati nel tuo stabilimento. Ripeti dopo ogni cambio di punta, dima o lotto di targhette.
- Mantieni pulita la targhetta dopo la marcatura. Pulisci con un detergente privo di cloro. Se si sospetta una contaminazione da acciaio, fai passivare le targhette (di norma si specificano trattamenti del tipo ASTM A967) prima dell'impiego in ambienti con cloruri.
E i codici 2D e i marchi UID?
Alcuni marcatori a trascinamento possono disegnare simboli Data Matrix, ma tracciare celle quadrate con tratti continui è lento e il contrasto che ne risulta è basso. Se il contratto richiama l'identificazione univoca degli articoli secondo MIL-STD-130, il marchio deve essere leggibile da macchina e verificabile.MIL-STD-130N[6] In tal caso sono i requisiti contrattuali, non le preferenze del fornitore, a stabilire cosa il marchio debba ottenere. Se il disegno richiede la valutazione della qualità del codice secondo ISO/IEC 15415, per il codice è più pratico ricorrere alla micropuntinatura o al laser. La marcatura a trascinamento resta utile per la riga leggibile dall'uomo accanto al codice. Prima di preparare un preventivo, controlla sempre la revisione in vigore di qualsiasi specifica militare nel database DLA ASSIST.ASSIST QuickSearch[7]
Marcatura a trascinamento su targhette in acciaio inox a confronto con incisione chimica, laser e micropuntinatura
I valori di profondità riportati sotto provengono da guide pubblicate da fornitori e costruttori di apparecchiature e illustrano intervalli tipici, non valori garantiti. La profondità del solco dipende molto da forza, geometria della punta e supporto della targhetta, quindi misura il tuo processo invece di affidarti a un numero di catalogo.
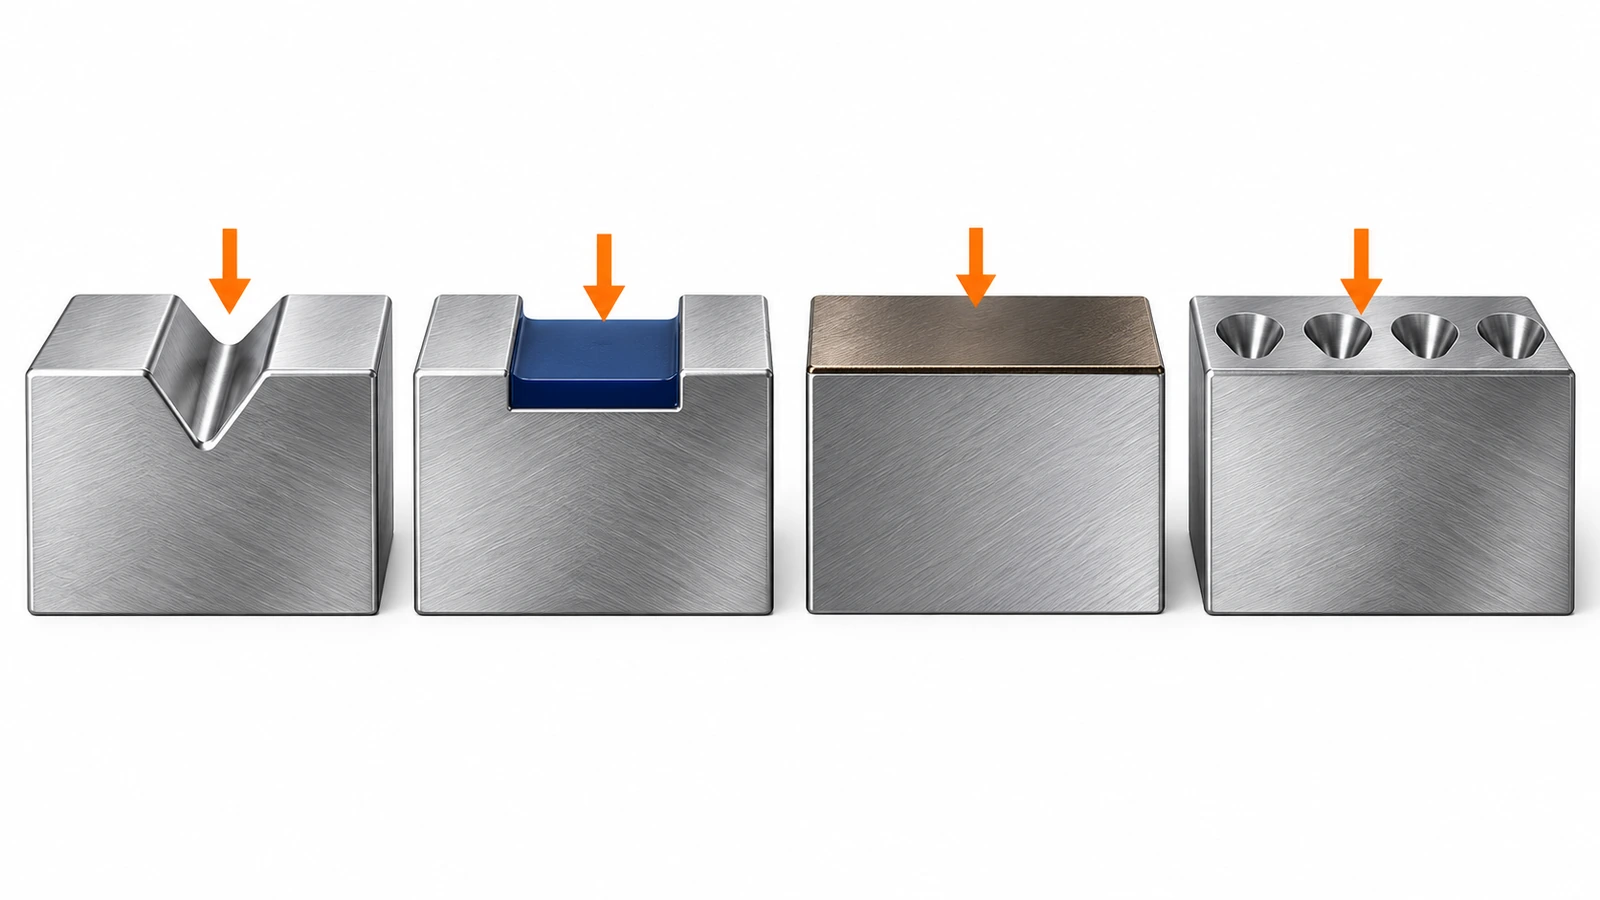
| Fattore | Marcatura a trascinamento / punta diamantata | Incisione chimica + riempimento | Laser a fibra (ricottura o ablazione) | Micropuntinatura | Incisione meccanica rotativa |
|---|---|---|---|---|---|
| Come si forma il segno | Lo stilo traccia un solco continuo e brunito | L'acido dissolve il metallo attraverso una maschera fotoresistente; la cavità viene riempita di vernice | Il calore altera il colore dell'ossido o asporta metallo superficiale | Gli impatti dello spillo formano file di crateri | La fresa rotante asporta trucioli |
| Profondità tipica pubblicata | Ridotta; da verificare per ogni ricetta | ~0,0015–0,004 in comune; più profonda su richiesta | Quasi nulla (ricottura) fino a ridotta (ablazione) | ~0,2–0,4 mm negli esempi dei costruttori di apparecchiature su 304/316 | ~0,003–0,007 in di taglio medio |
| Dati variabili per singola unità | Sì, da un flusso di dati | No; nuova maschera per ogni grafica | Sì, eccellente | Sì | Sì, ma lenta |
| Origine del contrasto | Riflessione della luce dal solco; nessun colore | Riempimento colorato, contrasto elevato | Ossido scuro o superficie strutturata | Ombra nei crateri | Solco; può essere riempito |
| Apporto di calore | Nessuno | Nessuno | Sì (colorazione da calore, ZTA) | Nessuno | Nessuno |
| Materiali di consumo ed esigenze di stabilimento | Punta dello stilo; silenziosa; senza fumi | Eseguita dal fornitore; prodotti chimici e acque reflue | Cabina di protezione, aspirazione dei fumi, sicurezza laser | Spilli; rumorosa | Frese; trucioli e bave |
| Impiego ideale | Numeri di serie e date su targhette base già pronte, volumi da bassi a medi | Testi fissi, loghi, informazioni di sicurezza su volumi di lotto | Codici, grafiche fini, volumi elevati di dati variabili | Identificazioni profonde e robuste e codici DPM | Testo profondo su targhette più spesse |
Una differenza non emerge in una colonna sulla profondità: che cosa cede per primo. I confronti pubblicati dai fornitori osservano che nelle targhette incise chimicamente il punto debole è il riempimento colorato, perché la resina epossidica si consuma più in fretta del metallo circostante. Un segno a trascinamento non ha alcun riempimento da perdere. Il suo contrasto è puramente geometrico, quindi si degrada solo quando il solco stesso si usura, si appiattisce o si riempie di sporco e vernice. Questo rende la marcatura a trascinamento più tollerante verso solventi e prodotti chimici di lavaggio rispetto a un segno verniciato poco profondo. La rende però anche più vulnerabile ad abrasione e sovraspruzzo di vernice rispetto a un'incisione profonda, alla micropuntinatura o a un carattere goffrato.
Quando la marcatura a trascinamento vince e quando non basta
La marcatura a trascinamento è la scelta migliore quando:
- Cambiano solo pochi campi per unità e il resto della targhetta può essere inciso una sola volta su volumi di lotto.
- Serve marcare direttamente sulla linea di assemblaggio senza cabine laser, aspirazione dei fumi o gestione di prodotti chimici.
- La colorazione da calore è inaccettabile, ad esempio su apparecchiature sanitarie in cui gli ispettori possono contestare qualsiasi alterazione di colore.
- Il rumore conta, perché la marcatura a trascinamento è molto più silenziosa della micropuntinatura in un reparto di assemblaggio.
- I prodotti chimici di pulizia attaccherebbero il riempimento di vernice ma l'abrasione è lieve.
Scegli altro quando:
- Il testo è critico per la sicurezza e permanente, come avvertenze di pericolo, parole di segnalazione o dati sull'arco elettrico. Falli incidere in profondità e riempire dal fornitore, mai marcare a trascinamento sulla linea.
- La targhetta verrà verniciata, sabbiata o fortemente abrasa. Un solco poco profondo scompare. Micropuntinatura, incisione meccanica profonda o goffratura resistono meglio.
- Servono codici leggibili da macchina valutati secondo una norma. Laser o micropuntinatura offrono un contrasto delle celle più affidabile.
- Il volume è alto e ogni targhetta è unica. Velocità e flessibilità grafica di un laser a fibra finiranno per battere la marcatura tratto per tratto.
- La superficie è curva, strutturata o ruvida. Uno stilo a trascinamento richiede un percorso piano e liscio. La micropuntinatura tollera molta più variabilità.
Domande frequenti
FAQ: la marcatura a trascinamento equivale all'incisione meccanica?
No. Entrambe formano un solco, ma l'incisione meccanica rotativa asporta metallo con un utensile rotante, mentre la marcatura a trascinamento sposta e brunisce il metallo con uno stilo non rotante. Non lascia trucioli e le sue linee sono di solito meno profonde. Se una specifica indica targhette «incise», verifica che un segno a trascinamento sia ammesso prima di sostituirlo.
FAQ: la marcatura a trascinamento fa arrugginire una targhetta in 304 o 316?
Un solco pulito si ripassiva all'aria. Le macchie di ruggine sull'inox marcato sono di solito causate da particelle di ferro provenienti da utensili in acciaio, spazzole o smerigliatura nelle vicinanze, come rilevato in una valutazione di laboratorio della Marina statunitense sulle targhette identificative incise. Usa punte di diamante, mantieni pulite le dime, evita le spazzole metalliche in acciaio e specifica 316 in caso di esposizione ai cloruri.
FAQ: posso marcare a trascinamento sopra una targhetta incisa con riempimento colorato?
Marca solo su campi di metallo nudo. Tracciare attraverso il riempimento di vernice o la vernice trasparente scheggia il rivestimento e lascia bordi frastagliati. Chiedi al fornitore di mantenere le zone variabili non riempite e non rivestite.
FAQ: quanto può essere sottile la targhetta?
Le targhette sottili si flettono sotto il carico dello stilo, rendendo irregolare la profondità del solco. Con il pieno sostegno di una dima piana, anche il materiale sottile può essere marcato a trascinamento. Senza sostegno, aspettati irregolarità sotto circa 0,5 mm. Le targhette militari di tipo A incise chimicamente o meccanicamente secondo MIL-DTL-15024 richiedono almeno 0,03 in.
FAQ: un numero di serie marcato a trascinamento basta per le targhette UL, CE o NEC?
Il metodo di marcatura conta meno di leggibilità, durata e completezza dei campi. NEC 670,3(A) e NFPA 79 definiscono quali dati elettrici devono comparire, e le targhette CE per macchine richiedono elementi come il numero di serie e l'anno di costruzione. Convalida i campi marcati a trascinamento con l'ente certificatore durante la prima ispezione, invece di darne per scontata l'accettazione.
FAQ: conviene acquistare targhette base o targhette già marcate?
Se per ogni unità cambiano più di pochi campi, o se i numeri di serie devono corrispondere a un registro di costruzione all'assemblaggio finale, le targhette base pre-incise con marcatura a trascinamento interna offrono di solito un controllo migliore. Se tutte le unità sono identiche, o non hai capacità di marcatura in linea, le targhette già marcate sono più semplici. Per progettazione della targhetta base, quantità e tempi, richiedi un preventivo per targhette in acciaio inox su misura.
Punti chiave
- La marcatura a trascinamento è un processo a freddo, quindi non lascia colorazioni da calore che gli ispettori possano scambiare per corrosione. — 1 caso su forum in cui l'alterazione cromatica da laser era sospettata di essere ruggine (Fonte)
- Esegui la marcatura dei campi variabili su 316 ogni volta che sono presenti cloruri. — Il tipo 316 prevede 2,00–3,00 % di Mo (Fonte)
- L'acciaio inox inciso è una categoria di targhetta riconosciuta, ma verifica il metodo di marcatura richiesto dal disegno. — ASTM F992-17 (riapprovata nel 2022), tipo III (Fonte)
- La rigidità della targhetta determina la regolarità della marcatura, quindi fissa il materiale sottile con una dima su tutta la superficie. — 0,03 in minimo per MIL-DTL-15024 tipo A (Fonte)
- I marchi UID contrattuali richiedono codici leggibili da macchina, il che di solito significa laser o micropuntinatura accanto al testo marcato a trascinamento. — MIL-STD-130N, 2007, Modifica 1 in, 2012 (Fonte)
- La numerazione seriale a basso volume è esattamente il punto in cui i fornitori esterni diventano un collo di bottiglia. — ~50 targhette con numero di serie al mese in un caso di un operatore (Fonte)
Conclusione
La marcatura a trascinamento non sostituisce l'incisione chimica né la marcatura laser. Dà il meglio insieme a loro. Lo schema a cui approdano la maggior parte degli OEM è incidere e riempire dal fornitore tutto ciò che è permanente e legato alla sicurezza, poi marcare a trascinamento solo i campi che cambiano per ogni unità, su un marcatore dotato di dima e controllato da ricetta, in linea. In questo modo i numeri di serie restano allineati ai registri di costruzione, si evitano la colorazione da calore e l'usura del riempimento di vernice su quei campi, e il fornitore di targhette esce dal percorso critico dell'assemblaggio finale. Dove entrano in gioco codici, abrasione, sovraspruzzo o alti volumi di dati variabili, sposta quei campi su laser o micropuntinatura.
Se stai pianificando un programma ibrido, parti dalla targhetta base: zone di marcatura riservate, una finitura opaca del campo e il grado giusto. Le nostre targhette per apparecchiature incise chimicamente in 304 e 316 possono essere realizzate con campi per dati variabili non riempiti. Invia il disegno e i dettagli sull'ambiente d'uso per ricevere un preventivo.
Riferimenti
- Reddit r/lasercutting, «Taglio / incisione di targhette in acciaio inox», discussione tra operatori sulla marcatura interna di targhette con numero di serie, 2025-04-29. https://www.reddit.com/r/lasercutting/comments/1kayy4b/cutting_etching_stainless_steel_nameplates_and/ ↩
- ASTM International, ASTM F992-17(2022), Specifica standard per le targhette identificative delle valvole. https://doi.org/10,1520/F0992 ↩
- Finishing.com, thread di discussione sull'alterazione cromatica dopo la marcatura laser dell'acciaio inox. https://www.finishing.com/151/41.shtml ↩
- ASTM International, ASTM A240/A240M-25a, Piastre, lamiere e nastri in acciaio inox al cromo e al cromo-nichel. https://www.astm.org/a0240_a0240m-25a.html ↩
- Defense Logistics Agency, immagine del documento QuickSearch, MIL-DTL-15024 Targhette, cartellini e fascette per l'identificazione delle apparecchiature. https://quicksearch.dla.mil/ImageRedirector.aspx?token=107391,11007 ↩
- Dipartimento della Difesa degli Stati Uniti, MIL-STD-130N w/Modifica 1, Marcatura identificativa dei beni militari statunitensi (2007; Modifica 1, 2012). https://pieetraining.eb.mil/cms/docs/Supporting/mil-std130N_ch1.pdf ↩
- Defense Logistics Agency, ASSIST QuickSearch, database ufficiale delle specifiche e delle norme militari in vigore. https://quicksearch.dla.mil/ ↩



Le informazioni seguenti sono necessarie per l’accesso con i social
Accedi
Crea un nuovo account