Le buste personalizzate con saldatura su 3 lati sono confezioni piatte e flessibili, fornite con 3 bordi saldati e un'apertura per il riempimento. Per sviluppare imballaggi per campioni, monoporzioni e prodotti al dettaglio in scatola, specificate materiale, dimensioni utili, layout di stampa e condizioni di saldatura finale in base al vostro prodotto, anziché usare una dimensione generica della busta.
Per titolari di marchi, acquirenti di imballaggi e co-packer: questo formato merita di essere valutato per miscele di spezie, campioni di caffè, polveri nutrizionali, bustine cosmetiche, snack per animali e altri prodotti compatti. L'idoneità dell'applicazione dipende dalla struttura selezionata e dalla validazione con il contenuto reale. Le applicazioni farmaceutiche o chimicamente impegnative richiedono una valutazione tecnica separata.
Una busta può apparire corretta in una prova grafica e tuttavia creare problemi durante il riempimento. Uno spazio di testa insufficiente può lasciare polvere nell'area di saldatura; un laminato non idoneo può consentire l'assorbimento di umidità; una tacca di strappo mal posizionata può rendere difficile l'apertura della confezione finita.
Questi problemi diventano più costosi dopo la stampa e la distribuzione. L'imballaggio scartato interrompe il riempimento, le scorte in eccesso immobilizzano liquidità e una confezione che perde o difficile da aprire può compromettere l'esperienza del prodotto. La soluzione pratica consiste nell'approvare l'imballaggio come sistema operativo: contenuto, film, dimensioni, chiusura, attrezzatura di riempimento e protezione per il trasporto.
Concetti applicativi illustrativi, non fotografie di prodotti forniti né capacità di riempimento validate.
Esplora questo formato di imballaggio
Cosa rende questa una busta piatta con saldatura su 3 lati? ↑
Il prodotto appartiene a Sacchetti di plastica personalizzati → Buste piatte personalizzate. La sua configurazione distintiva presenta un corpo piatto con 3 bordi presaldati e un'apertura lasciata per il riempimento. Dopo il caricamento del prodotto, il riempitore chiude l'apertura rimanente. Una tacca di strappo, una zip o un foro per appendere sono scelte progettuali aggiuntive, non caratteristiche automatiche.
La definizione CFIA di busta preformata[1] documenta questa configurazione nel contesto degli imballaggi per retort. Supporta solo la descrizione strutturale: una normale busta piatta non diventa idonea alla sterilizzazione retort soltanto perché i suoi bordi seguono la stessa configurazione.
A differenza di una busta stand-up, questo formato piatto non ha un soffietto inferiore progettato per l'esposizione autonoma. È quindi un candidato pratico per kit di campioni, scatole, multipack ed espositori sospesi progettati adeguatamente. Se la confezione deve restare in piedi da sola su uno scaffale al dettaglio, confrontate una struttura stand-up prima di sviluppare la grafica.
Distinguete inoltre le buste vuote preformate dal film in bobina stampato. Un sistema di riempimento per buste preformate gestisce sacchetti singoli; un processo form-fill-seal forma l'imballaggio dal film. Un aspetto finale comune non stabilisce la compatibilità con l'attrezzatura. Prima di richiedere un prezzo, indicate quale formato di fornitura richiede la vostra linea di riempimento.
Come si trasforma un brief di prodotto in una busta approvata? ↑
Definite prima il contenuto e le condizioni di esposizione
Partite dal prodotto anziché dal nome di un film preferito. Identificate se il contenuto è secco, oleoso, liquido, abrasivo o sensibile a ossigeno, umidità, luce e perdita di aroma. Includete l'obiettivo di durata di conservazione, l'ambiente di stoccaggio, il mercato di destinazione e gli eventuali requisiti di vuoto, lavaggio con gas, riempimento a caldo, congelamento o retort.
Questi dettagli stabiliscono cosa deve essere testato. Una polvere pone una sfida di saldatura diversa da una crema, mentre particelle taglienti introducono un problema meccanico che i soli valori di barriera non possono risolvere. Considerate la durata di conservazione come un obiettivo di validazione della confezione riempita, non come un vantaggio garantito da un'abbreviazione del materiale.
Separate le dimensioni esterne dallo spazio utile di riempimento
Registrate larghezza e altezza esterne finite in millimetri, quindi identificate lo spazio occupato dalle saldature laterali, dalla saldatura inferiore, dalla saldatura di chiusura finale e da eventuali zip o intestazioni per appendere. La superficie stampabile, la cavità utile e le dimensioni esterne sono correlate, ma non sono misure intercambiabili.
Capacità, tolleranza al carico e numero di articoli contenibili sono determinati dalle dimensioni reali del prodotto, dalle condizioni di caricamento e dalla validazione del campione. Un peso netto dichiarato non determina la dimensione della busta: prodotti con forme o densità apparenti diverse possono occupare volumi diversi a parità di peso.
Usate un campione riempito per valutare spazio di testa, spazio libero dell'apertura, aspetto e posizione della saldatura finale. Per le applicazioni sospese, collocate il foro in un'intestazione dedicata esterna alla cavità del prodotto. Concordate le tolleranze dimensionali con l'operatore di riempimento, anziché adottare la precisione pubblicizzata da un altro fornitore.
Controllate la grafica alla dimensione di stampa reale, incluse istruzioni, informazioni sugli ingredienti ove applicabili, spazio per il codice lotto e leggibilità del codice a barre. Evitate di collocare informazioni essenziali su una saldatura, una tacca o il percorso di apertura. Una grande prova a schermo può nascondere testo che risulta difficile da leggere su una piccola bustina finita.
Scegliete dettagli di superficie e chiusura in base all'uso
Finiture opache e lucide, aree trasparenti, intagli per strappo, angoli arrotondati, fori per appendere e chiusure a zip sono opzioni da discutere in fase di preventivo. Non sono capacità confermate per questo prodotto. Ogni combinazione richiesta necessita di una verifica di fattibilità in base alla costruzione scelta e al processo produttivo.
Una confezione monouso può richiedere un'apertura accessibile senza zip. Un prodotto destinato ad accessi ripetuti necessita di una funzione di richiusura valutata separatamente. Se viene proposta una zip, verificate la sua posizione rispetto alla saldatura a caldo finale e al percorso di strappo, affinché l'apertura non distrugga la funzione di richiusura.
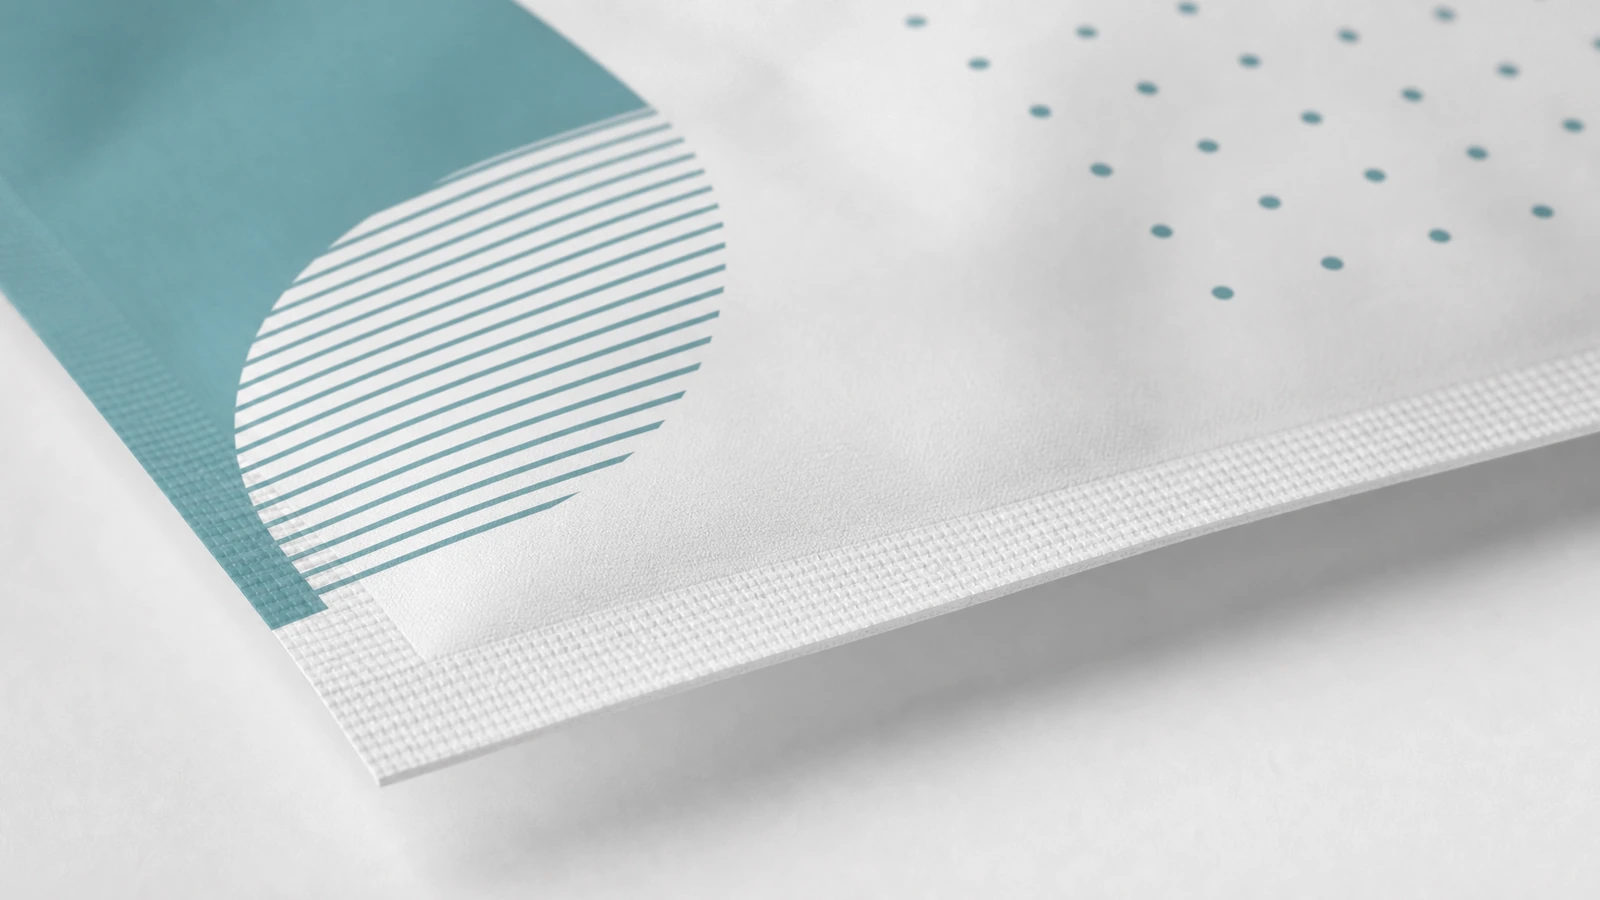
Esaminate sia la grafica frontale sia quella sul retro, invece di considerare il retro come spazio inutilizzato. La scelta della chiusura riguarda qui le saldature a caldo e le zip opzionali, non fibbie montate sul retro o tasche adesive per etichette di spedizione. Anche un aspetto argento non identifica lo strato barriera: film metallizzato e lamina di alluminio richiedono specifiche diverse.
Verificate preliminarmente il file prima di approvare la produzione
Preparate la grafica in base alla fustella concordata, con apertura di riempimento, aree di saldatura, posizioni delle tacche e eventuali zip o intestazioni per appendere chiaramente identificate. Confermate l'orientamento fronte-retro e riservate l'area di codifica richiesta. Il file di produzione deve distinguere la grafica stampata dalle guide di fabbricazione, affinché queste ultime non diventino grafica involontaria.
Approvate insieme il riferimento cromatico previsto e la finitura. Il solo aspetto a schermo non può stabilire il risultato finale su strutture trasparenti, bianche, metallizzate o contenenti lamina metallica. Quando la coerenza cromatica è importante, concordate prima della produzione il riferimento fisico e la tolleranza di accettazione, compreso il metodo di confronto per gli ordini successivi.
Mantenete separata l'approvazione della grafica dall'approvazione funzionale. Una prova digitale controlla il layout; non stabilisce resistenza della saldatura, prestazioni di barriera, comportamento in apertura o compatibilità con la macchina riempitrice. Registrate quale campione rappresenta ciascun attributo approvato, soprattutto quando il campione estetico differisce dal materiale usato per le prove in linea.
Concordate i punti di controllo produttivi senza presumere le capacità di una fabbrica
Un tipico ciclo produttivo comprende controlli della pellicola in entrata, stampa, laminazione ove richiesta, polimerizzazione ove applicabile, slittatura, formatura e saldatura della busta, taglio delle caratteristiche, ispezione e imballaggio. La sequenza esatta dipende dalla costruzione selezionata. Si tratta di un quadro di pianificazione, non di un'affermazione su attrezzature o processi già verificati per questo prodotto.
Separate nel programma preparazione dei campioni, approvazione della grafica, attrezzaggio ove applicabile, produzione, ispezione e trasporto. Per questo prodotto non sono stati forniti MOQ specifici della fabbrica, tempi di produzione, peso unitario o intervalli dimensionali. Questi campi restano elementi di preventivo o misurazione dei campioni; i valori pubblicati da un altro produttore non sono un sostituto.
Validate la saldatura e il comportamento della confezione finita
Provate la busta proposta sull'attrezzatura prevista usando il prodotto reale. Stabilite la combinazione operativa di temperatura di saldatura, pressione e tempo di permanenza. Verificate che l'apertura possa essere gestita in modo coerente e che l'area della saldatura finale resti libera dal contenuto. Una dimostrazione riuscita con buste vuote non è una prova di linea con prodotto riempito.
La resistenza della saldatura misura la forza necessaria per separare un provino saldato. __NUM_a__[2] fornisce un metodo di prova, non un valore di accettazione universale per ogni busta. Concordate larghezza del provino, tecnica di supporto, unità di misura per il rapporto e limiti di accettazione; valutate sia le saldature di fabbrica sia la saldatura di chiusura finale.
Il test di tenuta risponde a una domanda diversa: se la confezione presenta un percorso di fuoriuscita. Selezionate un metodo di integrità appropriato al materiale e al contenuto, potenzialmente includendo un metodo applicabile di perdita a bolle. Non considerate un risultato conforme della forza di pelatura come prova di tenuta alle perdite, né assegnate un metodo con colorante senza verificarne l'ambito di applicazione al materiale.
| Elemento di accettazione | Cosa registrare | Decisione supportata |
|---|
| Dimensioni e saldature | Dimensioni esterne e larghezze delle saldature in mm; tolleranze concordate | Manipolazione, spazio utile e compatibilità di riempimento |
| Struttura del laminato | Strati dall'esterno all'interno; spessore in µm, indicando se lo spessore è riferito a ciascuna parete | Identità del materiale e confronti coerenti |
| Resistenza della saldatura | Forza per larghezza del provino, ad esempio N/__NUM_b__; metodo e modalità di cedimento | Accettazione rispetto alla specifica di saldatura concordata |
| Integrità della confezione | Metodo, condizione del campione, osservazioni e criteri di accettazione | Rilevamento di percorsi di perdita |
| Apertura e stampa | Comportamento allo strappo, funzione della zip opzionale, riferimento cromatico e scansione del codice a barre | Usabilità e presentazione |
Si tratta di campi di accettazione proposti, non di risultati di prova riportati. Non è assegnato alcun valore di conformità universale. Acquirente, fornitore di buste e operatore di riempimento dovrebbero concordare condizioni di prova, approccio di campionamento e trattamento del materiale non conforme prima di impegnarsi nella produzione in serie.
Quale materiale e quale modalità di acquisto rispondono alle vostre priorità? ↑
Confrontate le strutture in base al problema che devono risolvere
| Struttura da valutare | Motivo per considerarla | Limitazione importante |
|---|
| PET/PE o BOPP/PE | Strutture trasparenti per prodotti secchi idonei e applicazioni con campioni | Non presumete l'idoneità per contenuti sensibili all'ossigeno o per una determinata durata di conservazione |
| PET/VMPET/PE | Struttura barriera metallizzata per prodotti che richiedono protezione aggiuntiva | Non equivale a una lamina di alluminio piena; verificate la barriera dopo la trasformazione e la manipolazione |
| PET/AL/PE | Struttura contenente lamina metallica quando sono importanti la protezione dalla luce e obiettivi di barriera impegnativi | Opaca, con limitazioni di riciclo; danni meccanici possono compromettere le prestazioni |
| PA/PE | Un candidato quando la resistenza alla perforazione è una priorità di selezione | L'idoneità dipende comunque dalla forma del prodotto, dallo spessore e dai test della confezione riempita |
| Struttura contenente EVOH | Una possibile soluzione quando trasparenza e protezione dall'ossigeno sono entrambe priorità | L'umidità influenza le prestazioni; testate nelle condizioni di esposizione pertinenti |
| Alternative monomateriale o dall'aspetto cartaceo | Valutate un obiettivo di riciclo definito o l'aspetto superficiale desiderato | Né l'aspetto né la denominazione del materiale dimostrano riciclabilità, compostabilità o barriera adeguata |
Questa tabella individua strutture candidate da valutare, non disponibilità di magazzino né specifiche di prodotto approvate. Non scegliere in base al solo spessore e non presumere che le costruzioni ordinarie siano adatte al microonde, alla retorta o al riempimento a caldo. Questi usi richiedono una propria selezione dei materiali e una propria validazione.
Per la barriera all'ossigeno, __NUM_c__[3] riguarda le misurazioni di trasmissione per film e laminati. Specificate nell'accordo di prova l'edizione applicabile del metodo, anziché considerare attuale un elenco storico. I dati del solo film non stabiliscono le prestazioni della confezione finita.
Richiedete la velocità di trasmissione dell'ossigeno in __NUM_d__(STP)/(__NUM_e__·giorno), con condizioni di temperatura, umidità e pressione dell'ossigeno. Richiedete la velocità di trasmissione del vapore acqueo in g/(__NUM_f__·giorno), con condizioni di temperatura e umidità, usando un metodo applicabile concordato quale __NUM_g__. I valori rilevati in condizioni diverse non devono essere presentati come equivalenti diretti.
Confronta i costi complessivi dell'ordine
La stampa digitale è una soluzione da valutare per prove, design soggetti a frequenti modifiche e più SKU. La rotocalcografia richiede la preparazione dei cilindri e può essere considerata per volumi ripetuti consolidati. La flessografia è un'altra opzione di preventivo. Disponibilità, idoneità della grafica, costi di avviamento, quantità minime e programmi di produzione richiedono conferma per il progetto effettivo.
Confrontate i preventivi usando dimensioni, struttura, requisiti di stampa, caratteristiche, quantità e termini di consegna identici. Chiedete se sono inclusi attrezzaggio, campioni, test, imballaggio e trasporto. Un prezzo inferiore della busta può essere compensato da costi di avviamento, scorte eccessive o da una specifica che non supera la prova di riempimento.
Per un confronto corretto tra busta piatta e busta stand-up, mantenete costanti i requisiti di protezione del prodotto. Il design piatto elimina la necessità di una base autoportante, ma qui non è stabilito alcun risparmio percentuale. La scelta giusta dipende dall'esposizione prevista, dalla manipolazione e dall'economia dell'ordine, non da un indice di costo generico.
Quali documenti supportano le dichiarazioni relative al contatto alimentare e al riciclo? ↑
Per le applicazioni alimentari negli Stati Uniti, la guida FDA sullo stato dei componenti[4] spiega che lo stato normativo dell'articolo dipende dalle sostanze costituenti e dall'uso previsto. Richiedete documentazione che identifichi la struttura selezionata e le condizioni applicabili, anziché fare affidamento su un'etichetta generica di “busta approvata FDA”.
Per i progetti UE, includete una revisione dei requisiti applicabili alle materie plastiche ai sensi del Regolamento (UE) n. __NUM_h__[5]. Identificate il tipo di alimento, le condizioni di contatto e la dichiarazione di supporto e le prove di migrazione. Il testo consolidato collegato è una versione di riferimento; confermate i requisiti applicabili per l'immissione prevista sul mercato.
La documentazione relativa a un film di base non stabilisce automaticamente l'idoneità di ogni combinazione finita di film, inchiostro, adesivo e rivestimento. Verifica che le prove corrispondano alla costruzione proposta. Per questo prodotto non sono stati stabiliti certificazioni, approvazioni per il contatto con gli alimenti o risultati di prove di migrazione.
Mantenete altrettanto specifiche le dichiarazioni ambientali. Un design monomateriale non garantisce raccolta e riciclo in ogni destinazione, mentre una superficie dall'aspetto cartaceo non rende un laminato riciclabile come carta. La compostabilità richiede prove a supporto delle condizioni di smaltimento dichiarate. Esaminate separatamente gli obblighi di imballaggio specifici della destinazione e l'idoneità al contatto alimentare.
Come proteggere la qualità della consegna e gli ordini ripetuti? ↑
Definite come le buste vuote saranno conteggiate, protette e identificate nei cartoni. Confermate le misure contro umidità, schiacciamento e danni da movimentazione per il percorso di spedizione previsto. Le confezioni finite riempite richiedono una valutazione distributiva separata perché peso, forma e interazione con l'imballaggio esterno differiscono dalle pile di sacchetti vuoti.
Concordate prima della spedizione ispezione e gestione dei reclami: quali difetti richiedono isolamento, quali fotografie o campioni sono necessari e come saranno tracciati i lotti interessati. Danni di spedizione, difformità di stampa, difetti di saldatura e consegne ritardate non devono essere lasciati a una discussione informale dopo l'arrivo della merce.
Per gli ordini ripetuti, conservate la revisione grafica approvata, la struttura, la fustella, il riferimento cromatico, il campione funzionale e i criteri di accettazione concordati. Registrate le modifiche al contenuto o alla linea di riempimento prima di riordinare. Un lotto precedente riuscito è un riferimento utile, ma non convalida una sostituzione di materiale non dichiarata o una condizione d'uso modificata.
Cosa conta di più prima di effettuare un ordine? ↑
- Scegliete il formato in base all'ambiente di vendita. Le buste piatte sono adatte a presentazioni in scatola, come campioni e sospese progettate adeguatamente; l'esposizione autonoma sullo scaffale richiede un'altra struttura.
- Approvate lo spazio utile con un campione caricato. Le sole dimensioni esterne e il peso netto target non stabiliscono la capacità.
- Abbinate le prove alle prestazioni dichiarate. Barriera del film, resistenza della saldatura, integrità della confezione e validazione della durata di conservazione rispondono a domande diverse.
- Rendete comparabili i preventivi. Definite struttura, requisiti di stampa, caratteristiche, quantità e ambito di consegna prima di confrontare i prezzi.
- Separa i fatti confermati dalle opzioni richieste. MOQ, tempi di produzione, peso unitario, capacità dello stabilimento e risultati di prestazione restano non verificati per questo prodotto.
Iniziate con un brief di imballaggio pronto per il preventivo ↑
Il punto di partenza più solido per buste personalizzate con saldatura su 3 lati è una chiara descrizione di ciò che l'imballaggio deve fare. Includete contenuto, riempimento target, dimensioni proposte se note, obiettivo di durata di conservazione, attrezzatura di riempimento, grafica, mercato di destinazione, caratteristiche richieste, quantità dell'ordine e data di consegna richiesta. Dimensioni o materiali non definiti devono restare elementi di sviluppo del campione anziché specifiche presunte.
Richiedi un preventivo specifico per il prodotto utilizzando questo brief.


Le informazioni seguenti sono necessarie per l’accesso con i social
Accedi
Crea un nuovo account