Utilizziamo i cookie per consentire ai nostri siti web di ricordare informazioni, per aiutare alcune funzionalità del sito web a funzionare correttamente, per comprendere come interagisci e usi i nostri siti web e per mostrarti contenuti e annunci pertinenti e coinvolgenti per te.
Cliccando su Accetta tutto acconsenti all'uso di questi cookie.
Il negozio non funzionerà correttamente se i cookie sono disabilitati.
Risposta rapida: Per dimensionare un sacchetto flat, converti il peso netto in volume usando la densità apparente del tuo prodotto, scegli una larghezza e una lunghezza interne che contengano quel volume con lo spazio di testa, poi aggiungi le larghezze delle saldature, la zona dell'intaglio di apertura e l'eventuale testata con foro per appendere, così da ottenere le dimensioni esterne da indicare nel preventivo.
Sapere come dimensionare un sacchetto flat prima di richiedere un preventivo fa risparmiare un intero giro di campionature. La maggior parte degli errori di dimensionamento deriva da un'unica abitudine: scegliere un formato di magazzino a occhio e sperare che il prodotto ci stia. Questa guida offre un calcolo ripetibile che parte dal volume, dal peso, dalla forma del prodotto e dal metodo di riempimento e arriva a larghezza e lunghezza finite, includendo le tolleranze per saldature, intagli di apertura, spazio di testa e fori per appendere.
Perché il dimensionamento dei sacchetti flat va storto
Il problema. Un sacchetto flat sembra semplice: due facce, tre saldature di fabbrica, un solo bordo aperto. I formati flat sono anche il tipo di sacchetto più diffuso sul mercato. Smithers ha stimato che 620,5 miliardi di sacchetti stand-up e flat[1] sarebbero stati utilizzati in tutto il mondo nel 2024, con i sacchetti flat che detengono circa tre quarti di quel mercato. Poiché il formato è così diffuso, gli acquirenti spesso presumono che i formati standard di qualsiasi trasformatore vadano bene. Spesso, però, non è così.
Perché è importante. Un sacchetto troppo piccolo intrappola il prodotto nelle ganasce di saldatura durante la chiusura, il che indebolisce la saldatura finale o provoca perdite. Un sacchetto troppo grande lascia un eccesso visibile di film, spreca materiale e lascia passare più ossigeno e umidità attraverso la superficie in più. Se aggiungi un foro per appendere senza riservare una testata, la punzonatura può tagliare la zona del prodotto. Ciascuno di questi difetti emerge solo dopo che l'ordine è già stato stampato.
La soluzione. Dimensiona dall'interno verso l'esterno. Calcola lo spazio di cui il prodotto ha effettivamente bisogno, poi aggiungi margini fissi per ogni zona non destinata al prodotto. Il metodo seguente funziona allo stesso modo per polveri, granuli, bustine di crema e prodotti solidi.
Che Cosa Significa Davvero «Formato del Sacchetto Flat»
Il manuale sui sacchetti per retort della Canadian Food Inspection Agency descrive il sacchetto preformato più comune come uno con 3 lati pre-saldati dal produttore del sacchetto[2], quindi la riempitrice ha bisogno di una sola barra termosaldante per chiuderlo. Questa struttura definisce le misure che devi specificare:
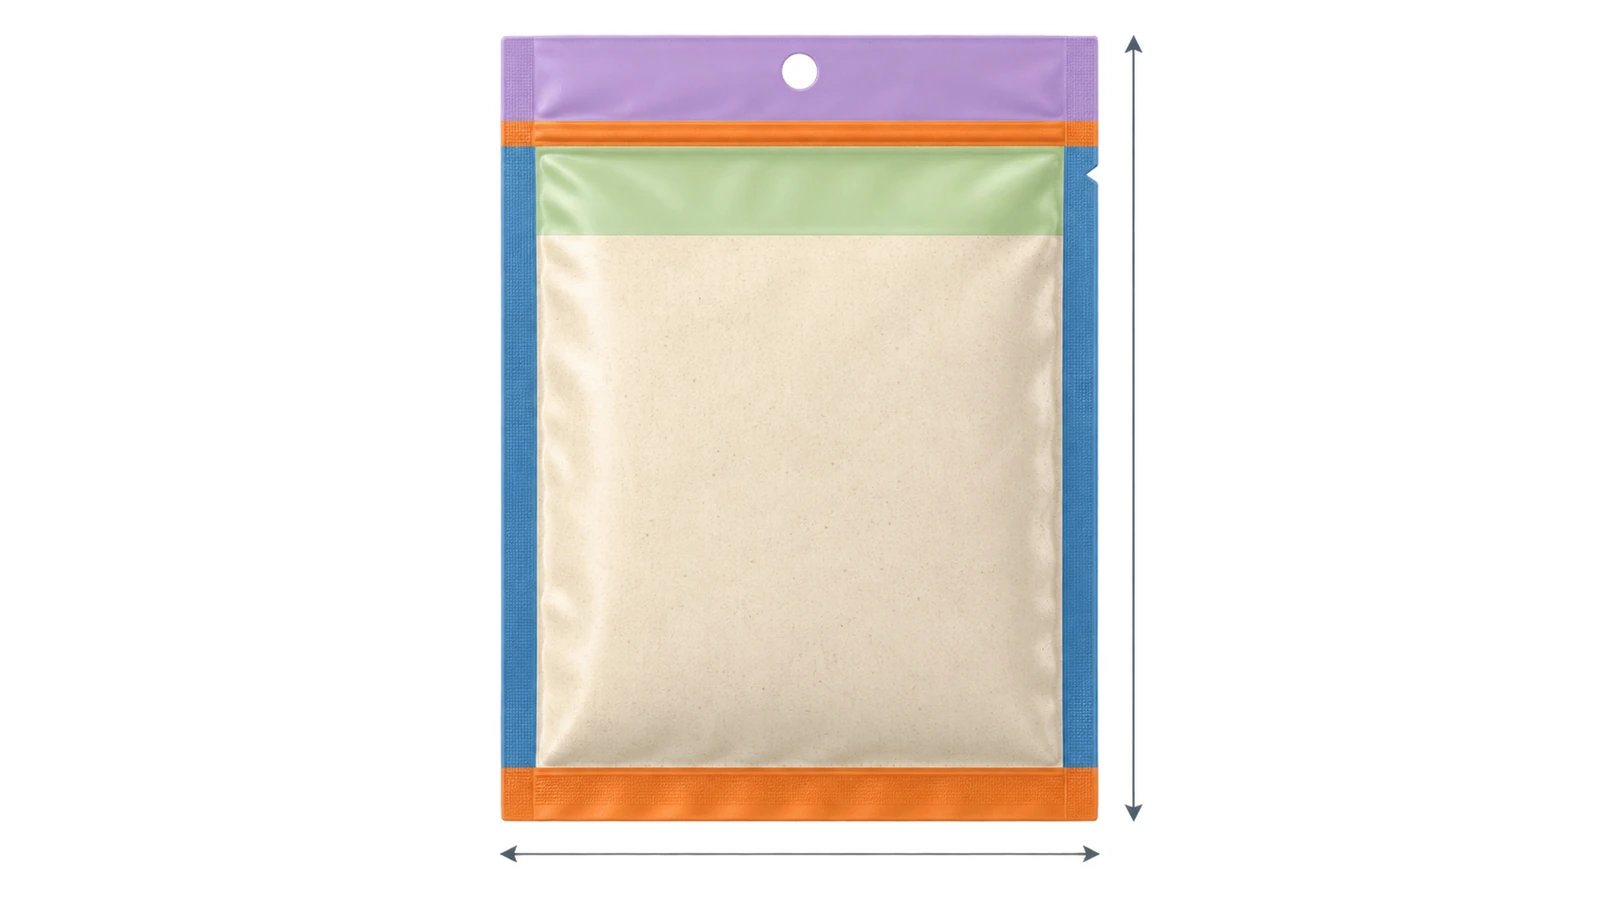
Larghezza esterna (W): da bordo a bordo del sacchetto, comprese entrambe le saldature laterali.
Lunghezza esterna (L): dal bordo inferiore al bordo superiore, incluse la saldatura inferiore, la zona del prodotto, lo spazio di testa, la saldatura superiore finale e l'eventuale testata.
Larghezza e lunghezza interne (utili): le dimensioni tra i bordi interni delle saldature. Solo quest'area contiene il prodotto.
Larghezze delle saldature: la fascia di ogni saldatura termica. Ogni millimetro qui è film per cui paghi e che non contiene nulla.
I trasformatori di solito indicano le dimensioni esterne, scritte come larghezza × lunghezza, con il bordo di apertura sull'estremità superiore della lunghezza. Il tuo calcolo procede nella direzione opposta: parte dallo spazio interno e aggiunge le saldature verso l'esterno. L'economia delle saldature non è trascurabile. Un brevetto statunitense del 1999 US per sacchetti a 3 lati saldati ha osservato che omettere una quarta saldatura comportava una riduzione approssimativa del 10 % nel costo dei materiali[3]. Quella cifra deriva dal progetto di un solo inventore, ma mostra quanto film di un sacchetto piccolo possa trovarsi nelle zone di saldatura.
Come dimensionare un sacchetto flat in otto passaggi
Passaggio 1: converti il peso netto in volume di riempimento
I sacchetti contengono volume, non grammi. Pesa un volume noto del tuo prodotto così come arriva effettivamente alla riempitrice, non come si assesta dopo la spedizione. Dividi il peso netto per quella densità apparente sciolta per ottenere il volume di riempimento. Per le polveri, misura anche la densità assestata dopo vibrazione. La differenza tra le due ti dice quanto il prodotto si assesterà e quanto spazio vuoto visibile comparirà dopo il trasporto. Una polvere a 0,45 g/mL allo stato sciolto richiede circa 67 mL per un riempimento di 30 g. Una polvere a 0,65 g/mL richiede solo 46 mL per lo stesso peso, quindi «quanto contiene un sacchetto flat» non ha una risposta in grammi finché non conosci la densità.
Passaggio 2: imposta la larghezza interna in base al metodo di riempimento
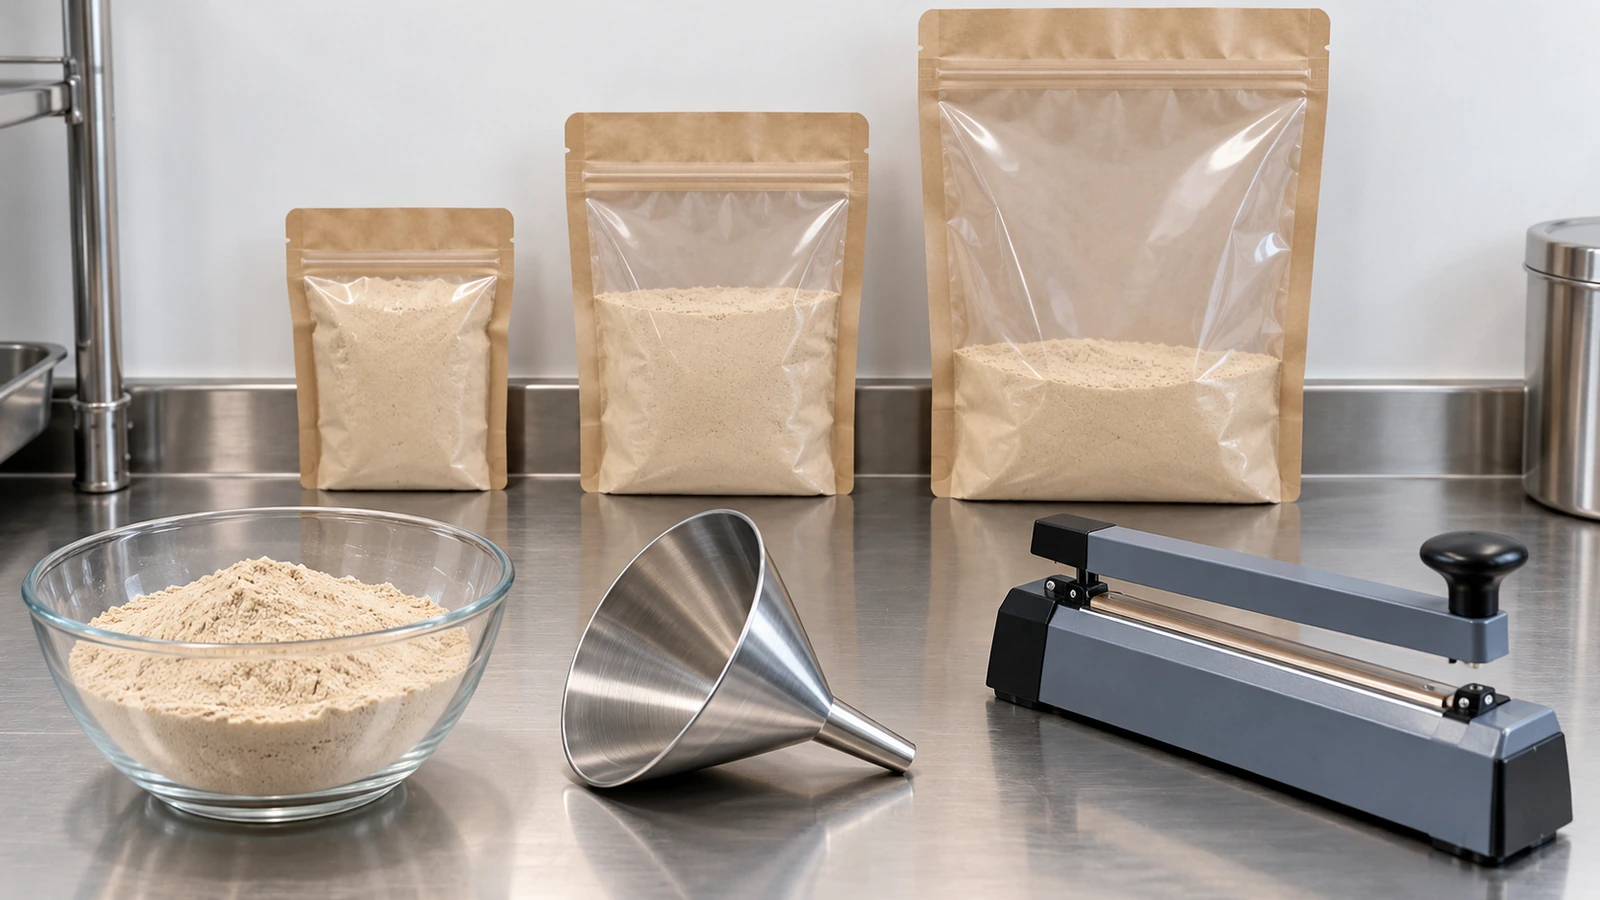
La larghezza è di solito determinata dal riempimento, non dalla grafica. Misura tre elementi: il diametro esterno dell'ugello o dell'imbuto di riempimento, quanto si apre la bocca del sacchetto sulla riempitrice (o a mano) e la dimensione più larga di un eventuale oggetto solido. La larghezza interna deve consentire all'ugello di passare, con spazio per l'operatore o per la pinza che apre la bocca. Per oggetti solidi come salviette, bustine dentro bustine o cartoncini campione, aggiungi un margine su entrambi i lati, così che l'oggetto scorra senza strisciare sullo strato di sigillante.
Passaggio 3: stima della capacità massima
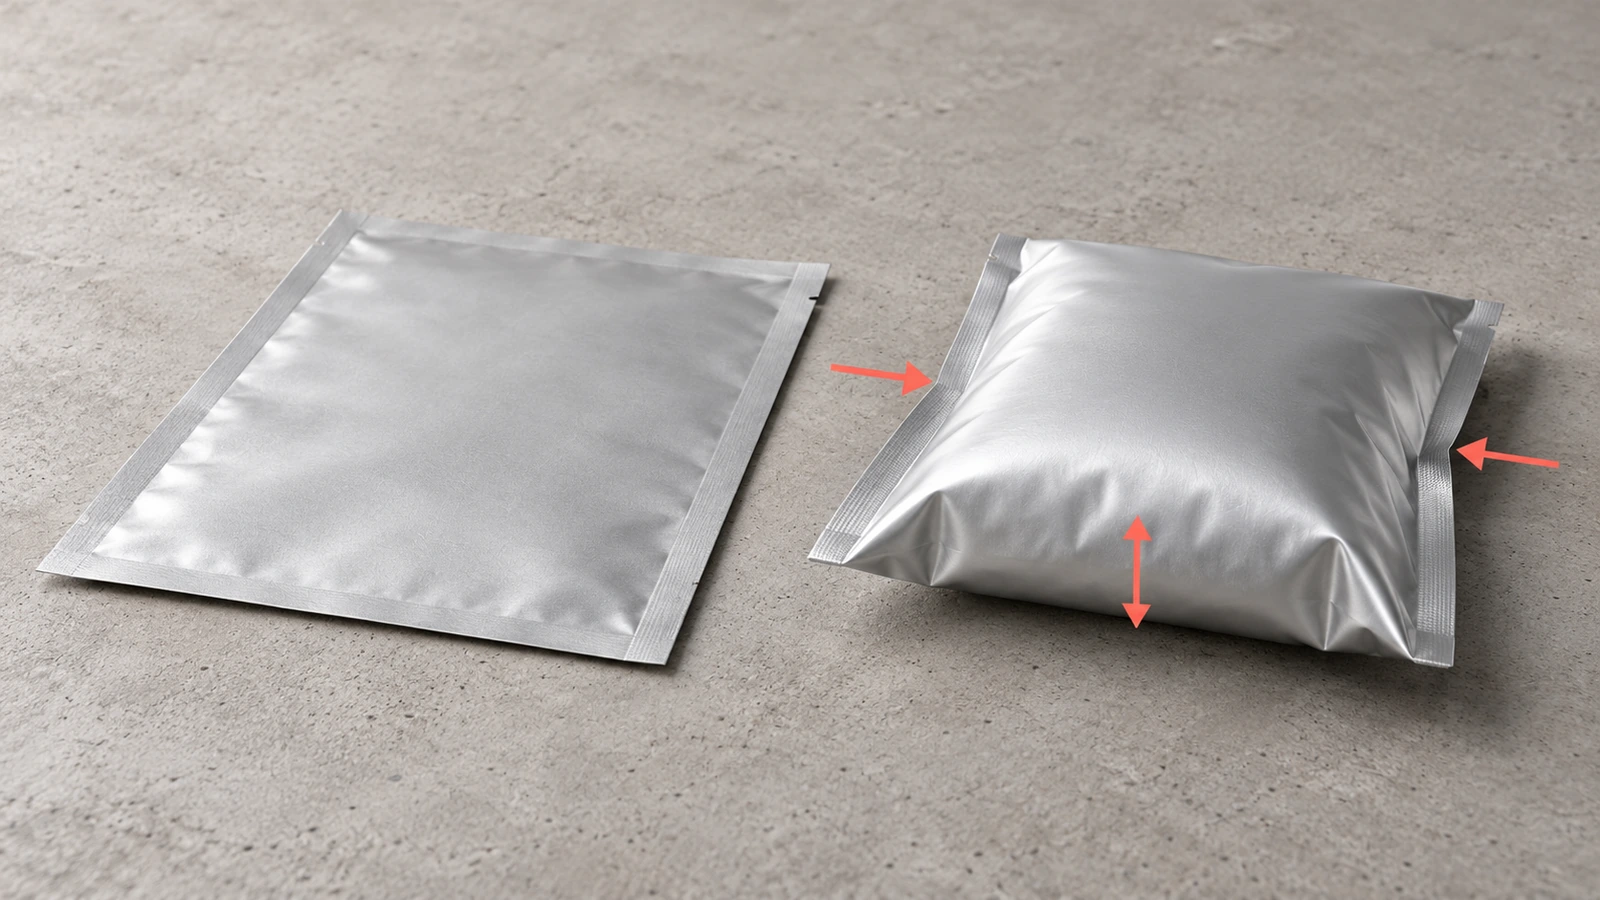
Quando un sacchetto flat si riempie, si gonfia a forma di cuscino e la sua impronta piatta si riduce. Un limite superiore utile deriva dal «problema del sacchetto di carta», un problema matematico che approssima il volume massimo che un rettangolo sigillato di film flessibile può contenere. Con larghezza interna w e lunghezza interna l (dove l ≥ w):
Per un sacchetto quadrato questo dà circa 0,19 × w³. Consideralo come un limite superiore, perché un sacchetto riempito fino a questo punto non ha spazio di testa né superficie piatta da saldare. Per le polveri che devono restare relativamente piatte e mantenere pulita la zona di saldatura, un primo prototipo sensato punta a circa 40–60 % di V_max. Quella fascia è un'ipotesi di partenza, non uno standard; il Passaggio 8 la conferma.
Passaggio 4: aggiungi i margini per la larghezza delle saldature
Il margine sulla larghezza delle saldature nel dimensionamento dei sacchetti ha 2 aspetti. Le saldature devono essere abbastanza larghe da resistere a disallineamenti, grinze e manipolazione, ma ogni millimetro in più aggiunge larghezza e lunghezza. Le specifiche pubblicate forniscono una soglia minima utile. Il requisito della US Defense Logistics Agency per l'imballaggio delle razioni, PCR-G-003B, definisce una saldatura efficace come fusa, continua e priva di prodotto, con una larghezza minima di 1/16 di pollice[4], e respinge un lotto se uno qualsiasi dei tre bordi sigillati ha una media inferiore a 6 lb per pollice di larghezza. Il manuale CFIA classifica come difetto grave una saldatura che, dopo la delaminazione dei bordi, conserva meno di 3 mm di larghezza integra.
Si tratta di valori minimi di accettazione, non di obiettivi di progetto. I trasformatori offrono di solito larghezze nominali delle saldature nell'intervallo 5, 8 o 10 mm; chiedi quali larghezze producono le ganasce di saldatura del tuo fornitore e progetta su una di esse. Saldature laterali più larghe danno anche spazio per far partire un intaglio di apertura. La resistenza viene verificata a parte: ASTM F88/F88M-23[5] misura la forza necessaria per staccare una striscia di saldatura e registra il modo in cui ha ceduto, ma non dimostra che un sacchetto sia a tenuta. I problemi di saldatura non sono rari. Un'analisi dei dati di richiamo della FDA da gennaio 2019 a gennaio 2025 ha rilevato che una saldatura incompleta o difettosa[6] è stata la causa in 54 % (430 su 791) dei richiami di prodotti medicali legati all'integrità delle saldature. Si trattava di prodotti medicali, ma il punto di guasto, la formazione della saldatura, è lo stesso nei sacchetti per alimenti e cosmetici.
Passaggio 5: riserva lo spazio di testa sopra la linea di riempimento
Lo spazio di testa è il film trasparente tra la parte superiore del prodotto e il bordo interno della saldatura superiore finale. Impedisce che il prodotto finisca nelle ganasce di saldatura, e conta soprattutto per le polveri. Uno studio su prove di pelatura del 2019 di Bamps e colleghi ha rilevato che la contaminazione da polvere nell'area di saldatura riduceva la resistenza ottimizzata della saldatura di circa 16–79 %, a seconda del sigillante. Il manuale CFIA segnala un problema correlato per i liquidi: un vuoto eccessivo prima della chiusura può far entrare il prodotto nell'area di saldatura. Dimensiona lo spazio di testa in base al metodo di riempimento. Le polveri fini riempite con coclea producono più polvere dei granuli, e i sacchetti riempiti a mano richiedono spazio affinché le dita tengano aperta la bocca in piano. Non dimensionare lo spazio di testa solo per l'aspetto: un eccesso di film fa sembrare un prodotto premium sottoriempito.
Passaggio 6: posiziona l'intaglio di apertura ed eventuale chiusura a zip
Un intaglio di apertura si trova nella saldatura laterale. Deve trovarsi sopra la linea di riempimento, così il consumatore non strappa il prodotto, e sotto la saldatura superiore. Se il sacchetto ha una chiusura a zip, l'intaglio va posizionato sopra la zip; una linea di strappo sotto una striscia di richiusura rende inutile la zip. Il disegno della saldatura incide sulla forza di apertura tanto quanto la posizione dell'intaglio. In una segnalazione di evento avverso della FDA, un cliente che apriva circa 400 sacchetti per schede reagenti al giorno ha riferito lesioni all'avambraccio del personale; l'indagine ha ricondotto i sacchetti difficili da aprire[7] a un intaglio di apertura seghettato combinato con una saldatura laterale a tre nervature, e gli utenti hanno rilevato che una saldatura a due nervature con un solo intaglio era più facile da aprire. Quando specifichi l'intaglio, indica la sua altezza dal bordo superiore sulla linea di fustellatura e aggiungi lunghezza se la zona dell'intaglio si sovrappone allo spazio di testa.
Passaggio 7: aggiungi una testata per i fori per appendere
Se il sacchetto deve essere appeso a un gancio, aggiungi una testata sopra la saldatura superiore. Le linee guida pubblicate dai trasformatori la fissano a 1 to 1,5 pollici (circa 25–40 mm) per un'asola europea o un foro tondo, a seconda dello stile del foro e della quantità di film piatto necessaria al gancio da esposizione. Senza di essa, la punzonatura cade nella saldatura o nella zona del prodotto. Le asole europee richiedono più altezza di testata dei piccoli fori tondi. La testata è pura lunghezza aggiuntiva, quindi omettila per i sacchetti che saranno spediti dentro cartoni o buste da spedizione.
Passaggio 8: verifica l'area del film, poi esegui una prova di riempimento
Anche le dimensioni del sacchetto determinano le prestazioni barriera. La velocità di trasmissione dell'ossigeno secondo ASTM D3985[8] viene riportata per metro quadro al giorno, quindi l'ossigeno totale che raggiunge il prodotto è proporzionale all'area del film. Un sacchetto sovradimensionato lascia passare più ossigeno con la stessa specifica del film. L'esempio svolto qui sotto lo quantifica.
I sacchetti piccoli aumentano anche il rapporto tra film e prodotto, un aspetto che conta per la valutazione dei materiali a contatto con gli alimenti. Negli Stati Uniti, lo strato sigillante che entra in contatto con l'alimento è in genere una poliolefina coperta da 21 CFR §177,1520[9], utilizzata alle condizioni previste da tale sezione. Nell'UE, Regolamento (UE) n. 10/2011[10] limita la migrazione globale a 10 mg per dm² di superficie a contatto con gli alimenti. Una bustina campione da 30 g può contenere diverse volte più superficie di film per grammo rispetto a una confezione familiare, quindi chiedi al fornitore di confermare che i test di migrazione riflettano le dimensioni reali del tuo sacchetto e il tipo di alimento. La pagina del prodotto spiega quali documenti richiedere; questa guida copre solo l'aspetto dimensionale.
Infine, ordina sacchetti non stampati o semplici alla dimensione calcolata e a un passo di dimensione in più e in meno. Riempili sulla tua linea reale o con il tuo metodo di riempimento manuale, chiudili e verifica quattro aspetti: il prodotto si trova sotto l'intaglio, la zona di saldatura è visibilmente pulita, il sacchetto riempito entra nel suo cartone o nella busta da spedizione, e l'eccesso di film risulta accettabile dopo un test di scuotimento che simula l'assestamento.
Esempio svolto: dimensioni del sacchetto flat per polveri (30 g)
Questo esempio usa valori indicativi per mostrare il calcolo. Sostituisci ciascuno con le tue misure.
Volume di riempimento. 30 g con una densità apparente sciolta di 0,45 g/mL = circa 67 mL.
Larghezza interna. L'ugello della riempitrice e l'apertura della bocca suggeriscono una larghezza interna di 80 mm.
Lunghezza interna. Prova con 115 mm tra la saldatura inferiore e il bordo interno della saldatura superiore (questo include lo spazio di testa). Con l/w = 1,44, V_max ≈ 80³ × [0,458 − 0,137] ≈ 164 mL. Il riempimento di 67 mL corrisponde a circa 41 % di quel limite, all'interno della fascia iniziale di 40–60 %.
Margini per la larghezza. 2 saldature laterali ipotizzate di 8 mm ciascuna: 80 + 16 = 96 mm di larghezza esterna.
Margini per la lunghezza. Saldatura inferiore 8 mm + interno 115 mm + saldatura superiore 8 mm = 131 mm di lunghezza esterna. Aggiungi una testata di 30 mm se il sacchetto dovrà essere appeso: 161 mm.
Verifica dell'area. Con 96 × 131 mm il sacchetto ha circa 0,025 m² di film su entrambe le facce. Scegliere un formato di magazzino «abbastanza vicino», da 110 × 150 mm, porta questo valore a circa 0,033 m², cioè circa 31 % di area di film in più e, con lo stesso OTR del film, circa 31 % di ingresso di ossigeno in più.
La specifica risultante si legge: 96 mm W × 131 mm L esterni, saldature da 8 mm, intaglio di apertura collocato nella saldatura laterale tra la linea di riempimento e la saldatura superiore, apertura in alto. È il tipo di richiesta che un trasformatore può preventivare senza fare supposizioni.
Confronto tra i metodi di dimensionamento dei sacchetti flat
Metodo
Dati su cui si basa
Dove fallisce
Migliore per
Scegliere un formato di magazzino a occhio
Stima visiva e un campione sul tavolo
Ignora densità, assestamento e spazio di testa; spesso sovradimensionato, con eccesso di film visibile e area di film in più
Solo per moodboard molto preliminari
Copiare il sacchetto di un concorrente
Un sacchetto misurato con un righello
La loro densità del prodotto, il metodo di riempimento e le larghezze delle saldature sono diversi dai tuoi
Un punto di riferimento approssimativo
Calcolo dal volume (questa guida)
Densità apparente, dimensione dell'ugello, larghezze delle saldature, esigenze di intaglio e testata
La formula della capacità è un'approssimazione; il comportamento reale del riempimento varia ancora
Scrivere una specifica pronta per il preventivo
Calcolare, poi prova di riempimento
Tutto quanto sopra più prototipi fisici
Richiede un breve ciclo di campionatura
Qualsiasi prodotto destinato a una linea automatica o alla vendita al dettaglio
Il metodo di calcolo porta a una dimensione difendibile; la prova la conferma prima che lastre di stampa o una grande tiratura digitale la fissino.
FAQ
FAQ: quanto contiene un sacchetto flat?
Dipende dalle dimensioni interne e dalla densità del prodotto. L'approssimazione del sacchetto di carta dà un limite teorico di circa 0,19 × w³ per un sacchetto quadrato con larghezza interna w. Un sacchetto interno da 80 × 115 mm raggiunge circa 164 mL. Per una confezione di polvere distesa, prevedi di riempire circa 40–60 % di quel limite, poi conferma con una prova di riempimento. Converti in grammi solo dopo aver misurato la densità apparente del prodotto.
FAQ: la misura di larghezza e lunghezza di un sacchetto flat si prende all'interno o all'esterno?
I trasformatori indicano di norma le dimensioni esterne, da bordo a bordo, scritte come larghezza × lunghezza. Il tuo calcolo dovrebbe partire dalle dimensioni interne e aggiungere larghezze delle saldature, spazio di testa, zona dell'intaglio e testata. Indica entrambe le misure nella richiesta, insieme alla larghezza di saldatura ipotizzata, così nessuno sottrae le saldature due volte.
FAQ: quale margine per la larghezza delle saldature devo usare nel dimensionamento dei sacchetti?
Usa una larghezza nominale che le ganasce di saldatura del tuo fornitore producano effettivamente, di solito nell'intervallo 5–10 mm, e aggiungila a ogni bordo saldato: entrambi i lati, il fondo e la saldatura superiore dopo il riempimento. Le soglie di accettazione pubblicate sono molto più strette, come la saldatura efficace minima di 1/16 di pollice nel DLA PCR-G-003B e la soglia residua di 3 mm del manuale CFIA sui sacchetti per retort, quindi progetta ben al di sopra di esse.
FAQ: quali dimensioni dei sacchetti flat funzionano meglio per le polveri?
Le polveri richiedono più spazio di testa dei solidi, perché la polvere nella zona di saldatura indebolisce le saldature; uno studio su prove di pelatura del 2019 ha misurato perdite di resistenza di circa 16–79 %. Dimensiona la larghezza interna in modo che passi la coclea o l'imbuto, tieni il riempimento ben al di sotto della saldatura superiore e verifica la densità assestata, così il sacchetto non appare mezzo vuoto dopo la spedizione.
FAQ: quanta lunghezza in più serve a un foro per appendere?
Le linee guida di dimensionamento dei trasformatori prevedono di solito una testata di circa 25–40 mm (1–1,5 pollici) sopra la saldatura superiore per un foro tondo o un'asola europea. Ometti la testata se il sacchetto viene spedito dentro un cartone, perché aggiunge film senza aggiungere capacità.
FAQ: posso semplicemente usare un formato di magazzino standard?
Puoi farlo se il formato calcolato corrisponde a uno di quelli disponibili. Se il formato di magazzino più vicino è molto più grande, paghi più film, accetti più ingresso di ossigeno attraverso l'area aggiuntiva e rischi un eccesso visibile di film. Esegui prima il calcolo, poi confrontalo con i formati disponibili.
Punti chiave
I sacchetti flat dominano i volumi dei sacchetti, quindi i formati di magazzino sono ovunque, ma non sono dimensionati per il tuo prodotto — circa tre quarti di 620,5 miliardi di sacchetti nel 2024 (Fonte)
Le soglie di accettazione pubblicate per le saldature sono basse, quindi progetta le saldature ben al di sopra di esse — saldatura efficace minima di 1/16 di pollice e resistenza media di 6 lb per pollice in una specifica statunitense per le razioni (Fonte)
La larghezza residua della saldatura dopo la delaminazione è un difetto graduato — sotto 3 mm conta come difetto grave (Fonte)
La formazione della saldatura, non i fori nel film, causa la maggior parte dei richiami per integrità della saldatura — 54 % di 791 ID di prodotti richiamati citava una saldatura incompleta o difettosa (Fonte)
Il sovradimensionamento aumenta l'esposizione barriera, perché l'OTR si misura per unità di superficie — circa 31 % di area di film in più nell'opzione sovradimensionata dell'esempio svolto (Fonte)
Le zone di saldatura sono una quota reale del costo del film — eliminare una saldatura ha fatto risparmiare circa 10 % di materiale in un progetto brevettato nel 1999 (Fonte)
Prima di richiedere un preventivo
Il dimensionamento è la parte della richiesta che solo tu puoi fornire, perché solo tu conosci la densità del prodotto, il metodo di riempimento e il modo in cui il sacchetto verrà spedito o esposto. Porta al trasformatore quattro dati: volume di riempimento, larghezza e lunghezza interne, larghezza della saldatura ipotizzata e altezza della testata, più la posizione dell'intaglio di apertura misurata dal bordo superiore. Con questi dati in mano, la scelta del materiale, i documenti e il processo d'ordine possono procedere rapidamente; la nostra pagina su sacchetti flat personalizzati a 3 lati saldati copre questi passaggi successivi e come inviare una richiesta pronta per il preventivo.
Note
Smithers, «Innovazione e sostenibilità guidano la crescita nei sacchetti», giugno 2024, che cita Il futuro del packaging a sacchetto fino al 2029. smithers.com↩
Canadian Food Inspection Agency, Manuale sui difetti dei sacchetti flessibili per retort, §2.4.1 sacchetti preformati e classificazione dei difetti. inspection.canada.ca↩
Brevetto US 6,006,501, concesso il 28 dicembre 1999, descrizione del risparmio di materiale per sacchetti a 3 lati saldati. patents.justia.com↩
Defense Logistics Agency, requisiti di imballaggio PCR-G-003B (modifica 02), definizione di saldatura efficace e limiti di accettazione ASTM F88 per sacchetti preformati. dla.mil↩
ASTM F88/F88M-23, Metodo di prova standard per la resistenza della saldatura dei materiali barriera flessibili, pubblicato il 1 maggio 2023. webstore.ansi.org↩
«Analisi dei metadati sulle relazioni tra integrità delle saldature nel packaging e richiami di prodotti medicinali», AAPS Open, 15 dicembre 2025. link.springer.com↩
Segnalazione di evento avverso MAUDE della FDA statunitense MDR 8565229, difficoltà di apertura del sacchetto legata all'intaglio di apertura e al disegno della saldatura laterale. accessdata.fda.gov↩
ASTM D3985, Metodo di prova standard per la velocità di trasmissione del gas ossigeno attraverso film e fogli plastici mediante sensore coulometrico (D3985-17, successivamente revisionato come D3985-24). webstore.ansi.org↩
Codice dei regolamenti federali degli Stati Uniti, 21 CFR §177,1520, polimeri olefinici. ecfr.gov↩
Regolamento della Commissione (UE) n. 10/2011 sui materiali e oggetti di materia plastica destinati a venire a contatto con gli alimenti, testo consolidato (articolo 12, limite di migrazione globale). eur-lex.europa.eu↩
Ciao! Sono Bruce, orgoglioso padre del mio meraviglioso figlio. Sono il fondatore di Zigpac, azienda di stampa e packaging che offre soluzioni personalizzate per PMI. Creiamo qualcosa di grande insieme!


 PDF del blog per lettura offline



Le informazioni seguenti sono necessarie per l’accesso con i social
Accedi
Crea un nuovo account