


 PDF del blog per lettura offline
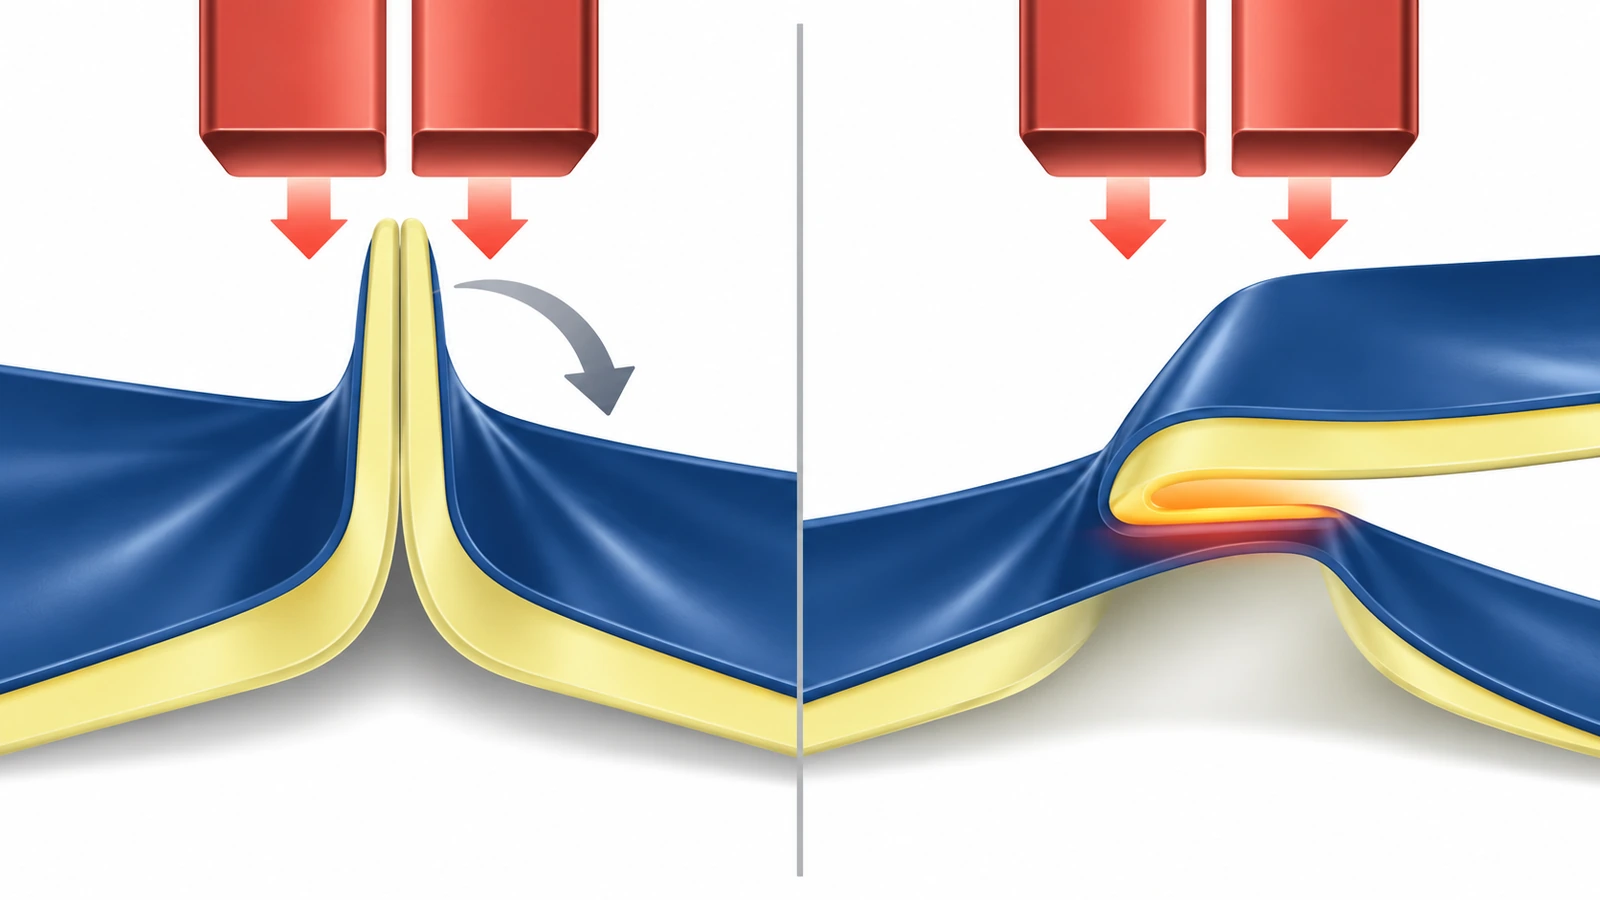
Risposta rapida: Una saldatura ad aletta unisce lo strato sigillante interno della busta a se stesso e si ripiega piatta come un'aletta sollevata, quindi funziona con quasi tutti i laminati che hanno un solo strato interno termosaldabile, comprese le strutture con lamina metallica e quelle metallizzate. Una saldatura a sovrapposizione sovrappone lo strato interno sulla superficie esterna. È più piatta e richiede meno film, ma funziona solo quando entrambe le superfici del film possono essere termosaldate tra loro. Per la maggior parte dei laminati barriera usati per prodotti secchi, specifica una saldatura ad aletta. Scegli una saldatura a sovrapposizione quando usi un film monomateriale saldabile su entrambi i lati e vuoi risparmiare film o mantenere piatto il pannello posteriore.
Quando confronti una busta con saldatura ad aletta e una con saldatura a sovrapposizione, in realtà stai scegliendo come viene costruita la lunga cucitura sul retro di una busta a saldatura centrale (detta anche a saldatura posteriore, a T o a cuscino). Questa scelta determina quali film puoi usare, come la cucitura sopporta il carico, quanto film consuma ogni busta e dove la grafica viene interrotta. Spesso gli acquirenti non indicano affatto questo aspetto nella RFQ, e proprio questa lacuna spiega molti preventivi non confrontabili.
Perché il tipo di saldatura posteriore deve far parte della tua specifica
Il problema: Due fornitori offrono entrambi una «busta a saldatura centrale». Uno quota un laminato PET/PE a stampa reverse con saldatura ad aletta. L'altro quota un film coestruso con saldatura a sovrapposizione. Prezzi unitari, larghezze del film e ipotesi sui tempi di consegna differiscono tutti, e nessuno ha detto quale costruzione funzionerà davvero sulla tua linea di formatura-riempimento-saldatura.
Perché è un problema: La cucitura posteriore e il punto in cui incrocia le saldature superiore e inferiore sono i punti in cui le buste flessibili cedono più spesso. Le indicazioni del Bacteriological Analytical Manual (BAM) della FDA sugli imballaggi flessibili elencano come difetti le perdite di canale, le saldature contaminate e le perdite agli angoli, e indicano agli ispettori di osservare con attenzione il punto in cui la saldatura di testa incrocia la saldatura laterale, secondo quanto riportato nell' esame BAM della FDA sugli imballaggi flessibili[1]. Il costo non è ipotetico. Un'analisi del 2025 sottoposta a revisione paritaria dei richiami FDA dal gennaio 2019 al gennaio 2025 ha individuato 791 ID di prodotto legati all'integrità della saldatura. Le buste o i sacchetti ne rappresentavano il 74,8 %, e il 54 % (430 su 791) è stato classificato come «saldatura incompleta o difettosa», secondo lo studio sui richiami legati all'integrità della saldatura[2]. Si tratta di prodotti medicali, non di buste per snack, ma i meccanismi di guasto delle saldature termiche sono gli stessi.
La soluzione: Decidi con consapevolezza il tipo di saldatura posteriore, inseriscilo nel tuo brief e chiedi a ogni fornitore di quotare la stessa costruzione. Le sezioni seguenti spiegano i compromessi, così puoi prendere questa decisione prima di chiedere i prezzi.
Qual è la differenza tra una saldatura ad aletta e una a sovrapposizione?
Entrambe sono tipi di saldatura posteriore per buste. Un unico nastro di film viene avvolto attorno a un tubo di formatura, i due bordi lunghi vengono uniti in una cucitura verticale e le saldature trasversali chiudono la parte superiore e quella inferiore. Cambia solo la cucitura verticale.
- Saldatura ad aletta (interno-interno): I due bordi vengono portati a contatto in modo che il sigillante interno sia rivolto verso il sigillante interno. La striscia saldata si alza dal pannello posteriore come un'aletta e viene poi ripiegata piatta su 1 lato. Poiché lo stesso materiale si fonde con sé stesso, il film richiede una sola superficie termosaldabile.
- Saldatura a sovrapposizione (interno-esterno): Un bordo si sovrappone all'altro e il sigillante interno del bordo superiore si fonde sulla superficie esterna del bordo inferiore. Non si alza nulla, quindi il retro resta quasi piatto. Funziona solo se anche la superficie esterna può aderire alla temperatura delle ganasce.
Le saldature trasversali superiore e inferiore sono realizzate allo stesso modo in entrambi gli stili. In uso, quindi, la scelta tra imballaggi con saldatura a sovrapposizione e ad aletta dipende da compatibilità del film, meccanica della cucitura, consumo di film e aspetto del pannello posteriore.
Requisiti del film per la saldatura ad aletta e cosa aggiunge la saldatura a sovrapposizione
La saldatura ad aletta è la scelta predefinita per i film laminati perché richiede pochissimo alla struttura. Qualsiasi laminato con uno strato interno termosaldabile è idoneo: PET/PE trasparente, PET/VMPET/PE metallizzato o PET/AL/PE con lamina metallica. Il PET esterno ha un punto di fusione più alto del sigillante in PE, quindi le ganasce possono fondere l'interno senza far aderire il lato esterno. La stessa proprietà esclude la saldatura a sovrapposizione: alle normali temperature di saldatura, una superficie esterna in PET non si fonde con uno strato interno in PE.
Una saldatura a sovrapposizione richiede una di due condizioni. La prima è un film saldabile su entrambe le facce, tipicamente un film coestruso con strati termosaldabili su entrambi i lati. La seconda è una lacca o un rivestimento termosaldante applicato sulla superficie esterna nella zona di sovrapposizione. Ciascuna opzione restringe la scelta dei materiali, e la via del rivestimento aggiunge uno strato che devi qualificare.
La documentazione per il contatto con alimenti segue la stessa suddivisione. In entrambi gli stili, il sigillante interno a contatto con l'alimento è di solito un polimero olefinico e, negli Stati Uniti, viene verificato rispetto alle condizioni d'uso previste in 21 CFR 177.1520 (polimeri olefinici)[3]. Una saldatura a sovrapposizione aggiunge due esposizioni meno ovvie. In primo luogo, il bordo interno della sovrapposizione si trova all'interno della busta, quindi una sottile striscia della superficie esterna (e qualsiasi inchiostro o rivestimento presente su di essa) può trovarsi a contatto con il prodotto. In secondo luogo, il bordo tagliato del nastro sovrapposto è all'interno della busta, quindi con un laminato con lamina metallica il bordo della lamina è rivolto verso il contenuto. Una saldatura ad aletta mantiene entrambi i bordi tagliati sulla punta dell'aletta, fuori dallo spazio del prodotto. Se scegli una saldatura a sovrapposizione, richiedi una zona di sovrapposizione priva di inchiostro e una conferma scritta che il rivestimento sia idoneo al contatto con alimenti.
I rivestimenti contano anche se la busta dovesse mai essere spedita in Europa. Dal 12 agosto 2026, gli imballaggi alimentari UE non possono contenere PFAS in quantità pari o superiori a 25 per una singola sostanza, 250 per la somma dei PFAS mirati, oppure 50 ppm di fluoro totale. Questi limiti riguardano la concentrazione nell'imballaggio, non la migrazione, e si applicano anche alle scorte prodotte prima di quella data ma immesse sul mercato dopo, come stabilito dai limiti UE sui PFAS ai sensi del PPWR[4]. Lacche termosaldanti e rivestimenti barriera vanno inclusi nel tuo elenco di prove.
La riciclabilità può spingerti verso la saldatura a sovrapposizione. Un film monomateriale saldabile su entrambe le facce è esattamente ciò che serve a una saldatura a sovrapposizione, ed è anche la direzione verso cui si stanno orientando i progetti riciclabili. Fai però attenzione con l'affermazione. L'etichetta di conferimento in negozio di How2Recycle esiste solo negli Stati Uniti e non equivale alla raccolta a bordo strada, come descritto nelle linee guida How2Recycle sul conferimento in negozio[5]. Nell'UE, i gradi di prestazione della riciclabilità sono ancora in definizione e, dal 1 gennaio 2038, gli imballaggi devono raggiungere almeno il grado B per essere immessi sul mercato, ai sensi del regolamento (UE) 2025/40.[6].
Resistenza della saldatura: come ciascuna cucitura posteriore sopporta il carico
Le due cuciture cedono in modi diversi perché sono sollecitate in modo diverso. Quando una busta a cuscino riempita viene compressa in un cartone, gonfiata con azoto o trasportata in quota, la pressione interna allontana le due pareti.
- Saldatura ad aletta: carico a pelatura. La pressione tende a scollare l'aletta dalla sua radice, come quando si apre un sacchetto di patatine. La pelatura è la direzione più debole per qualsiasi saldatura termica, quindi le prestazioni della saldatura ad aletta dipendono da una radice ben fusa e non contaminata.
- Saldatura a sovrapposizione: carico a taglio. La pressione fa scorrere gli strati sovrapposti l'uno sull'altro invece di separarli. Le saldature resistono in genere meglio al taglio che alla pelatura. Il compromesso è che l'adesione dipende dalla superficie esterna, dove additivi scivolanti, inchiostro, grammatura del rivestimento o polvere possono variare da bobina a bobina.
La giunzione a T è il punto in cui la cucitura verticale incontra una saldatura trasversale, e i due stili si comportano in modo molto diverso in quel punto. Un'aletta ripiegata aggiunge due strati extra sopra la parete posteriore, quindi la ganascia della saldatura trasversale deve passare da due strati a quattro nel giro di pochi millimetri. Una saldatura a sovrapposizione passa da due strati a tre. Più il gradino è ripido, più è difficile fondere completamente i bordi di quel gradino, e un minuscolo percorso non fuso diventa una perdita di canale. Per questo le linee con saldatura ad aletta spesso richiedono una pressione della ganascia maggiore o una temperatura leggermente più alta sulla saldatura trasversale. Chiedi al fornitore di ispezionare la giunzione a T sui primi pezzi campione, non solo le aree di saldatura piane.
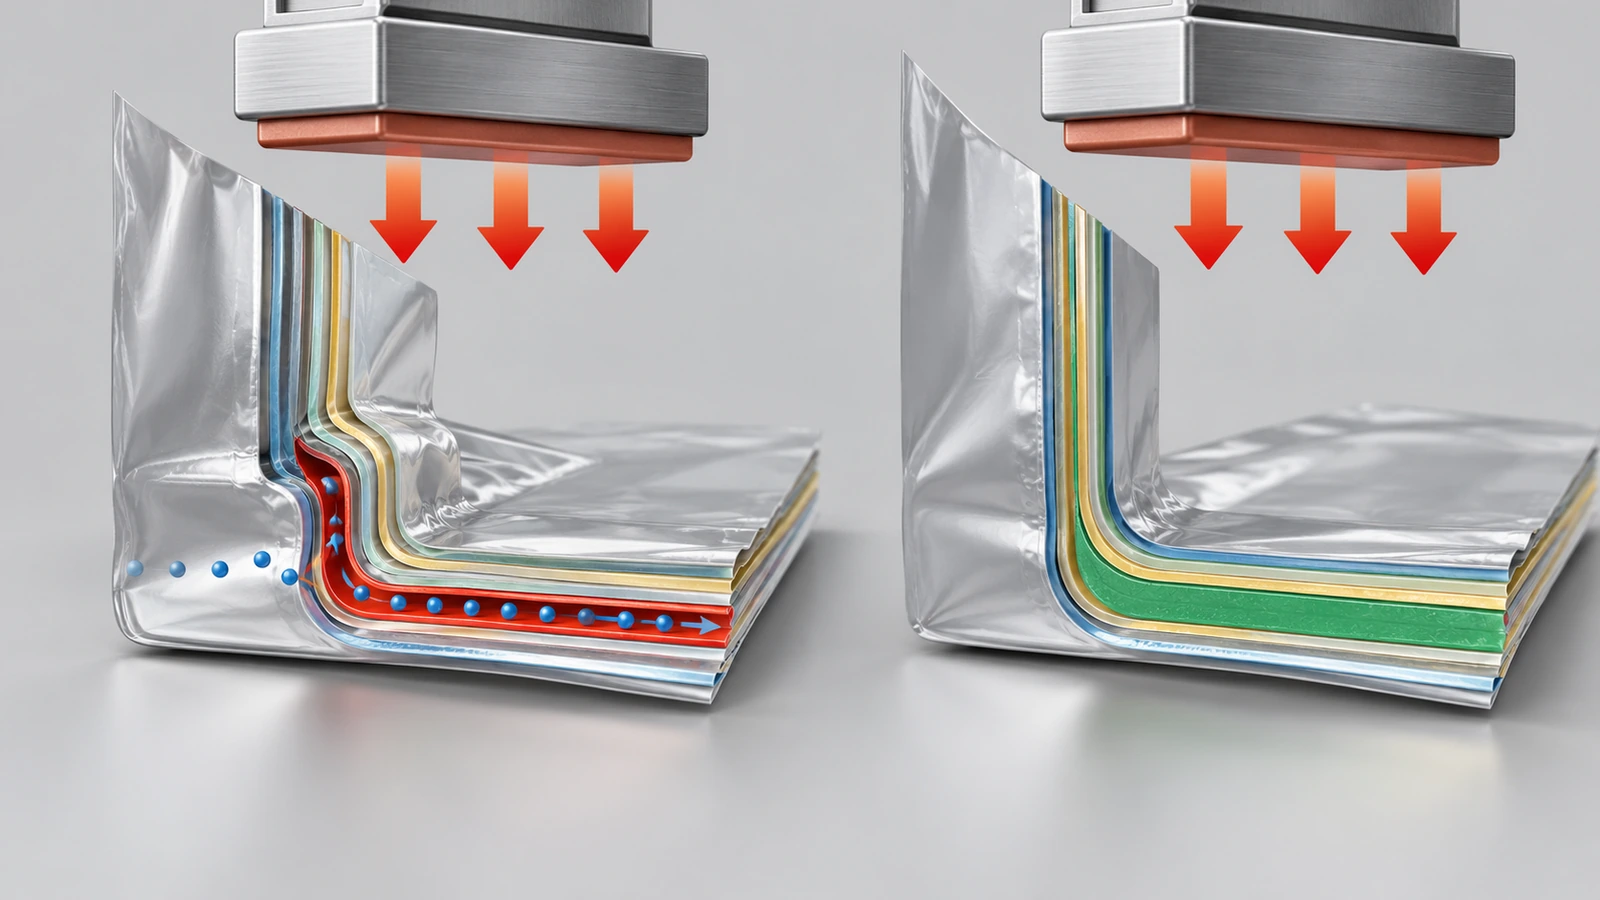
Anche il test richiede la stessa attenzione. ASTM F88 misura quanta forza serve per separare una saldatura. Un provino a saldatura ad aletta viene tirato in pelatura, mentre un provino a sovrapposizione tirato allo stesso modo è sollecitato soprattutto a taglio, quindi i due risultati non sono direttamente confrontabili, anche quando le unità coincidono. Richiedi i risultati F88 separatamente per la saldatura posteriore e per entrambe le saldature trasversali, con media e minimo riportati. Per dare un'idea di scala, le disposizioni sulla qualità della Defense Logistics Agency statunitense per le buste per razioni classificano come difetto grave una resistenza media della saldatura inferiore a 6 lb per pollice di larghezza, oppure un singolo campione inferiore a 5 lb per pollice. Lo stesso documento definisce una saldatura efficace come un percorso continuo, non contaminato e fuso per adesione, largo almeno 1/16 di pollice, come indicato nelle disposizioni DLA sulla qualità delle buste per razioni[7]. La specifica militare per le buste flessibili per alimenti va oltre e richiede saldature termiche convenzionali larghe almeno 1/8 di pollice, senza motivi di goffratura che nascondano i difetti, come previsto da MIL-PRF-44073J[8]. Si tratta di punti di riferimento per applicazioni esigenti, non di soglie di accettazione universali per una busta per snack secchi. Concorda per iscritto i tuoi limiti.
Concorda anche come verranno classificati i difetti. Le linee guida del World Food Programme sui difetti degli imballaggi flessibili classificano una busta con perdita di canale come difetto grave e una saldatura incompleta in un'area ripiegata a più strati come critica, secondo la classificazione dei difetti WFP[9]. Quel linguaggio sulle aree ripiegate si adatta bene alla giunzione a T di una saldatura ad aletta. Usalo perché una busta che «sembra sigillata» non venga accettata solo in base all'aspetto.
Consumo di film e area di stampa
Consumo di film. Un'aletta consuma film da entrambi i bordi del nastro, circa il doppio dell'altezza dell'aletta. Una saldatura a sovrapposizione consuma solo la larghezza della sovrapposizione, una volta. Per la stessa busta finita, il nastro per la saldatura a sovrapposizione è quindi più stretto. Su una singola busta il risparmio è piccolo, ma sulle bobine ad alto volume si accumula. Chiedi ai fornitori di indicare la larghezza del nastro per ciascuna opzione, così puoi calcolare il film ogni mille buste invece di stimarlo.
Area di stampa. Entrambi gli stili lasciano il pannello anteriore privo di saldature, e questo resta il principale vantaggio di branding della busta a saldatura centrale. Il pannello posteriore si comporta in modo diverso:
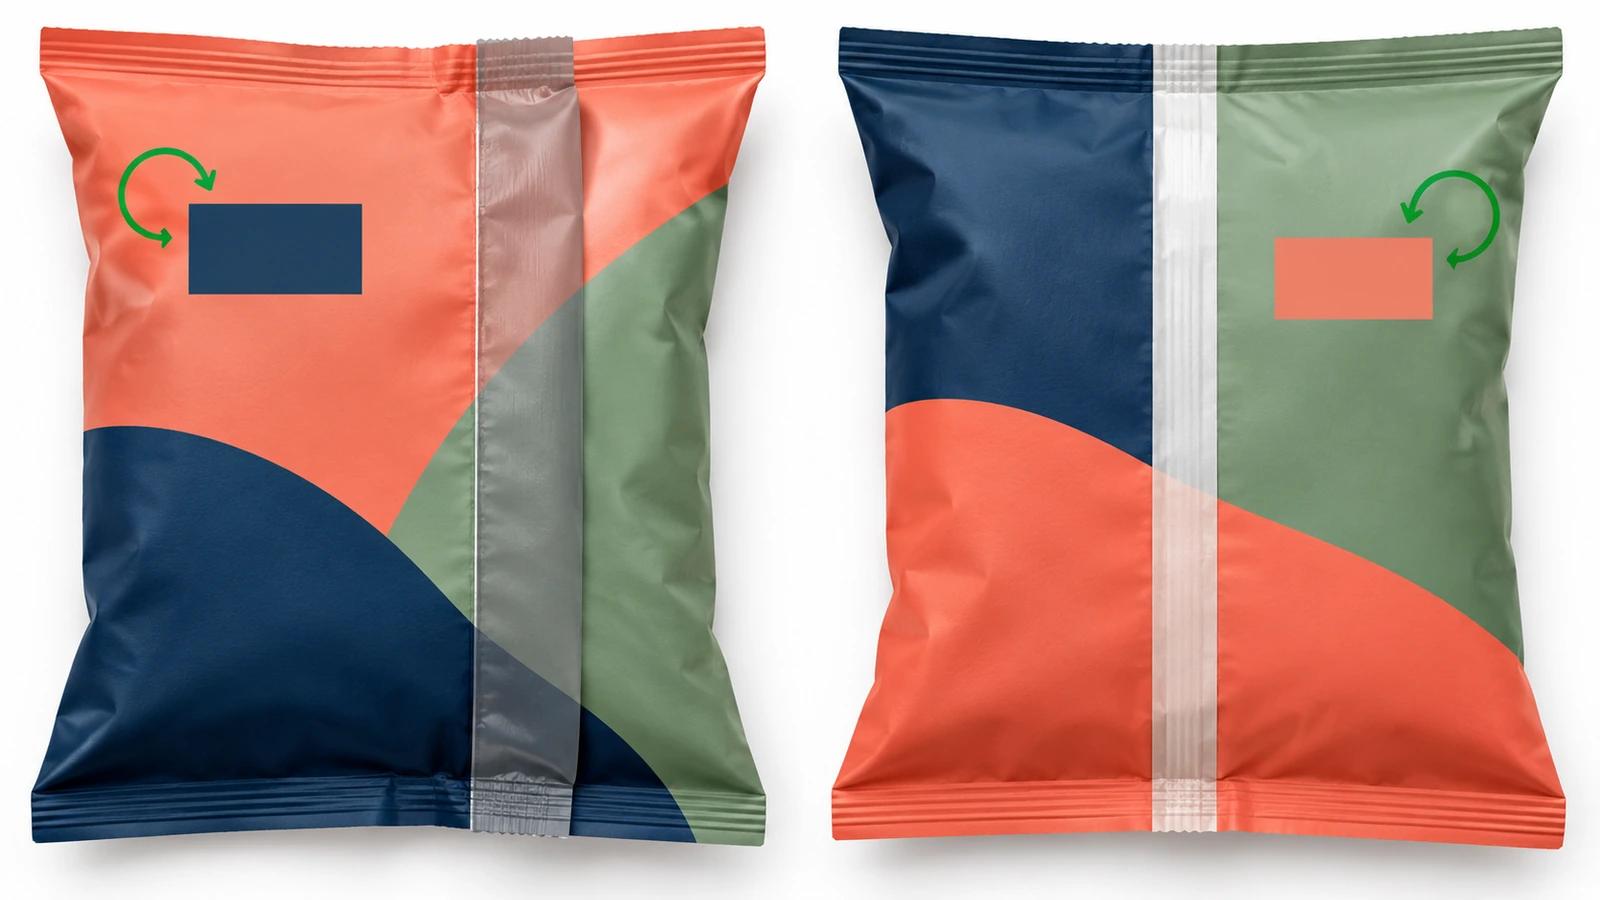
- Saldatura ad aletta: Qualsiasi grafica stampata nella zona dell'aletta scompare nella saldatura. Quando l'aletta si ripiega piatta, copre anche una striscia del pannello posteriore su 1 lato. Indica il senso di piegatura (sinistra o destra) così che i grafici sappiano quale lato è nascosto.
- Saldatura a sovrapposizione: Il retro resta più piatto, il che si adatta bene a etichette, codici data e impilamento dei cartoni. La striscia sovrapposta della grafica esterna resta nascosta, e l'inchiostro nella zona di adesione può indebolire la saldatura, quindi la sovrapposizione richiede di solito una fascia priva di inchiostro o rivestita.
Per entrambi gli stili, tieni codici a barre, pannelli nutrizionali e finestre per il codice lotto lontani dalla cucitura e dalle giunzioni a T. La configurazione completa della grafica è trattata nella nostra pagina dedicata alle buste a saldatura centrale personalizzate , quindi non viene ripetuta qui.
Quando usare una busta a saldatura a sovrapposizione: una decisione in cinque passi per prodotti secchi
- Parti dalla barriera di cui hai bisogno, non dalla saldatura. Se il tuo prodotto richiede un laminato metallizzato o con lamina metallica con uno strato esterno in PET, la decisione è già presa: saldatura ad aletta. Come riferimento superiore, la specifica per le buste militari fissa il limite del materiale in termini di tasso di trasmissione dell'ossigeno (O2TR) a 0,06 cc/m²/24 h/atm e WVTR a 0,01 g/m²/24 h [8]. La maggior parte dei prodotti secchi al dettaglio ne richiede molto meno, quindi verifica il tuo obiettivo reale prima di pagare per la lamina metallica.
- Considera il riempimento. Polveri fini come spezie, farina e miscele per bevande possono impolverare la zona di saldatura. Riempimenti densi o pesanti caricano la giunzione a T inferiore. Gli snack con flussaggio di azoto mantengono il cuscino sotto pressione durante tutta la distribuzione. In tutti e tre i casi, prevedi un margine nella giunzione a T e richiedi dati di prova su buste riempite, non vuote.
- Valuta una saldatura a sovrapposizione quando il film lo consente già. I prodotti secchi più leggeri confezionati in un film monomateriale saldabile su entrambi i lati, dove contano un retro piatto o il risparmio di film, sono il caso naturale per la saldatura a sovrapposizione. Non forzare una saldatura a sovrapposizione su un laminato che richiede un rivestimento extra solo per aderire.
- Verifica la macchina. Colli di formatura e unità di saldatura posteriore sono configurati per un solo stile. Passare a una linea VFFS esistente di solito significa cambiare le parti e rifare la validazione della saldatura. Una busta che non può essere saldata sulla tua riempitrice non è un risparmio.
- Inseriscilo nella RFQ. Indica il tipo di saldatura, il senso di piegatura dell'aletta o il lato di sovrapposizione, quali superfici del film devono essere saldabili, eventuali zone prive di inchiostro e il metodo di prova della saldatura con media e minimo riportati. In questo modo i preventivi diventano confrontabili riga per riga.
Busta a saldatura ad aletta vs a sovrapposizione: confronto affiancato
| Fattore | Saldatura ad aletta | Saldatura a sovrapposizione |
|---|---|---|
| Adesione | Sigillante interno con sigillante interno | Sigillante interno con superficie esterna |
| Requisito del film | Un solo strato interno termosaldabile | Entrambe le facce saldabili, oppure un rivestimento termosaldante sulla faccia esterna |
| Strutture tipiche | Laminati PET/PE, PET/VMPET/PE, PET/AL/PE | Film coestrusi saldabili su entrambi i lati; film rivestiti |
| Carico sulla cucitura sotto pressione | Pelatura (direzione più debole) | Taglio (direzione in genere più forte) |
| Gradino di strati alla giunzione a T | 2 to 4 strati quando l'aletta è ripiegata | 2 to 3 strati |
| Bordi tagliati | Fuori dallo spazio del prodotto | Un bordo all'interno della busta (bordo della lamina metallica esposto in caso di laminato con lamina metallica) |
| Consumo di film | Circa il doppio dell'altezza dell'aletta | Una sola larghezza di sovrapposizione |
| Pannello posteriore | Aletta sollevata ripiegata su 1 lato | Più piatto, con un leggero gradino di sovrapposizione |
| La finestra di saldatura dipende da | Un solo materiale che si fonde con sé stesso | Due superfici, compresi inchiostro, rivestimento e additivi sul lato esterno |
| Ideale per prodotti secchi | Laminati barriera, polveri, snack con flussaggio di gas, caffè e spezie in lamina metallica o film metallizzato | Prodotti secchi più leggeri in film monomateriali dove contano la planarità o il risparmio di film |
Domande frequenti
FAQ: una saldatura ad aletta o a sovrapposizione è più resistente?
Sotto pressione interna, una saldatura a sovrapposizione è sollecitata a taglio e in genere resiste all'apertura meglio di una saldatura ad aletta, che è sollecitata a pelatura. In pratica, la giunzione a T e la contaminazione della saldatura causano più guasti della geometria della cucitura. Una saldatura ad aletta ben validata supera una saldatura a sovrapposizione mal adesa. Valuta la resistenza con i dati ASTM F88 sul tuo film, riportati separatamente per ciascuna saldatura e con indicazione del valore minimo.
FAQ: qualsiasi laminato può essere saldato a sovrapposizione?
No. Una saldatura a sovrapposizione richiede che la superficie esterna si fonda con il sigillante interno. I laminati standard PET/PE e PET/AL/PE a stampa reverse hanno uno strato esterno in PET che non aderisce al PE alle temperature di saldatura. Richiedono un rivestimento termosaldante nella zona di sovrapposizione, oppure una saldatura ad aletta.
FAQ: quale saldatura posteriore è migliore per caffè, spezie e polveri?
Questi prodotti richiedono di solito laminati barriera metallizzati o con lamina metallica, il che indica una saldatura ad aletta. Anche le polveri possono impolverare la zona di saldatura, quindi chiedi prove su buste riempite alla giunzione a T e una classificazione dei difetti che consideri le perdite di canale come difetti gravi.
FAQ: una busta a saldatura a sovrapposizione costa sempre meno?
Una saldatura a sovrapposizione usa un nastro più stretto, quindi il film per busta è inferiore. Questo risparmio può svanire se il film richiede un rivestimento speciale o una struttura saldabile su entrambi i lati più costosa, oppure se la tua riempitrice richiede il cambio di parti. Confronta il costo totale sui preventivi che indicano larghezza del nastro, struttura e rivestimenti.
FAQ: le buste con saldatura ad aletta e a sovrapposizione sono riciclabili?
La riciclabilità dipende dal film, non dalla saldatura. I film monomateriali in PE o PP, che spesso si adattano alle saldature a sovrapposizione, sono progettati per i flussi di riciclo. I laminati multimateriale con lamina metallica di solito non lo sono. Negli Stati Uniti, l'accettazione al conferimento in negozio non equivale alla raccolta a bordo strada, quindi formula affermazioni di riciclabilità solo per il film e il flusso specifici a cui si applicano.
FAQ: quali documenti per il contatto con alimenti devo richiedere?
Richiedi una dichiarazione dei materiali strato per strato e una dichiarazione di conformità legata al tipo di alimento e alle condizioni d'uso, non un generico «food grade». Per carne e pollame, l'USDA FSIS prevede che gli stabilimenti conservino a disposizione per l'ispezione le lettere di garanzia per i materiali di imballaggio, come indicato nelle linee guida FSIS sui materiali di imballaggio[10]. Per una saldatura a sovrapposizione, verifica anche il rivestimento e qualsiasi inchiostro vicino alla sovrapposizione.
Punti chiave
- L'integrità della saldatura è la causa più frequente dei richiami delle buste, quindi la cucitura posteriore merita una specifica esplicita. — il 54 % (430 su 791) degli ID di prodotto legati a richiami FDA per problemi di saldatura è stato classificato come «saldatura incompleta o difettosa», e il 74,8 % riguardava buste o sacchetti (Fonte))
- Le saldature ad aletta si adattano quasi a qualsiasi laminato barriera; le saldature a sovrapposizione richiedono che entrambe le facce del film siano saldabili. — i sigillanti interni sono in genere polimeri olefinici, verificati secondo 21 CFR 177.1520 (Fonte))
- Usa i valori di riferimento pubblicati come base quando definisci i limiti di accettazione delle saldature. — le buste per razioni considerano difetto grave una media inferiore a 6 lb/in oppure un singolo campione inferiore a 5 lb/in (Fonte))
- La larghezza della saldatura e i difetti nascosti contano quanto la resistenza. — saldature termiche convenzionali larghe almeno 1/8 di pollice, senza goffratura che nasconda i difetti, secondo MIL-PRF-44073J (Fonte))
- I rivestimenti che rendono possibili le saldature a sovrapposizione devono anche rispettare i limiti UE sui PFAS se esporti. — 25 ppb per singola sostanza, 250 ppb per la somma, 50 ppm di fluoro totale dal 12 agosto 2026 (Fonte))
Conclusione
La scelta tra busta a saldatura ad aletta e a sovrapposizione dipende dal film. Se il tuo prodotto secco richiede un laminato metallizzato o con lamina metallica con superficie in PET, specifica una saldatura ad aletta, indica il senso di piegatura e richiedi prove alla giunzione a T. Se usi un film monomateriale saldabile su entrambi i lati e apprezzi un retro piatto o il risparmio di film, una saldatura a sovrapposizione merita un preventivo, purché tu controlli la zona di sovrapposizione e la validi sulla tua riempitrice. In ogni caso, metti per iscritto il tipo di saldatura, le superfici saldabili e il metodo di prova, in modo che ogni fornitore quoti la stessa busta. Quando la scelta della saldatura posteriore è pronta, invia il tuo brief tramite la nostra pagina per il preventivo delle buste a saldatura centrale , e quoteremo la costruzione che hai specificato.
Riferimenti
- U.S. FDA, Bacteriological Analytical Manual, Testing Flexible Packaging (ospitato da University of Wisconsin–Madison Food Safety). https://foodsafety.wisc.edu/wp-content/uploads/sites/1026/2024/02/BAM_TestingFlexiblePkg.pdf ↩
- Lungren M., Okezue M., «Seal integrity–related recalls», AAPS Open 11:30, pubblicato il 2025-12-15. https://link.springer.com/article/10,1186/s41120-025-00134-2 ↩
- eCFR, 21 CFR 177.1520 Polimeri olefinici (testo vigente). https://www.ecfr.gov/current/title-21/section-177,1520 ↩
- Food Packaging Forum, «PPWR PFAS limits apply from August 12», 2026-08-12. https://foodpackagingforum.org/news/ppwr-pfas-limits-apply-from-august-12 ↩
- How2Recycle, «Store Drop-Off (US only)», 2023-11-22. https://how2recycle.info/about-the-how2recycle-label/store-drop-off-us-only/ ↩
- Regolamento (UE) 2025/40 sugli imballaggi e sui rifiuti di imballaggio, EUR-Lex. https://eur-lex.europa.eu/eli/reg/2025/40/oj ↩
- Defense Logistics Agency, PKG&QAP A-A-20177E, 2013-08-01. https://www.dla.mil/Portals/104/Documents/TroopSupport/Subsistence/Rations/cids/qapkg/Q-20177E.pdf ↩
- MIL-PRF-44073J, Packaging of Food in Flexible Pouches, con modifica 01, 2024-02-13. https://www.dla.mil/Portals/104/Documents/TroopSupport/Subsistence/Rations/mil/44073J_ch01.pdf ↩
- World Food Programme, linee guida sui difetti degli imballaggi flessibili (WFP-0000156789). https://docs.wfp.org/api/documents/WFP-0000156789/download/ ↩
- USDA Food Safety and Inspection Service, «Meat and Poultry Packaging Materials». http://www.fsis.usda.gov/food-safety/safe-food-handling-and-preparation/food-safety-basics/meat-and-poultry-packaging ↩



Le informazioni seguenti sono necessarie per l’accesso con i social
Accedi
Crea un nuovo account