Le buste personalizzate a saldatura centrale sono imballaggi flessibili piatti con una saldatura longitudinale sul retro e saldature trasversali alle estremità. Definite insieme dimensioni della busta, struttura del film, grafica e condizioni di riempimento per valutare protezione del prodotto, compatibilità produttiva e costo prima di approvare un ordine.
Per marchi alimentari, team acquisti e confezionatori conto terzi: questo formato merita attenzione per confezionare snack, prodotti dolciari, spezie e altri prodotti secchi destinati alla distribuzione in cartone o all'esposizione piatta. Partite dal prodotto e dal metodo di riempimento, non da una dimensione generica della busta o da una promessa di durata di conservazione non comprovata.
Una busta dall'aspetto corretto può comunque non essere adatta all'impiego. Polvere intrappolata in una saldatura, grafica nascosta dalla saldatura posteriore o un film che si comporta diversamente sulla linea di riempimento possono trasformare un acquisto apparentemente economico in confezioni respinte e consegne ritardate.
La soluzione pratica è una specifica condivisa: definite le dimensioni utili, selezionate un laminato candidato, controllate la grafica attorno a ogni saldatura e convalidate campioni riempiti prima di impegnarvi nella produzione. In questo modo il preventivo confronta imballaggi equivalenti anziché prezzi non comparabili.
In questa pagina
Cosa distingue una busta piatta a saldatura centrale? ↑
Buste piatte a saldatura centrale personalizzate appartengono alle buste piatte personalizzate nell'ambito dei sacchetti di plastica personalizzati. La loro caratteristica distintiva è la saldatura longitudinale sul retro. Dopo il riempimento e la chiusura, la busta può assumere un profilo a cuscino; non è una busta stand-up con soffietto sul fondo.
I termini d'acquisto correlati includono busta con saldatura posteriore, busta a cuscino e busta con saldatura ad aletta. Questi nomi si sovrappongono, ma non sostituiscono un disegno costruttivo. In particolare, la saldatura ad aletta e la saldatura sovrapposta descrivono modi diversi di unire il film sul retro.
Una saldatura ad aletta unisce le superfici interne saldabili e lascia un'aletta sporgente o ripiegata. Una saldatura sovrapposta unisce una superficie interna a una esterna e richiede superfici saldabili compatibili. Questa distinzione è descritta nella guida alla costruzione delle saldature ad aletta e sovrapposte[1]; nessuno dei due nomi costruttivi garantisce da solo saldature più resistenti.
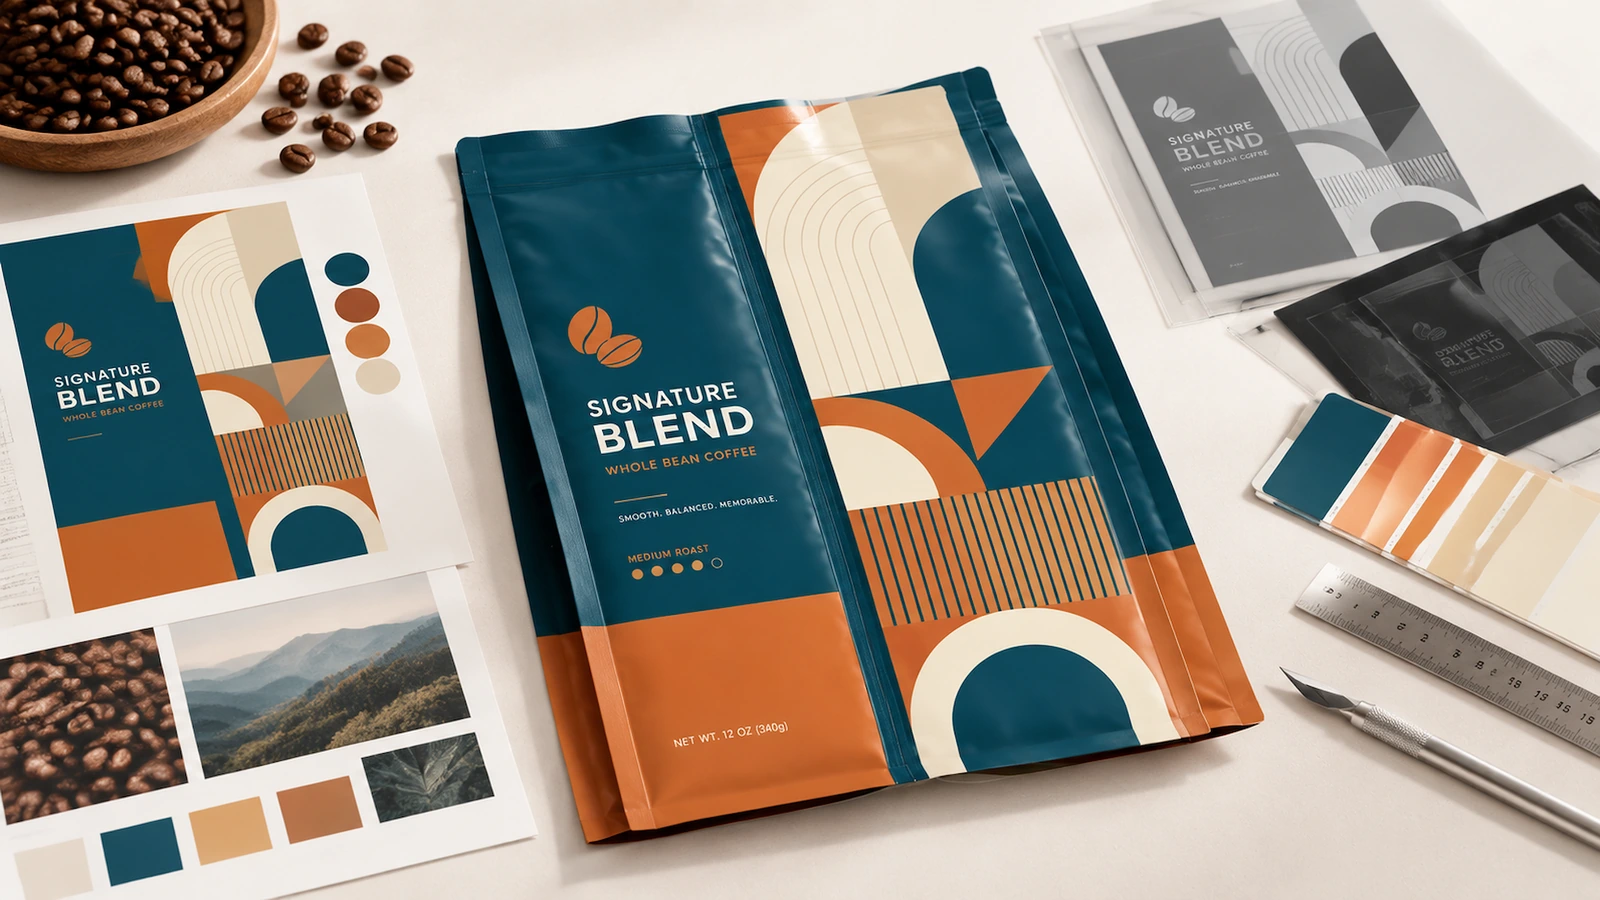
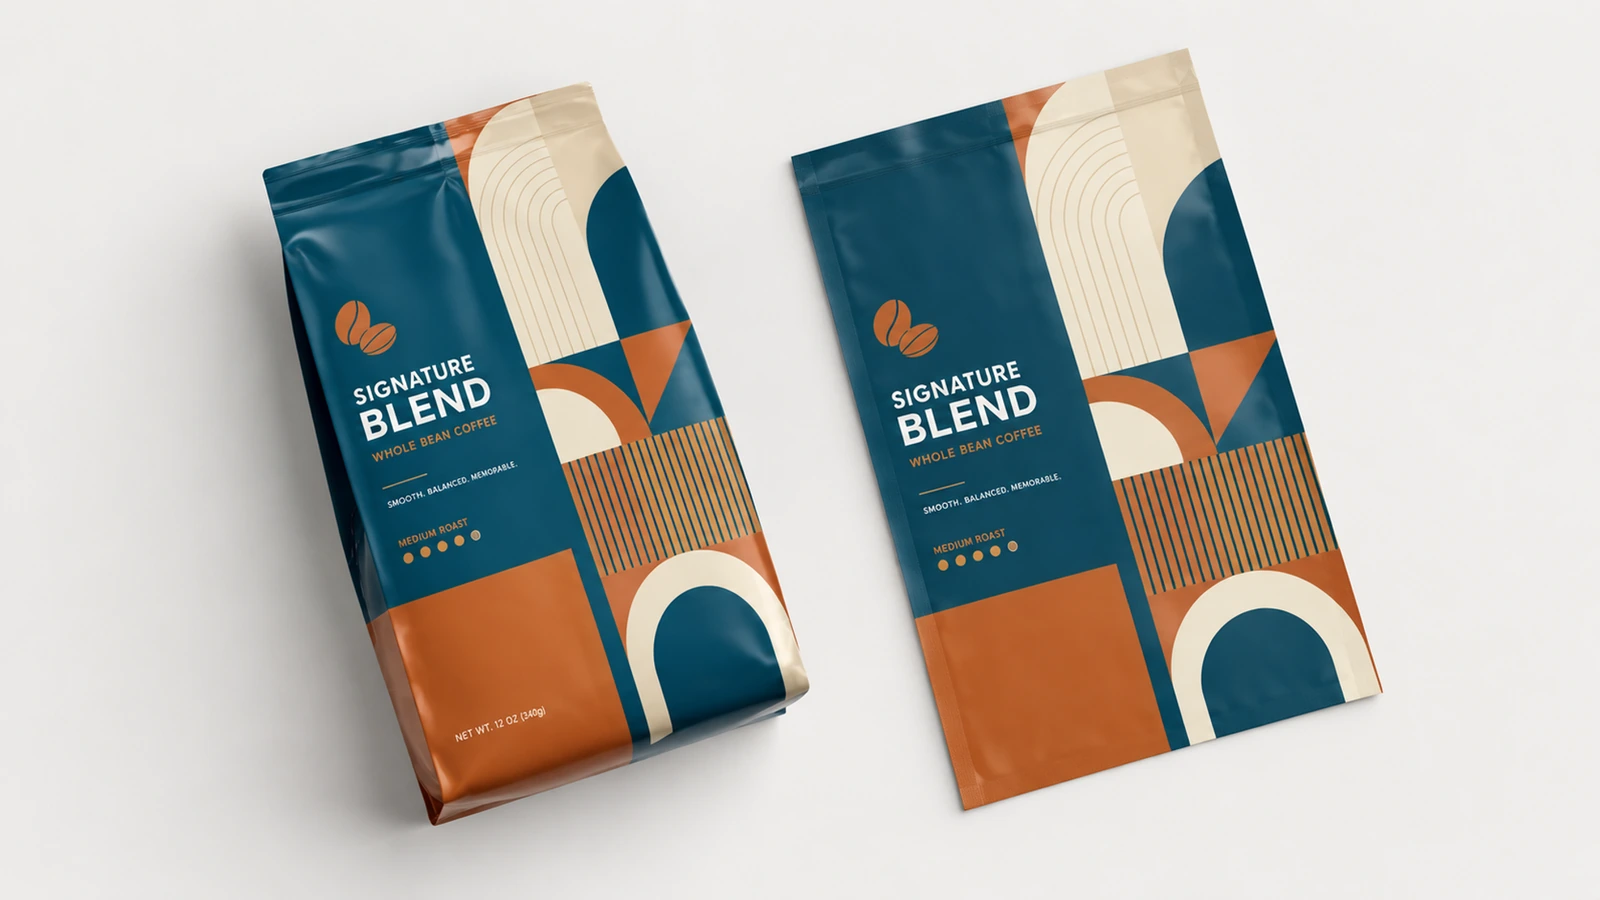
La saldatura posteriore lascia il fronte privo di saldatura longitudinale, mentre il retro richiede un posizionamento consapevole della grafica. Ingredienti, istruzioni e codici devono restare leggibili dopo la formazione della saldatura, non soltanto nell'anteprima della grafica piatta.
Distinguete inoltre l'articolo acquistato dalla confezione finita. Una busta preformata viene riempita attraverso l'apertura prevista. Il materiale in bobina viene formato, riempito e saldato su attrezzature idonee. Un disegno della stessa forma finale a cuscino non rende intercambiabili questi formati di fornitura.
Come si specificano dimensioni, materiali e grafica? ↑
Partite dal contenuto e dalle condizioni di distribuzione
Registrate la forma del prodotto, il peso netto previsto, la densità apparente, il contenuto di olio, la presenza di polvere ed eventuali bordi taglienti. Aggiungete temperatura di riempimento, durata di conservazione prevista, condizioni di stoccaggio, percorso di trasporto e l'eventuale impiego di vuoto o atmosfera modificata. Questi dettagli definiscono ciò che l'imballaggio deve sopportare.
Tenete distinta la prestazione prevista da quella dimostrata. La durata di conservazione è un requisito da convalidare con il prodotto e la confezione finita, non una proprietà stabilita definendo un laminato «ad alta barriera». Le applicazioni per liquidi, sterilizzazione in autoclave, prodotti sterili o altri impieghi specialistici richiedono una valutazione di idoneità separata.
Misurate lo spazio utile, non solo il rettangolo esterno
Specificate su un disegno larghezza e lunghezza esterne in millimetri, spessore totale del film in micrometri e larghezze di saldatura proposte. Identificate l'apertura di riempimento e l'area riservata alla chiusura finale. Questi dettagli evitano che fornitori diversi quotino dimensioni utili differenti a parità di dimensioni nominali.
Capacità, idoneità al carico e numero di pezzi dipendono dalle dimensioni effettive del prodotto, dalla condizione a pieno carico e dalla convalida del campione. Contenuti leggeri e voluminosi e granuli densi non possono avere la stessa capacità solo perché coincidono le dimensioni esterne della busta.
| Campo della specifica | Cosa registrare | Cosa resta soggetto ad approvazione |
|---|
| Dimensioni | Larghezza e lunghezza esterne in mm; apertura di riempimento | Volume utile e forma a riempimento avvenuto |
| Film | Sequenza degli strati e spessore totale in μm | Prestazioni di barriera, saldatura e manipolazione |
| Saldature | Costruzione ad aletta o sovrapposta; posizioni e larghezze delle saldature | Compatibilità con materiale e attrezzatura |
| Grafica | Fronte, retro, esclusioni della saldatura e posizioni dei codici | Leggibilità e approvazione di stampa |
| Condizioni commerciali | Quantità per grafica, destinazione di consegna e processo di stampa | Quantità minima d'ordine, prezzo e programma di produzione |
Questo è un quadro di specifica, non un intervallo di capacità pubblicato. Nelle informazioni disponibili non sono definiti per questo articolo misurazioni di fabbrica specifiche del prodotto, quantità minima d'ordine, tempi di produzione, peso unitario, certificazioni o risultati di prova. Questi campi richiedono un preventivo, l'approvazione di un campione o documentazione di supporto.
Selezionate un laminato candidato in base alle esigenze di protezione
PET/PE, PET/VMPET/PE e PET/AL/PE sono combinazioni di materiali da valutare per imballaggi flessibili. Sono candidate per la discussione, non opzioni confermate né specifiche di prestazione per questo prodotto. La struttura definitiva deve tenere conto contemporaneamente di umidità, ossigeno, luce e manipolazione fisica.
| Struttura candidata | Motivo della valutazione | Limite decisionale |
|---|
| PET/PE | Una struttura laminata trasparente per applicazioni idonee con prodotti secchi | Non presumete una protezione adeguata per contenuti sensibili all'ossigeno o a lunga conservazione |
| PET/VMPET/PE | Una struttura barriera metallizzata quando la trasparenza non è necessaria | La metallizzazione non equivale a uno strato di lamina di alluminio |
| PET/AL/PE | Una struttura laminata con lamina metallica opaca per requisiti di protezione impegnativi | Valutate costo, manipolazione e limiti di fine vita |
| Struttura monomateriale in PE | Una possibile via verso un flusso di riciclo compatibile | Convalidate le prestazioni di saldatura e barriera; verificate separatamente l'idoneità alla raccolta |
I nomi dei materiali non stabiliscono il tasso di trasmissione dell'ossigeno né quello del vapore acqueo. Richiedete l'OTR in cm³/(m²·24 h), indicando la base di pressione ove applicabile, e il WVTR in g/(m²·24 h). Ogni risultato deve riportare metodo di prova, temperatura, umidità e struttura testata. Condizioni non corrispondenti rendono inaffidabili i confronti numerici.
I candidati in lamina metallica e metallizzati richiedono anche limitazioni d'uso con il calore; non devono essere presentati come idonei al microonde. Aspetto trasparente, maggiore spessore o finitura metallica non sostituiscono una specifica materiale adeguata.
Scegliete insieme la finitura superficiale e la configurazione della saldatura posteriore
Opaco e lucido sono orientamenti estetici da valutare sui campioni. La saldatura posteriore è il dettaglio strutturale di chiusura, non una clip, una fibbia o una chiusura staccabile. Esaminate il profilo della saldatura ripiegata insieme alla finitura proposta affinché il retro resti pratico da maneggiare e leggere.
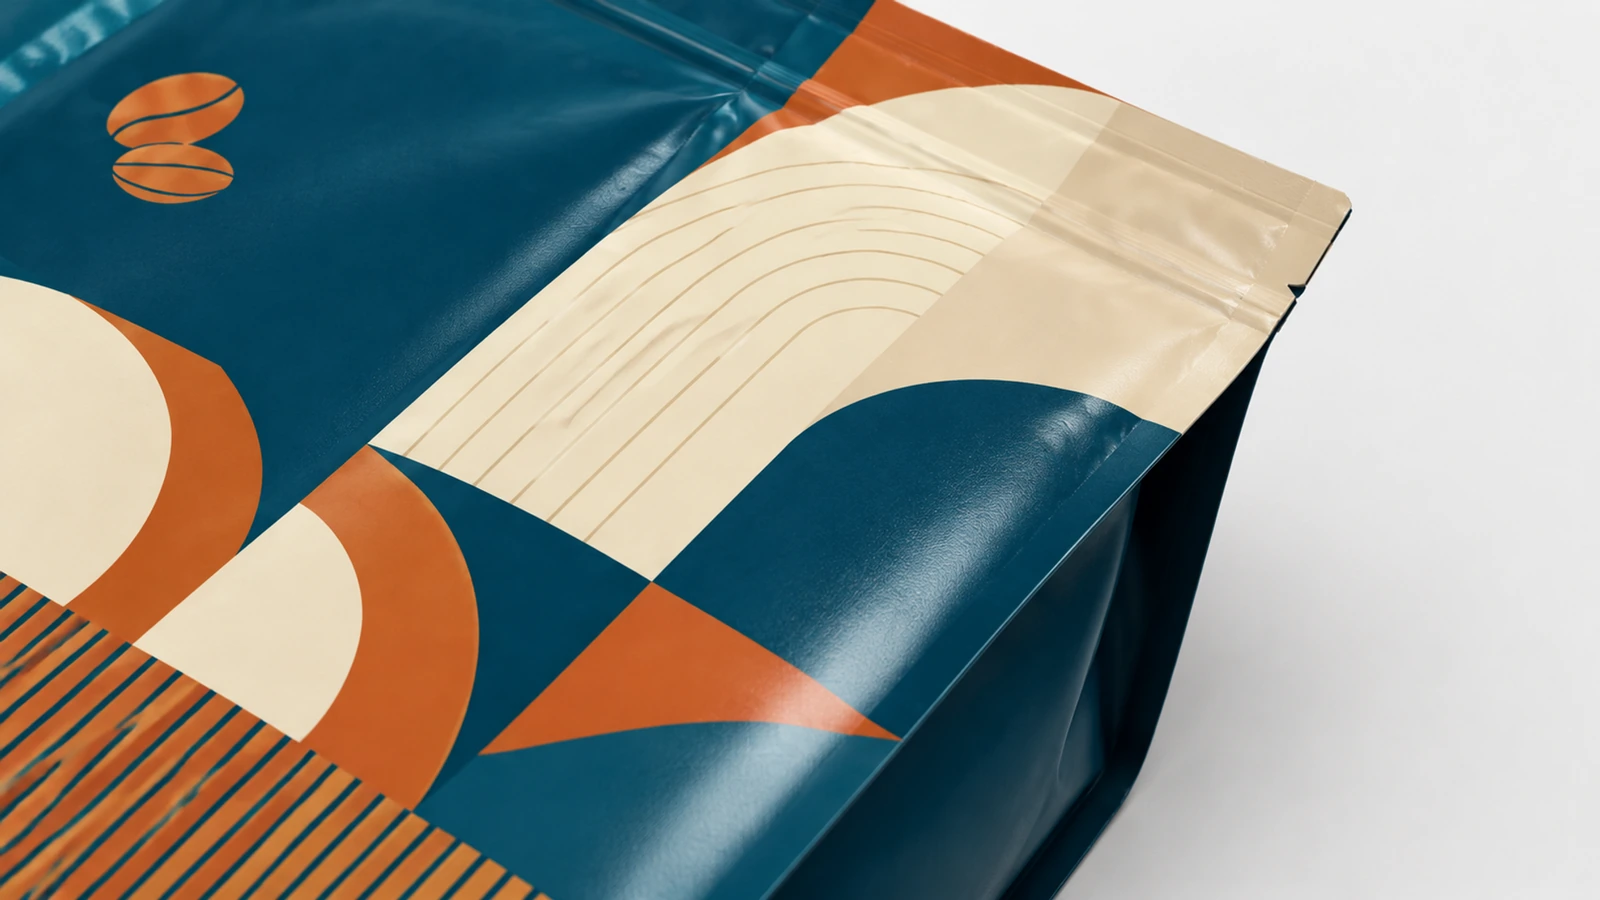
Le tacche di strappo e i fori di sospensione devono essere posizionati in modo da preservare l'area saldata richiesta. Una zip o una valvola non è una caratteristica predefinita di questa specifica per buste piatte. Se sono essenziali una riapertura o il degasaggio, valutate costruzione e processo produttivo prima di aggiungere la caratteristica alla grafica.
Verificate preventivamente il file rispetto al disegno reale della busta
Collocate le informazioni essenziali lontano dalla saldatura posteriore, dalle saldature terminali, dai bordi di taglio e dagli elementi di apertura. Controllate l'orientamento dopo la formatura, anziché esaminare solo il file aperto. Un pannello frontale nitido non compensa un codice a barre o una dichiarazione degli ingredienti oscurati sul retro.
Separate l'approvazione grafica da quella funzionale. Una prova digitale può confermare testi e impaginazione, ma non stabilisce la sensazione finale del film, la forma riempita, le prestazioni di saldatura o l'aspetto sotto illuminazione reale. Conservate la versione grafica approvata e identificate il campione fisico a cui si riferisce.
Come diventano i campioni una specifica di imballaggio approvata? ↑
Definite il processo di riempimento e saldatura prima della produzione
Per le buste preformate, confermate come verrà chiusa l'apertura di riempimento. Per il materiale in bobina, fornite i requisiti dell'attrezzatura, comprese le specifiche del nastro e della bobina, la disposizione di saldatura e le condizioni operative previste. La compatibilità con attrezzature verticali o orizzontali form-fill-seal deve essere dimostrata sul materiale proposto.
Provate la struttura candidata impiegando temperatura, pressione e tempo di permanenza o velocità di linea come insieme coordinato. Registrate l'intervallo operativo accettabile, non una sola impostazione riuscita. Una modifica del laminato o della costruzione della saldatura richiede una revisione anziché il riutilizzo automatico delle impostazioni precedenti.
Il processo proposto dovrebbe identificare stampa, laminazione ove necessaria, maturazione ove applicabile, formatura della busta o finitura della bobina e ispezione. Sono fasi di pianificazione, non una dichiarazione sulle attrezzature o sulla capacità di fabbrica di questo prodotto. Il programma di produzione deve includere il processo approvato, anziché iniziare e finire con la stampa.
Ispezionate le intersezioni delle saldature e la confezione completa
La saldatura posteriore incontra le saldature trasversali in giunzioni che meritano un'ispezione mirata. Pieghe, contaminazione e variazioni locali di spessore possono interrompere la saldatura. Guida alla risoluzione dei problemi delle saldature centrali[2] identifica queste giunzioni e la polvere del prodotto come criticità pratiche di guasto; si tratta di indicazioni di processo, non di un rapporto di prova dell'articolo offerto.
Non considerate una confezione apparentemente chiusa come prova dell'integrità contro le perdite. Allo stesso modo, una striscia di saldatura resistente non esclude un foro altrove nella busta. Il piano di accettazione deve distinguere aspetto, resistenza della saldatura, integrità alle perdite e resistenza agli stress di distribuzione.
| Controllo | Metodo o approccio da specificare | Limitazione importante |
|---|
| Resistenza della saldatura | ASTM F88/F88M; riportate larghezza del provino, risultati e modalità di rottura | La sola resistenza non dimostra l'assenza di perdite |
| Integrità alle perdite | ASTM D3078 per confezioni idonee con spazio di testa, oppure un'alternativa appropriata | L'idoneità del metodo e i limiti di rilevazione devono corrispondere alla confezione |
| Perdite macroscopiche a pressione interna | ASTM F2096 ove applicabile | Una prova distruttiva, non un'affermazione automatica di ispezione in linea |
| Resistenza allo scoppio | ASTM F1140 oppure F2054, con attrezzatura e condizioni identificate | I risultati dipendono dalla configurazione scelta |
| Penetrazione del colorante | Valutate ASTM F3039 per imballaggi non porosi | Non sostituite un metodo per imballaggi medicali porosi senza verificarne l'ambito |
| Stress di trasporto | Manipolazione, impilamento e valutazione della caduta della confezione riempita; condizionamento in quota ove pertinente | Il solo condizionamento non è una prova di perdita |
Definite i criteri di superamento/non superamento per l'applicazione reale prima delle prove. La specifica di qualità DLA per l'imballaggio[3] illustra come un documento di acquisto colleghi esame della saldatura e requisiti di resistenza. I suoi requisiti per alimenti militari non sono limiti universali di accettazione per buste commerciali a saldatura centrale.
Concordate il piano di campionamento e conservate struttura testata, riferimento del lotto, impostazioni dell'attrezzatura e risultati. Se i campioni non superano le prove, risolvete il difetto osservato prima di autorizzare la stessa costruzione alla produzione. Un certificato di qualità generico non può sostituire prove riferite alla confezione proposta.
Adeguate la documentazione per il contatto alimentare all'uso previsto
Per applicazioni alimentari negli Stati Uniti, richiedete documentazione relativa ai materiali pertinenti e alle condizioni previste di contatto alimentare. 21 CFR 177.1520[4] copre polimeri olefinici specificati soggetti alle sue disposizioni; citarla non dimostra che un intero laminato stampato sia conforme per ogni alimento, temperatura e durata di contatto.
Esaminate la documentazione relativa a strato, adesivo, rivestimento e inchiostro pertinenti, anziché accettare una dichiarazione illimitata di «busta approvata FDA». Se viene fornito un certificato di stabilimento, verificatene separatamente validità attuale e ambito. Qui non si dichiara alcuna certificazione di fabbrica né approvazione per il contatto alimentare specifica del prodotto.
Verificate le diciture sul riciclo prima di stamparle
Un design monomateriale non dà automaticamente diritto alla raccolta differenziata porta a porta. Guida Store Drop-off di How2Recycle[5] distingue gli imballaggi in film idonei dai materiali accettati nella maggior parte dei programmi di raccolta porta a porta. Confermate confezione completa e canale di raccolta prima di approvare una dichiarazione di riciclabilità; questa pagina non stabilisce l'idoneità dell'etichetta per questo prodotto.
Preservate la specifica approvata durante spedizioni e riordini
Concordate l'orientamento di imballaggio, il carico del cartone e la protezione da compressione o perforazione. Valutate il prodotto riempito nella configurazione di spedizione prevista. Quantità per cartone e limiti di carico dipendono dalle dimensioni effettive, dalla condizione a pieno carico e dalla convalida del campione; una fotografia di una busta vuota non può stabilirli.
Per un riordino, identificate dimensioni approvate, laminato, revisione grafica, geometria della saldatura e criteri di accettazione. Esaminate qualsiasi sostituzione proposta prima dell'emissione. In caso di reclamo, conservate le confezioni interessate e i relativi dettagli di lotto affinché perdite, delaminazione, perforazione e difetti di stampa possano essere indagati separatamente.
Quale busta e quale modalità di acquisto rispondono alle vostre priorità? ↑
Confrontate il formato prima del prezzo
| Formato | Priorità che può soddisfare | Compromesso da valutare |
|---|
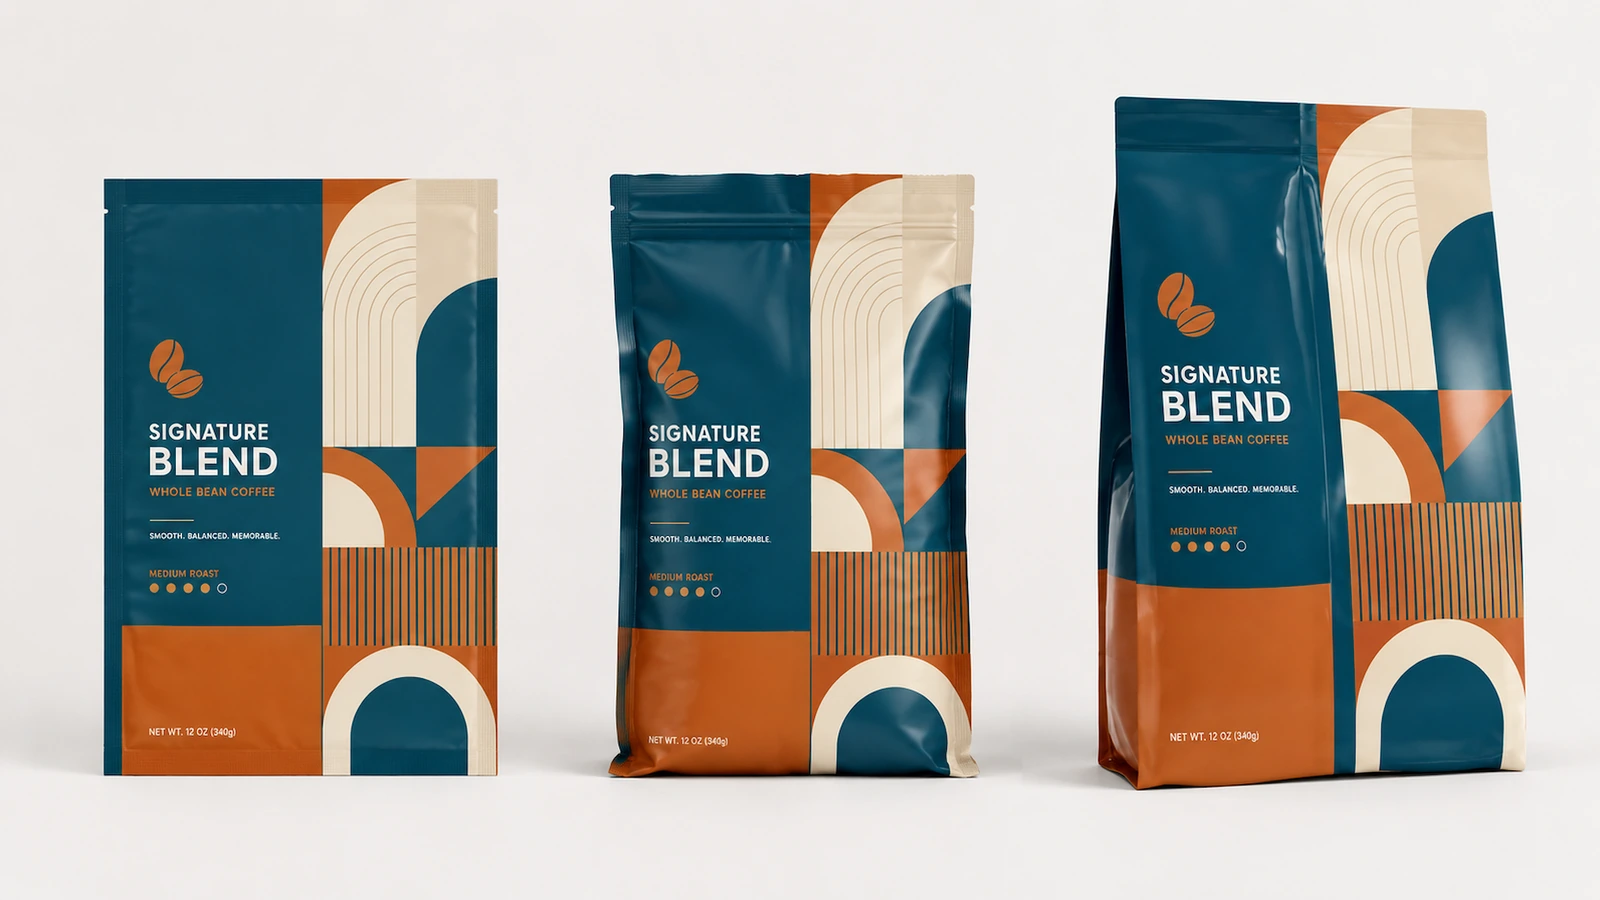
| Busta piatta a saldatura centrale | Confezionamento di prodotti secchi con pannello frontale nitido e semplice geometria a cuscino | Layout della saldatura posteriore e limitata capacità di restare in piedi |
| Busta a 3 saldature laterali | Presentazione piatta e porzioni di piccolo formato | Spazio utile, accesso al riempimento e saldatura specifica dell'applicazione |
| Busta a soffietto laterale | Volume aggiuntivo e diverso profilo a riempimento avvenuto | Pieghe più complesse e requisiti locali di saldatura |
| Busta stand-up | Esposizione verticale al dettaglio e possibili caratteristiche di riapertura | Costruzione, uso del materiale e requisiti di riempimento diversi |
Questo confronto identifica priorità progettuali, non classifiche garantite per prezzo, resistenza o tenuta alle perdite. Un'applicazione sensibile ai liquidi richiede scelte convalidate di materiale e saldatura indipendentemente dal formato. Un requisito di esposizione verticale affidabile può giustificare il cambio della busta anziché cercare di far comportare una confezione piatta a cuscino come una busta stand-up.
Separate l'economia della stampa dalle prestazioni del materiale
La stampa digitale è una soluzione da valutare per lanci pilota, frequenti cambi di grafica e più design. La rotocalcografia è una soluzione da confrontare per quantità continuative in cui i costi di avviamento possono essere distribuiti sulla tiratura. Nessuno dei due processi stabilisce le prestazioni di barriera e la disponibilità per questo articolo resta soggetta a preventivo.
Richiedete separatamente quantità per grafica, costi di avviamento o dei cilindri, costi dei campioni e condizioni di riordino. Un prezzo unitario più basso può essere fuorviante quando richiede più scorte stampate di quelle utilizzabili al lancio. Confrontate l'impegno dell'ordine completo, non solo il prezzo quotato per busta.
Separate nel programma approvazione del campione, approvazione della grafica, produzione e trasporto. Il tempo di fabbricazione non coincide con il tempo di consegna a un magazzino statunitense. Per questo articolo non sono pubblicati quantità minima d'ordine, prezzo, durata di produzione o tempo di consegna fisso senza un preventivo specifico dell'articolo.
Cosa dovrebbe guidare la decisione di acquisto? ↑
- Definite il formato di fornitura prima di richiedere i prezzi. Le buste preformate e il materiale in bobina per form-fill-seal richiedono specifiche di acquisto diverse.
- Mantenete misurabili i requisiti prestazionali. Dimensioni, condizioni di barriera, prove di saldatura e criteri di accettazione devono figurare nella specifica approvata.
- Verificate il mercato applicabile prima di approvare l'imballaggio. — le norme UE sugli imballaggi sono entrate in applicazione il 12 agosto 2026, comprese le restrizioni PFAS per gli imballaggi a contatto con alimenti (Fonte[6]). La sola documentazione statunitense non dimostra la conformità UE.
- Richiedete una conferma commerciale specifica del prodotto. Quantità minima d'ordine, tempo di produzione, peso unitario e prestazioni testate restano non verificati per questo articolo; le specifiche dei concorrenti non sono sostituti.
Trasformate il brief di imballaggio in un preventivo comparabile ↑
Il punto di partenza utile è un prodotto definito, un processo di riempimento e un requisito di distribuzione. Da lì, dimensioni, grafica, materiali candidati e verifiche di accettazione possono essere valutati insieme. Ciò mantiene la decisione di acquisto focalizzata su una confezione adatta all'applicazione, anziché su una fotografia o su un prezzo basso isolato.
Richiedete un preventivo per buste piatte a saldatura centrale personalizzate indicando dettagli del prodotto, dimensioni target, quantità per grafica, metodo di riempimento, grafica e mercato di consegna.


Le informazioni seguenti sono necessarie per l’accesso con i social
Accedi
Crea un nuovo account