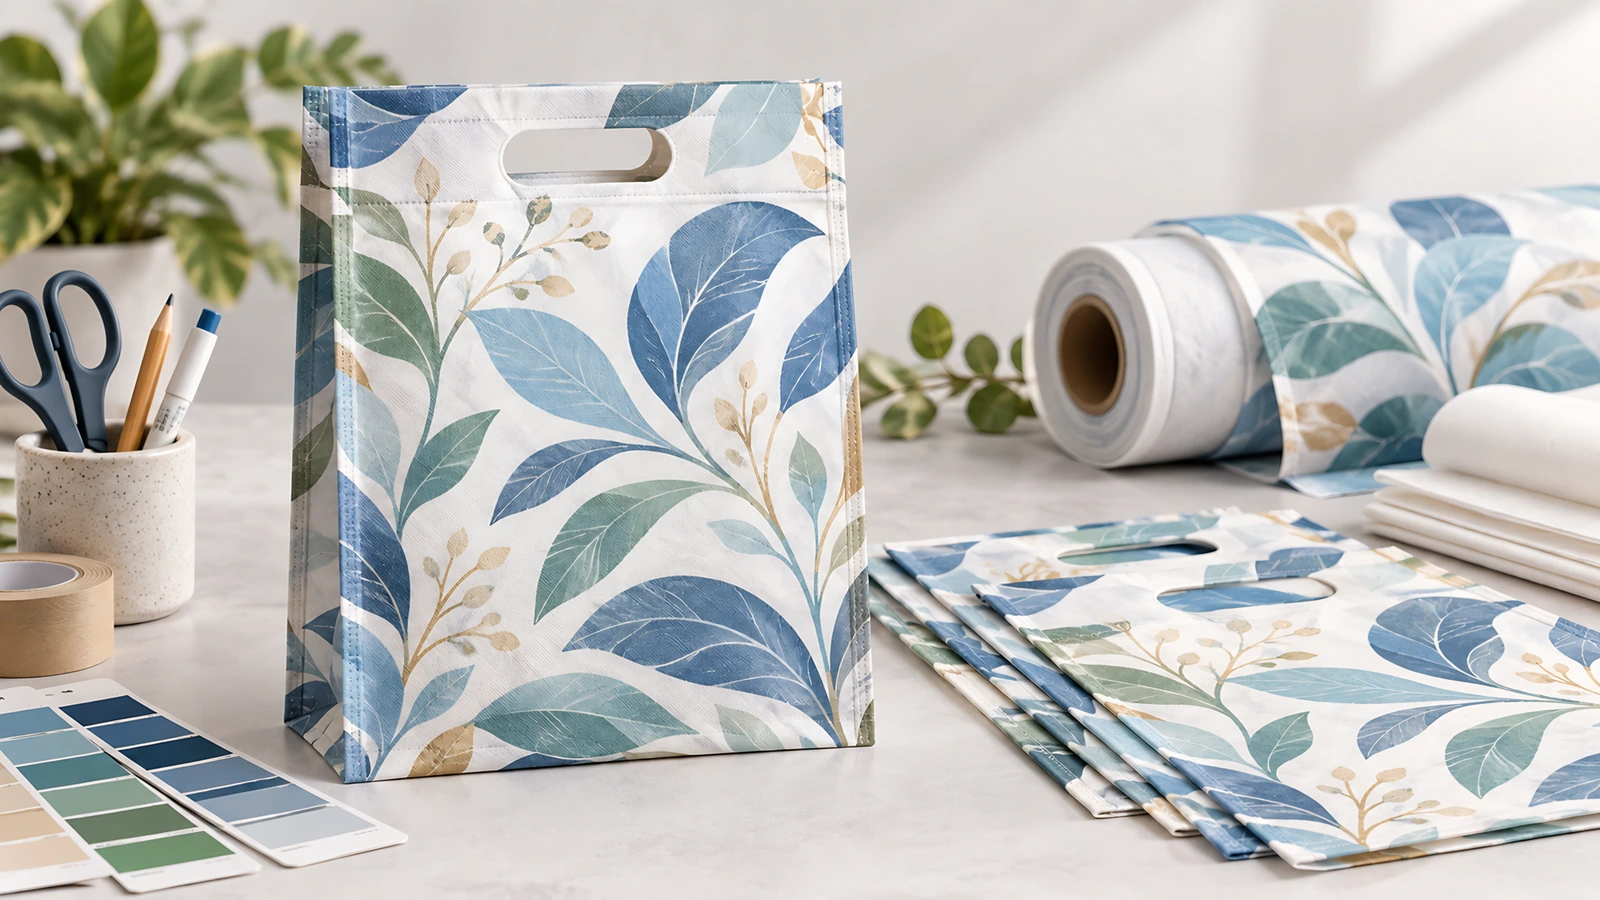
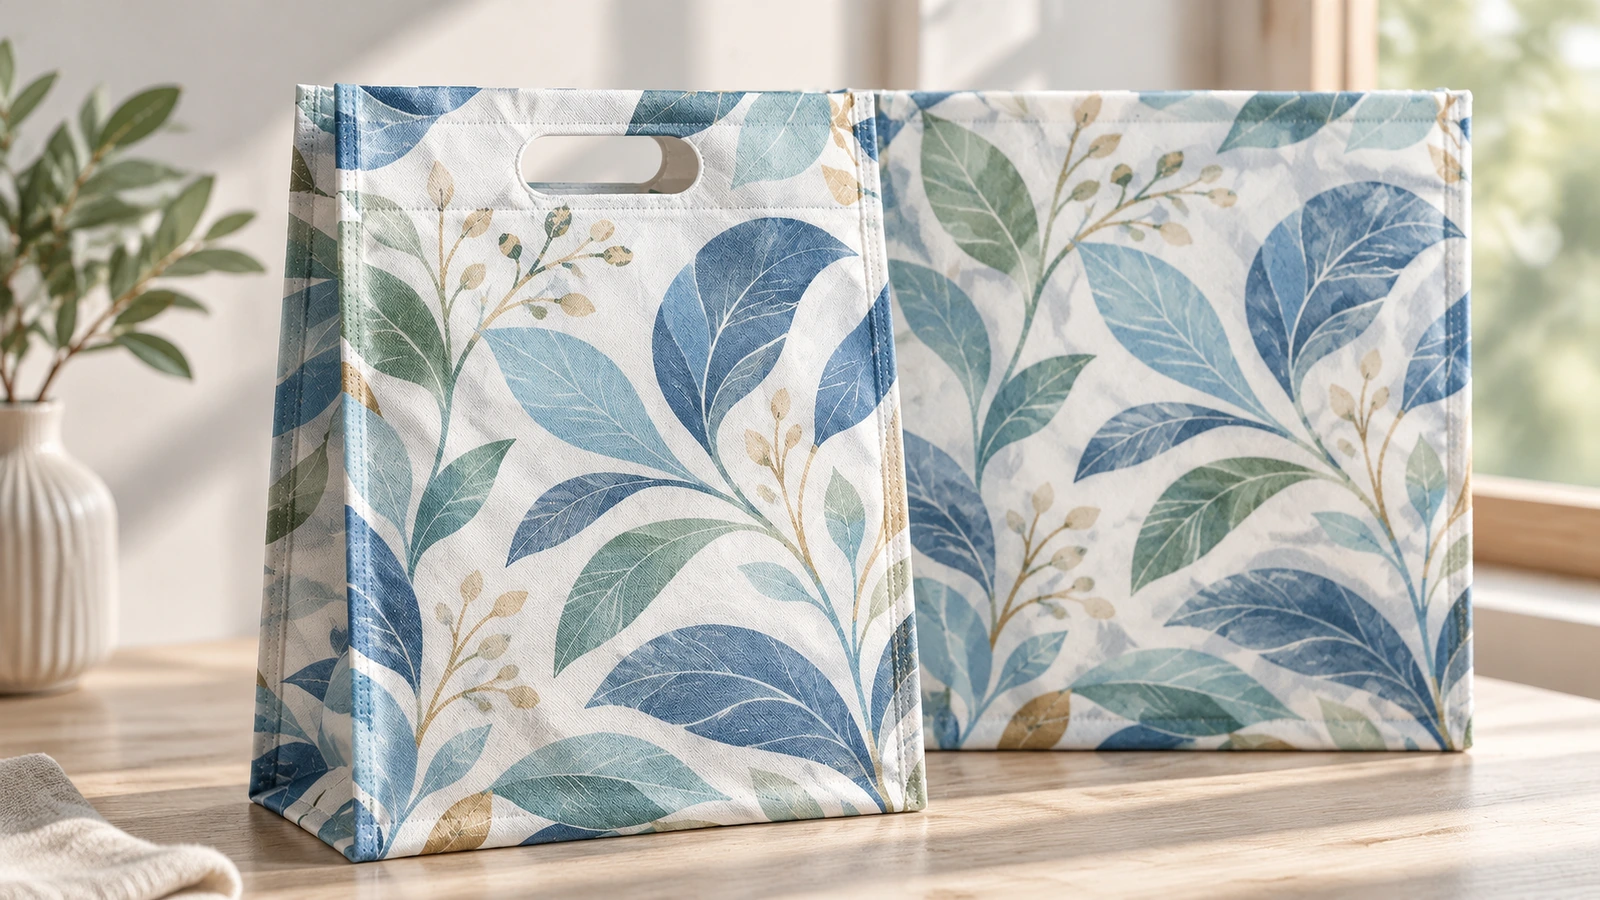
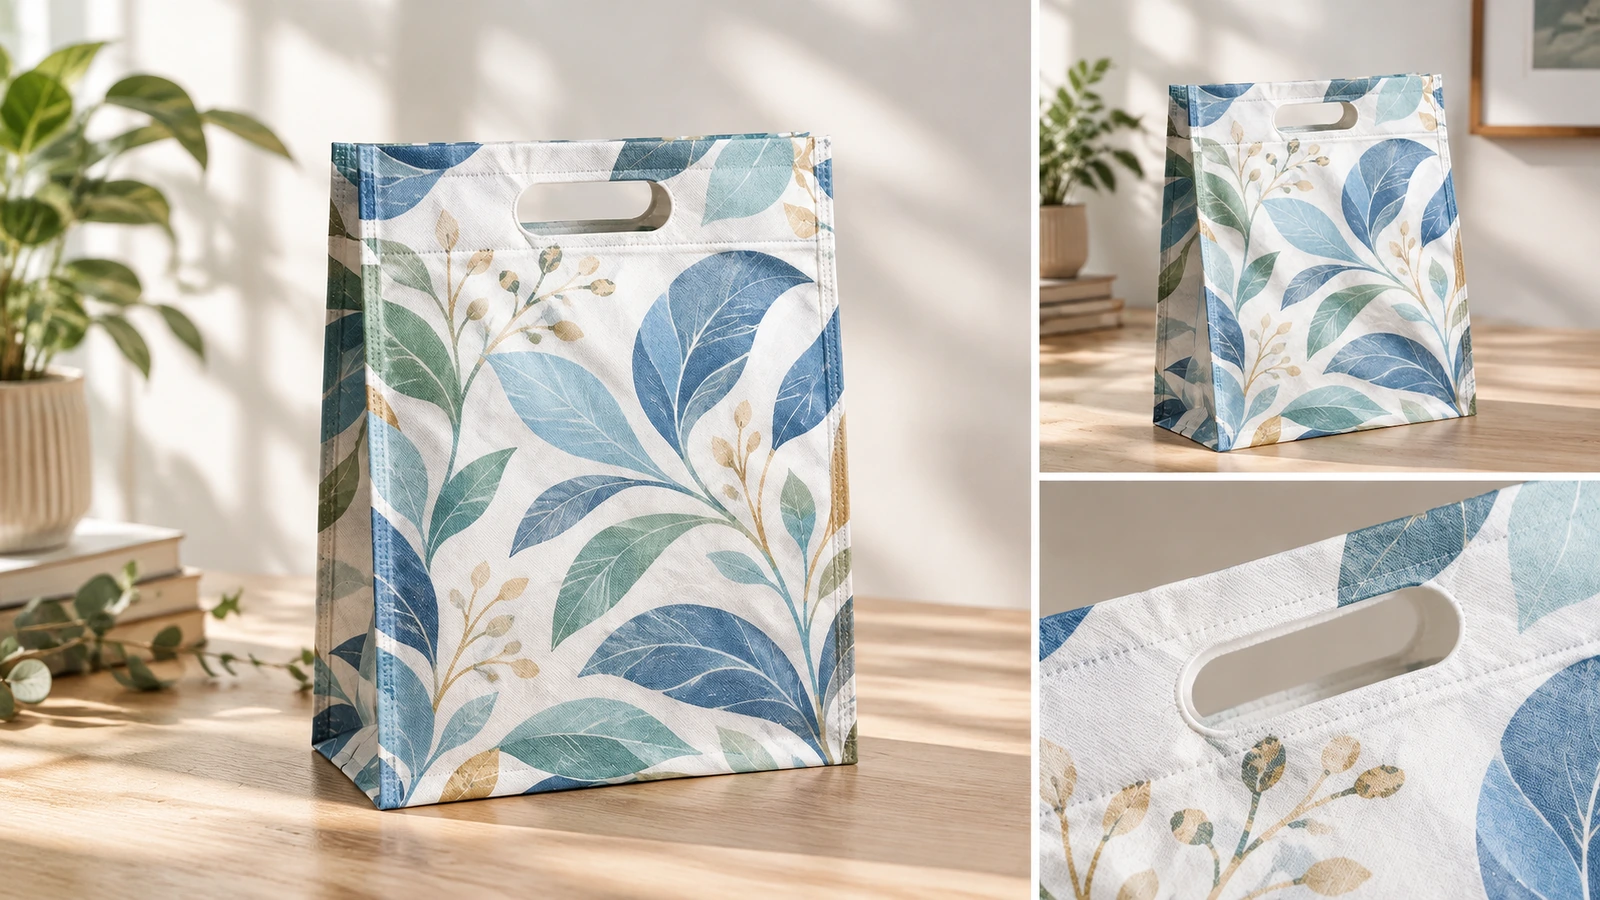
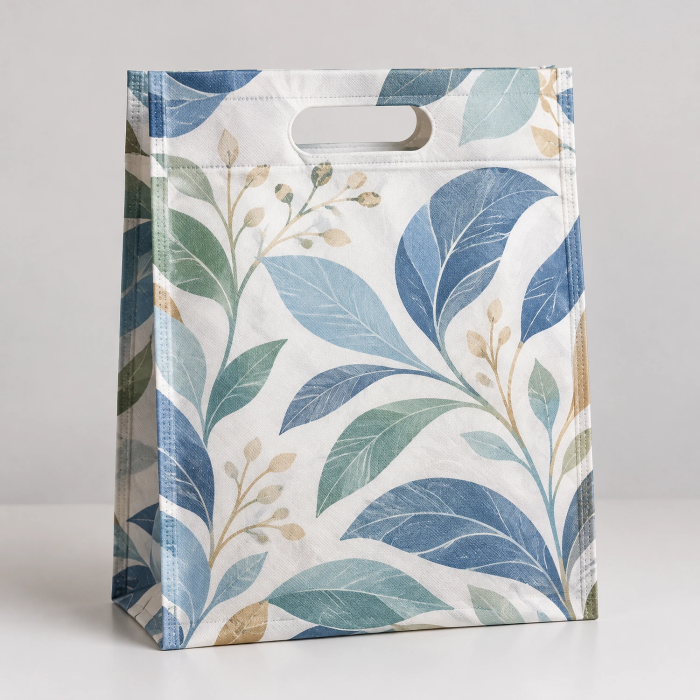
Le borse non tessute D-cut personalizzate sono borse piatte in PP spunbond. Il manico a D è fustellato direttamente nel corpo della borsa e i bordi sono uniti tramite termosaldatura o saldatura a ultrasuoni. Con circa 70–80 GSM e serigrafia a uno o due colori, sono adatte a casse retail leggere, distribuzione in fiere, farmacie e saloni. Prima di ordinare in quantità, verificare la resistenza del manico su un campione carico.
Chi ordina borse D-cut personalizzate e per quali utilizzi? ↑
I consumatori finali ordinano raramente queste borse. Gli acquirenti sono di solito aziende. I rivenditori e le catene necessitano di una borsa da cassa con marchio. I team marketing ed eventi hanno bisogno di qualcosa da distribuire allo stand. Le attività più piccole, come farmacie, saloni, banchi cosmetici e scuole, desiderano una borsa pulita nei colori del proprio brand. Il grossista statunitense Blue Nile Bags[1] presenta le borse fustellate come borse leggere da asporto brandizzate per abbigliamento, cosmetici o accessori. Le descrive inoltre come «ideali per distribuire materiali di marketing, campioni o omaggi» durante gli eventi.
Le esigenze sono diverse, ma i criteri d'acquisto si sovrappongono. Una boutique vuole una borsa per gli acquisti che appaia studiata e non generica. Un team che organizza eventi si preoccupa meno della sensazione della borsa al tatto. La sua domanda principale è se qualche migliaio di borse con un logo a 2 colori arriverà prima dell'apertura dell'evento. Entrambi gli acquirenti hanno bisogno di tre cose: un logo che resti nitido, un costo unitario compatibile con il budget e un manico che non ceda davanti a un cliente.
Perché le borse D-cut economiche cedono e come evitarlo? ↑
L'errore di approvvigionamento più comune è ridurre il peso del tessuto per risparmiare una frazione di centesimo. Una borsa D-cut non ha un manico cucito che distribuisca il carico. Il manico è un foro nello stesso foglio di tessuto, quindi la sollecitazione si concentra sul bordo fustellato. Il produttore di imballaggi HAPLAST[3] riferisce che «oltre la metà dei guasti reali delle borse in PP non tessuto avviene al manico, non al corpo». Aggiunge che anche borse con GSM adeguato possono strapparsi, perché lo stress si concentra in zone specifiche anziché distribuirsi sull'intero tessuto.
Questi problemi di solito compaiono dopo che l'ordine è stato pagato. LeeLine Bags[4] ha documentato una borsa da 120 GSM le cui cuciture termosaldate economiche si sono strappate sotto una forza di circa 12 lbs. Ha anche registrato una tiratura di 5,000 unità respinta per distacco del colore dopo che il tunnel di polimerizzazione era sceso a 140°C. Una borsa che si apre alla cassa o che trasferisce inchiostro su un cappotto trasforma il logo in un rischio.
La soluzione è una specifica scritta, non uno slogan di marketing. guida GSM di Kete Group[6] indica che sotto 50 GSM il foro del manico D-cut tende a strapparsi. Adottate tre precauzioni. Primo, inserite un valore minimo di GSM nel contratto. Secondo, per carichi più pesanti richiedete una toppa di rinforzo o una fascia termosaldata più ampia attorno al manico. Terzo, testate dinamicamente il campione di preproduzione con la merce reale all'interno: sollevatelo, fatelo oscillare e tiratelo da un lato. Quotiamo ogni ordine in base alla vostra specifica scritta. Quantità minima d'ordine, tempi di consegna e prezzo unitario sono confermati in fase di quotazione e la produzione in serie inizia solo dopo l'approvazione del campione.
Indice
Che cos'è esattamente una borsa non tessuta D-cut termosaldata? ↑
La borsa è ricavata da tessuto spunbond in polipropilene 100 %. ShoppingBagCo[7] indica «tessuto non tessuto in polipropilene vergine 100 %» come materiale standard. NoWoBag[8] descrive la tipica struttura D-cut come un manico fustellato ottenuto da un unico pezzo di tessuto, da 60–80 GSM, utilizzato per farmacie, generi alimentari e retail. La produzione segue un percorso breve:
1. I rotoli di tessuto vengono stampati.
2. I bordi laterali vengono uniti mediante termosaldatura a ultrasuoni anziché cuciti.
3. Il manico a D viene fustellato.
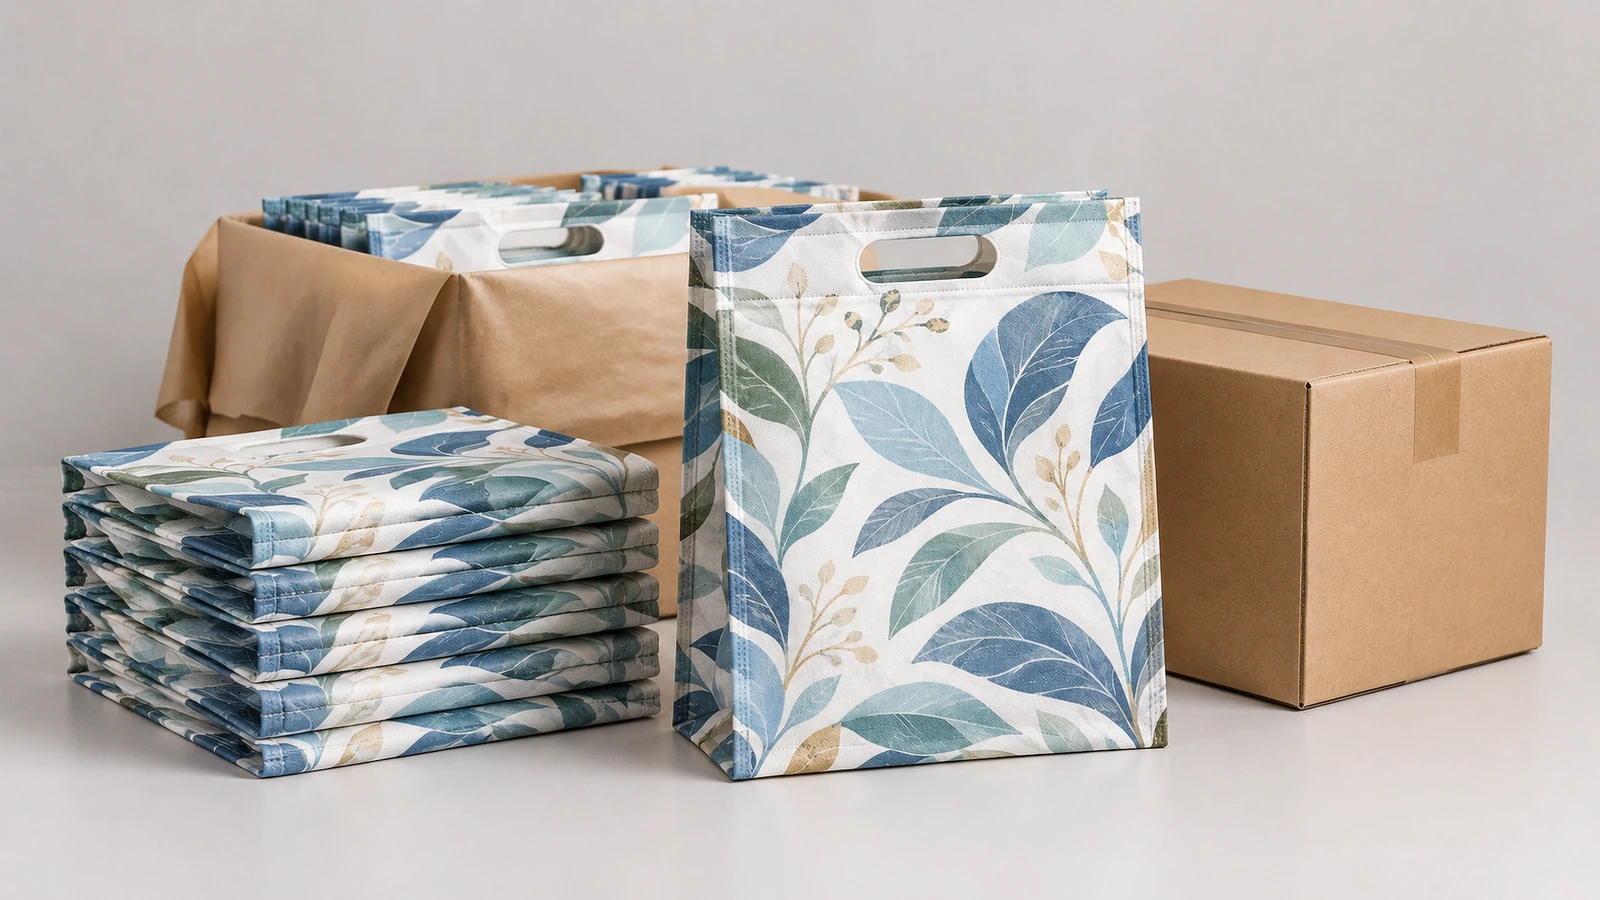
4. Le borse finite vengono contate, raggruppate in fasci, normalmente da 50 o 100 per fascio, e imballate in cartoni.
Poiché non viene cucito alcun manico, una borsa D-cut è più rapida ed economica da produrre rispetto a una tote cucita della stessa dimensione. Il compromesso è una portata inferiore e minore comfort con carichi pesanti.
Il peso del tessuto è espresso in GSM, ossia grammi per metro quadrato. Quando un preventivo indica «80 GSM», chiedete come è stato misurato il valore. ISO 9073-1:2023[9] specifica il metodo di prova per la massa per unità di superficie dei non tessuti. Lo standard industriale cinese FZ/T 64035-2014[10] per le borse shopper non tessute richiede che le etichette riportino materiale principale, dimensioni e carico massimo al chilogrammo. Tale standard si applica alla filiera; non è una legge statunitense. Non esiste un unico standard globale che stabilisca un carico obbligatorio per le borse D-cut. Basate l'accettazione su tre documenti: il campione firmato, i verbali delle prove di trazione e caduta e la specifica stampata sulla fattura proforma (PI).
Prima di redigere qualsiasi testo di marketing, contano due limiti. Primo, il PP può essere riciclato dove gli impianti lo accettano, ma non è biodegradabile né compostabile industrialmente per impostazione predefinita. Secondo, una normale borsa promozionale non è un imballaggio per il contatto alimentare. Consideratela idonea al contatto alimentare solo se il fornitore fornisce documenti scritti di conformità che coprano tale uso per il vostro lotto.
Come specificare e ordinare borse D-cut in sei passaggi? ↑
Passaggio 1: abbinare il peso del tessuto al carico
Le indicazioni pubblicate collocano la maggior parte delle borse D-cut tra 50 e 80 GSM e riservano tessuti più pesanti a esigenze specifiche. guida ai tipi di borse Aquaholic[11] definisce 70–80 GSM lo standard. Aggiunge che «superare 90 GSM per una D-cut è di solito inutile», perché un manico fustellato trae meno beneficio dal maggior peso del tessuto rispetto a un manico cucito.
| Fascia GSM | Uso tipico | Avvertenza per l'acquirente |
|---|
| Sotto 50 | Non consigliato per D-cut | Il bordo del foro del manico è il primo punto a strapparsi |
| 60–70 | Omaggi per eventi, retail leggero | Verificare il manico su un campione carico |
| 70–80 | Borse retail e da cassa brandizzate standard | Il riferimento abituale per i preventivi dei fornitori |
| 90–100+ | Merci più pesanti, stampa laminata a copertura totale | Valutare invece una W-cut o un manico ad anello |
Questa tabella combina le indicazioni di Kete Group e Aquaholic. Le dichiarazioni dei fornitori sulla portata variano molto. ShoppingBagCo indica 3–8 kg a seconda del GSM e delle dimensioni. Una pagina di un fornitore export indica 5–8 kg per borse standard e 8–12 kg per borse rinforzate. Considerate ogni valore di portata come una dichiarazione del fornitore. La capacità effettiva dipende dalle dimensioni della borsa, dal contenuto, dalla modalità di trasporto e dalle prestazioni del vostro campione in prova.
Passaggio 2: scegliere una dimensione che mantenga leggibile il logo
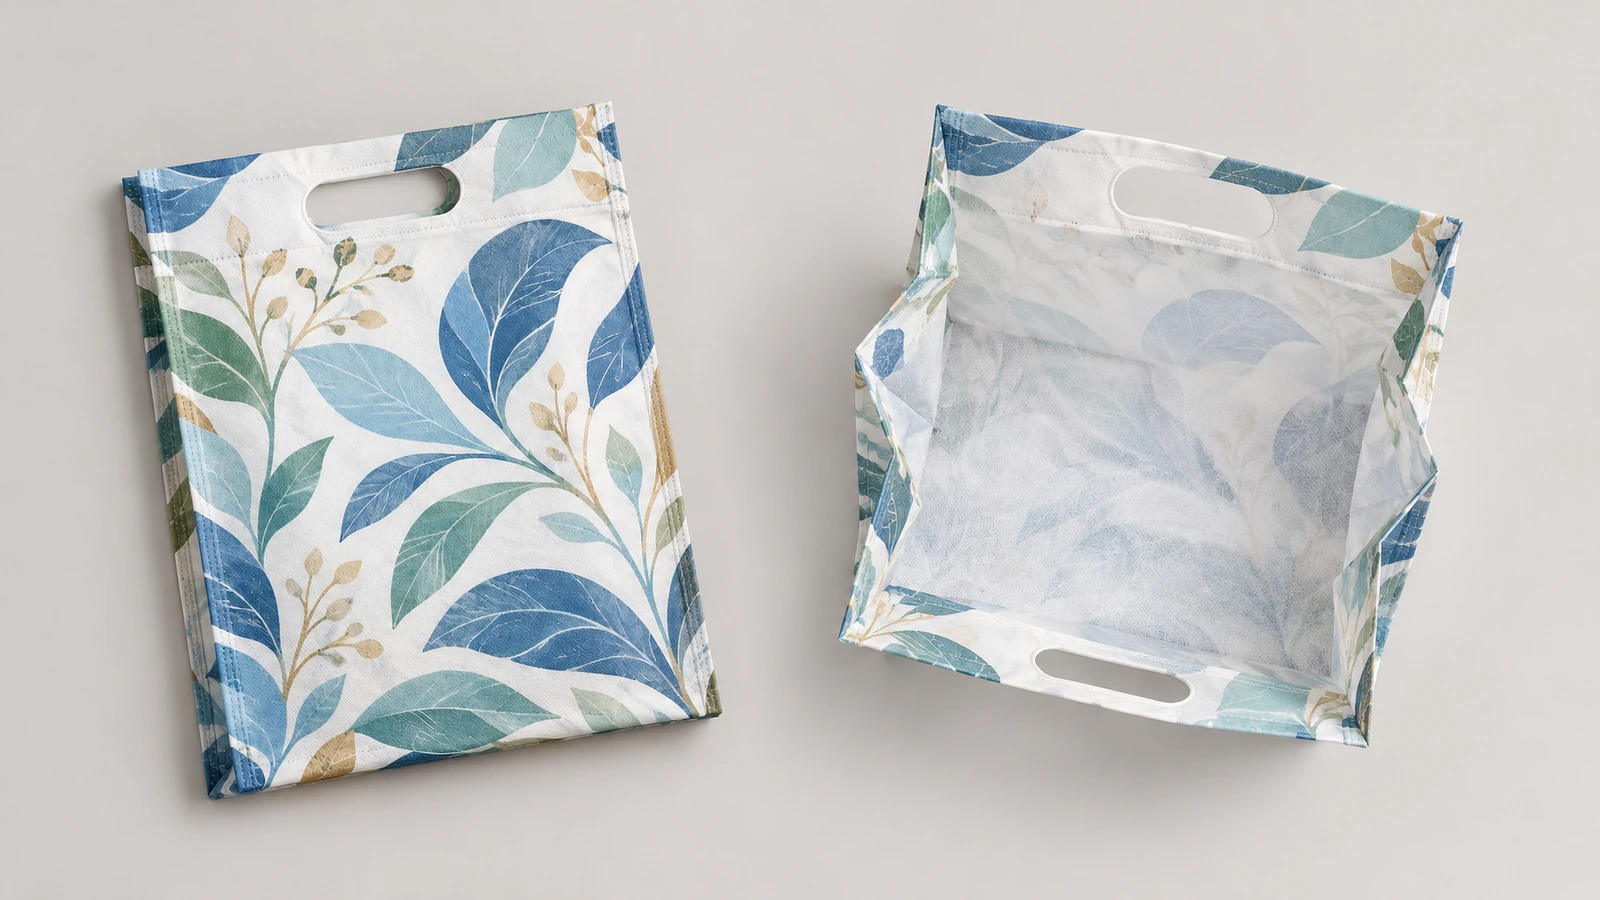
Le dimensioni piatte comuni includono 25×30 cm, 30×40 cm e 35×45 cm (ShoppingBagCo). Aquaholic elenca W26×H33, W32×H40 e W38×H42 cm. I cataloghi promozionali statunitensi propongono anche un formato 8×12 in in 80 GSM. In genere sono possibili dimensioni personalizzate, ma Aquaholic osserva che una nuova misura può comportare un costo una tantum per attrezzaggio o fustella e una quantità minima d'ordine più elevata. Tenete testo e dettagli fini lontani dall'area del manico fustellato e dalle saldature laterali. Il pannello centrale resta più piatto quando la borsa viene trasportata, quindi collocate lì il logo.
Passaggio 3: selezionare il metodo di stampa e la finitura superficiale
| Metodo | Ideale per | Compromesso |
|---|
| Serigrafia (colori piatti) | Loghi, testo nitido, corrispondenza Pantone | Linee sottili e sfumature perdono dettaglio |
| Trasferimento termico | Immagini a colori, sfumature | Costo unitario superiore, prove più lunghe |
| Stampa flessografica | Produzioni ripetute ad alto volume | Deriva cromatica se la polimerizzazione non è controllata |
| Laminazione BOPP | Stampa di qualità fotografica, resistenza agli schizzi | Borsa più rigida, riciclo più complesso |
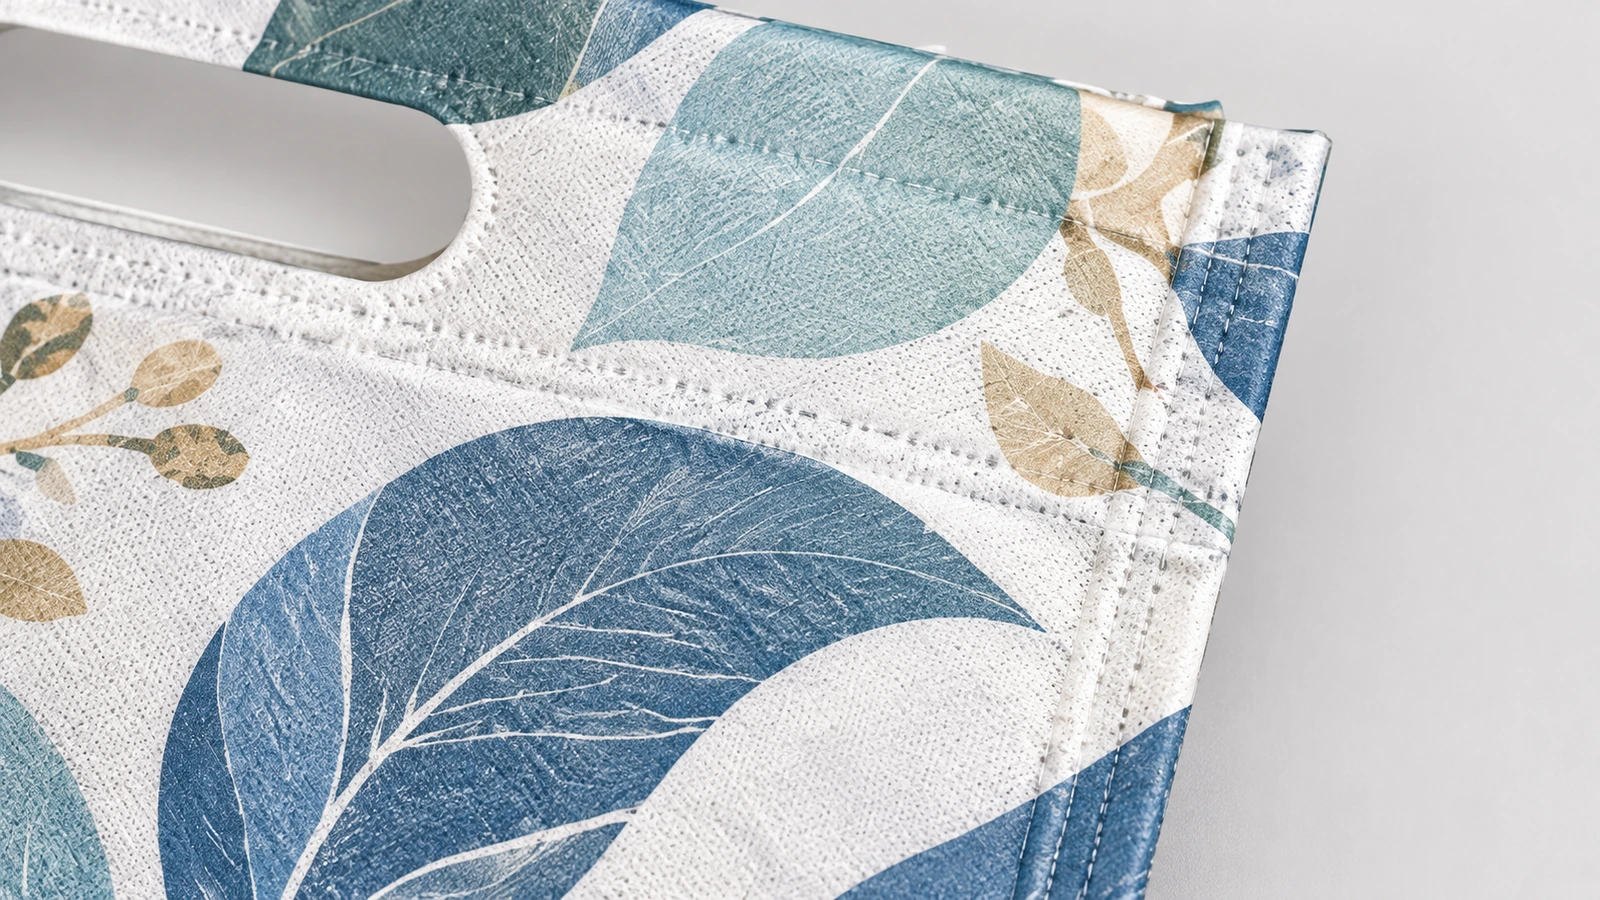
Secondo Favourite Hub, la stampa serigrafica su spunbond bianco da 60–80 GSM è il flusso di lavoro standard per le borse con marchio da B2B. La stampa digitale è indicata per le campionature o per le grafiche che cambiano spesso. Una guida OEM all'approvvigionamento pubblicata da tiiocti[12] segnala che la stampa flessografica a prezzi bassi può scostarsi di circa ±8–12 % dal colore Pantone di riferimento. Specificare per iscritto il sistema di inchiostri e le condizioni di polimerizzazione. L'inchiostro non polimerizzato a dovere resta sopra le fibre invece di legarsi ad esse, e così si stacca per sfregamento.
Passaggio 4: verificare la grafica prima della prova
Inviare file vettoriali con riferimenti Pantone e indicare il numero di colori per lato. Il tessuto non tessuto è poroso, quindi l'inchiostro viene assorbito. printingbag.net[13] stima che la saturazione cromatica sia circa 20–30 % inferiore rispetto a borse di carta o tela. Osserva inoltre che la serigrafia standard utilizza 1–4 colori e fatica a riprodurre linee sottili e sfumature. Prima della prova, ispessite le linee capillari, convertite le sfumature in tinte piatte per la serigrafia e confermate se il logo viene stampato su un lato o su entrambi.
Passaggio 5: definire i termini nella fattura proforma e avviare la produzione
Ogni preventivo dovrebbe indicare:
- Dimensioni piatte (larghezza × altezza × soffietto)
- GSM e relativa tolleranza
- PP vergine o riciclato
- Metodo di saldatura
- Colori e processo di stampa
- Rinforzo del manico
- Metodo di prova
- Quantità minima d'ordine, tempi del campione e della produzione in serie
- Incoterm, ad esempio FOB Ningbo o Shanghai, oppure DDP
- Inclusione o meno dei costi delle lastre
Il pagamento prevede spesso un acconto del 30 %, con saldo prima della spedizione, ma non è una regola fissa del settore. Inserite nell'ordine anche la tolleranza quantitativa e i termini di ristampa in caso di grafica errata. La produzione segue poi il percorso di stampa, saldatura, fustellatura e fascettatura descritto sopra.
Passaggio 6: testare il campione e ispezionare l'ordine in serie
NoWoBag concede 3–5 per la revisione del campione prima di programmare la produzione. Usate questo tempo per quattro controlli:
1. Prova dinamica di sollevamento con la merce reale all'interno.
2. Prove di sfregamento a secco e a umido, più una prova di piegatura, sulla stampa.
3. Verifica del GSM rispetto al valore quotato.
4. Controllo dell'odore appena si apre il cartone. Secondo Weifang Shuntai.
per l'ordine in serie controllate dimensioni, posizione del manico, registro di stampa e quantità tramite campionamento AQL, e conservate i campioni iniziali e finali. Aveco Baggie[14] osserva che tassi di difetto inferiori a circa 2–3 % sono spesso considerati accettabili nelle produzioni in serie. Concordate la vostra soglia prima dell'avvio della produzione, non dopo la consegna.
Come si confronta la D-cut con borse W-cut, con manico ad anello e laminate? ↑
Il D-cut non è la struttura più resistente. La scelta giusta dipende dal peso del contenuto, da quanta strada i clienti fanno portando la borsa e da quante volte prevedi che la borsa venga riutilizzata.
| Attributo | D-cut | W-cut | Manico ad anello | D-cut laminato |
|---|
| Costruzione del manico | Punzonato dal corpo | Punzonato, con soffietto sul fondo | Separato, cucito o saldato | Punzonato, rivestito in BOPP |
| Carico dichiarato dal fornitore | 5–8 kg | 5–10 kg | 10–15 kg | Non dichiarato; verificare con un campione |
| Riutilizzi dichiarati dal fornitore | 30–40 | 40–50 | 50–100+ | Non dichiarato |
| Uso ideale | Promozioni, farmacie, vendita al dettaglio leggera | Alimentari, merci di peso medio | Boutique, omaggi per convegni | Cosmetici, vendita al dettaglio di fascia alta |
I valori di portata e riutilizzo provengono da Go Green Non Woven Bags[15]. Sono valori basati sull'esperienza del fornitore, non risultati di prove ISO o ASTM, quindi usateli per classificare le opzioni e non come garanzia. La stessa fonte avverte che, trasportando circa 8 kg per più di dieci minuti, i fori a D «possono incidere le dita». Se i clienti trasportano generi alimentari pesanti, passare a una W-cut o a un manico ad anello risolve meglio il problema strutturale che aggiungere GSM a una D-cut.
Riferimenti di approvvigionamento: quantità minima d'ordine e tempi di consegna
| Fonte | Quantità minima d'ordine pubblicata | Tempo di consegna pubblicato |
|---|
| Seemrich | 5,000 pcs pezzi | 10–12 lavorativi di produzione |
| NWFabric | 5,000 pcs pezzi | Campioni 3–7 dopo la conferma |
| NoWoBag | 8,000 (flessografia); 15,000 (BOPP) | 7–14 lavorativi (1–2 colori); 21–30 se complesso |
| Blue Nile Bags | Circa 1,500–2,000 | 6–8 dall'approvazione del campione |
| Pochette Pack | 10,000 pcs pezzi | Circa 30; quantità ±10 % |
I valori sopra riportati provengono da Seemrich[16], NWFabric, NoWoBag, Blue Nile Bags, e Pochette Pack. Dimostrano che non esiste un'unica quantità minima d'ordine di settore. Un tempo di fabbrica di 7–14 copre solo la produzione. Un canale rivolto agli USA che indica 6–8 dall'approvazione del campione copre una parte maggiore della filiera. Aggiungete separatamente trasporto marittimo e sdoganamento, senza considerare il tempo di fabbrica come data di arrivo.
Le borse D-cut piatte si imballano anche con grande densità. TLP Packaging[17] stima che in un container entrino circa 50 % borse D-cut in più rispetto alle borse con manico ad anello, usando 30–40 % di spazio di magazzino in meno. Si tratta di un calcolo del fornitore, quindi verificatelo rispetto alla vostra specifica effettiva del cartone. Per i riordini, conservate il campione approvato, i riferimenti Pantone e il conteggio del cartone affinché la successiva produzione corrisponda alla precedente.
Quali dichiarazioni ambientali si possono stampare in sicurezza per il mercato USA? ↑
Il marketing ambientale negli Stati Uniti è disciplinato dalle FTC Green Guides. Ai sensi di 16 CFR 260.12[18], potete fare un'affermazione non qualificata di «riciclabile» solo se gli impianti di riciclo sono disponibili per una «maggioranza sostanziale» dei consumatori o delle comunità in cui l'articolo viene venduto. La regola la definisce pari ad almeno 60 per cento. LeeLine Bags osserva che i centri municipali spesso rifiutano le borse in PP non tessuto. «Riutilizzabile» è quindi la formulazione predefinita più sicura e ogni dichiarazione sul riciclo dovrebbe essere qualificata.
Non stampate «compostabile» o «biodegradabile» sul PP standard. ASTM D6400[19] riguarda le plastiche progettate per il compostaggio in impianti municipali o industriali, e il normale PP spunbond non soddisfa tale requisito. Anche le affermazioni sul riuso richiedono cautela. printingbag.net riferisce che una borsa in PP non tessuto può richiedere circa 11–14 riutilizzi per compensare la propria impronta di carbonio rispetto a una borsa di plastica monouso. Verificate il dato rispetto allo studio originale sul ciclo di vita prima di citarlo.
La California ha cambiato il contesto nel 2026. Un bollettino CalRecycle[20] conferma due punti. Il programma per borse della spesa riutilizzabili SB SB 270 è terminato il 31 dicembre 2025. Dal 1 gennaio 2026, i negozi possono distribuire al punto vendita solo borse di carta riciclata, con un addebito minimo di dieci centesimi. Una borsa D-cut brandizzata in California funziona quindi come borsa riutilizzabile di proprietà del cliente o come articolo promozionale. Non è una borsa da cassa certificata. Evitate di riutilizzare la vecchia formulazione SB SB 270 «progettata per almeno 125 utilizzi», descritta nella sintesi del Procuratore Generale, come se fosse una certificazione vigente. Infine, conservate le scorte di borse lontano dalla luce solare diretta. Aveco Baggie osserva che il PP non tessuto è fotodegradabile e può diventare fragile entro 6–12 di esposizione prolungata al sole.
Punti chiave per un approvvigionamento più rapido e sicuro ↑
- La maggior parte dei guasti inizia dal manico, non dal corpo della borsa. — oltre la metà dei guasti reali delle borse in PP non tessuto (Fonte)
- I manici D-cut si strappano quando il tessuto è troppo leggero. — sotto 50 GSM, il foro del manico si strappa (Fonte)
- Un peso aggiuntivo del tessuto apporta benefici limitati a un manico fustellato. — 70–80 GSM è lo standard; sopra 90 GSM è di solito inutile (Fonte)
- I tempi di fabbrica e i tempi dei canali USA non sono intercambiabili. — 7–14 lavorativi per 1–2 colori rispetto a 6–8 dall'approvazione del campione (Fonte; Fonte)
- Un'affermazione non qualificata di «riciclabile» richiede ampia disponibilità di impianti. — almeno 60 % dei consumatori o delle comunità (Fonte)
- Le borse da cassa in California sono ora solo di carta. — dal 1 gennaio 2026, con un addebito minimo di $0,10 (Fonte)
- Le stime delle dimensioni del mercato dipendono da come ciascun rapporto definisce il mercato. — un rapporto: $4,395 miliardi nel 2025 fino a $6,878 miliardi entro il 2031, con CAGR del 7,7 % (Fonte)
Pronti a definire le specifiche delle vostre borse D-cut? ↑
Un buon ordine di borse D-cut inizia con una specifica chiara. Definite un GSM minimo adatto al carico, scegliete un metodo di stampa idoneo alla grafica, approvate una prova e accettate un campione che abbia superato una prova di sollevamento sotto carico e una prova di sfregamento. Mantenete le dichiarazioni ambientali entro le norme FTC e californiane. Confrontate poi i preventivi solo dopo aver normalizzato dimensioni, numero di colori, Incoterm e costi. Quantità minima d'ordine, tempo di produzione e prezzo unitario per il vostro ordine sono confermati in fase di quotazione e la produzione in serie segue l'approvazione del campione. Inviate dimensioni della borsa, GSM, colori di stampa, quantità e Paese di destinazione per richiedere un preventivo e un campione di preproduzione.


Le informazioni seguenti sono necessarie per l’accesso con i social
Accedi
Crea un nuovo account