


 PDF del blog per lettura offline
Risposta rapida: Gli adesivi in resina 3D funzionano come una piccola lente. La cupola trasparente rende i colori più profondi, ingrandisce il centro e deforma ciò che si trova vicino al bordo. Le probabilità di approvare la grafica alla prima prova aumentano quando il testo critico resta lontano dalla spalla della cupola, gli angoli vivi della fustellatura vengono arrotondati, gli effetti metallici derivano dal film di base stampato e non dalla resina, e il poliuretano alifatico sostituisce la resina epossidica standard ovunque i colori chiari siano esposti alla luce del giorno.
Aggiornato a ottobre 2026 · Una guida di progettazione e prestampa per team di brand, packaging e prodotto
Gli adesivi in resina 3D raramente falliscono in fase di preventivo. Falliscono in fase di prova. Il PDF a schermo sembra perfetto. Poi arriva il campione fisico con il numero di serie deformato sul bordo, un filetto sottile che sembra sparire, un fondo bianco che diventa color crema pochi mesi dopo il lancio e un logo corsivo i cui sottili tratti di collegamento hanno trascinato la resina in isolotti irregolari. Ogni correzione costa un altro ciclo di prova. Alcuni problemi, come l'ingiallimento e il sollevamento dei bordi, emergono solo quando le etichette sono già applicate sui prodotti spediti.
Quasi tutti questi problemi si possono prevedere dal file della grafica e dalla specifica della resina, prima ancora di stampare. La cupola non è un rivestimento. È un elemento ottico che si colloca sopra il design e cambia il modo in cui si leggono linee, colori e forme. Le sezioni seguenti mostrano come si comporta ciascun elemento sotto la resina e come la chimica della resina modifica l'effetto. Troverai anche una checklist per la grafica che il team di prestampa può usare prima di inviare i file. Per le questioni di acquisto, come campionatura, fasce di prezzo e casi d'uso, consulta la nostra pagina dedicata agli adesivi a cupola in resina epossidica personalizzati .
Cosa fanno davvero gli adesivi in resina 3D alla tua grafica
Un adesivo a cupola è un'etichetta stampata e fustellata su cui viene dosata una resina liquida trasparente. La resina si espande verso l'esterno fino a raggiungere il bordo di taglio, dove la tensione superficiale la trattiene. Si forma così un menisco curvo, che polimerizza fino a diventare una lente solida. La nostra pagina di prodotto descrive la costruzione completa. Per chi progetta, un fatto conta più di tutti: la cupola polimerizzata è una lente piano-convessa, e le sue diverse parti trattano la grafica in modi diversi.
Conviene dividere ogni cupola in tre zone ottiche:
- La calotta (il centro quasi piatto). È la zona di riproduzione più fedele. Il disegno appare leggermente ingrandito, saturo e lucido: è l'effetto «gioiello» per cui i clienti pagano.
- Il corpo (la zona tra il centro e il bordo). Qui la curvatura aumenta e i riflessi dell'illuminazione dall'alto cadono in questo anello. Il testo piccolo e scuro in questa zona può essere nascosto dai riflessi ad alcuni angoli di visione.
- La spalla (il bordo ripido appena all'interno della linea di taglio). Qui la rifrazione è massima. Le linee si piegano, i caratteri piccoli si deformano e ogni difetto di stampa viene ingrandito. Una guida di stampa molto citata lo dice senza giri di parole: la curva ingrandisce tutto ciò che si trova sotto la sua spalla.
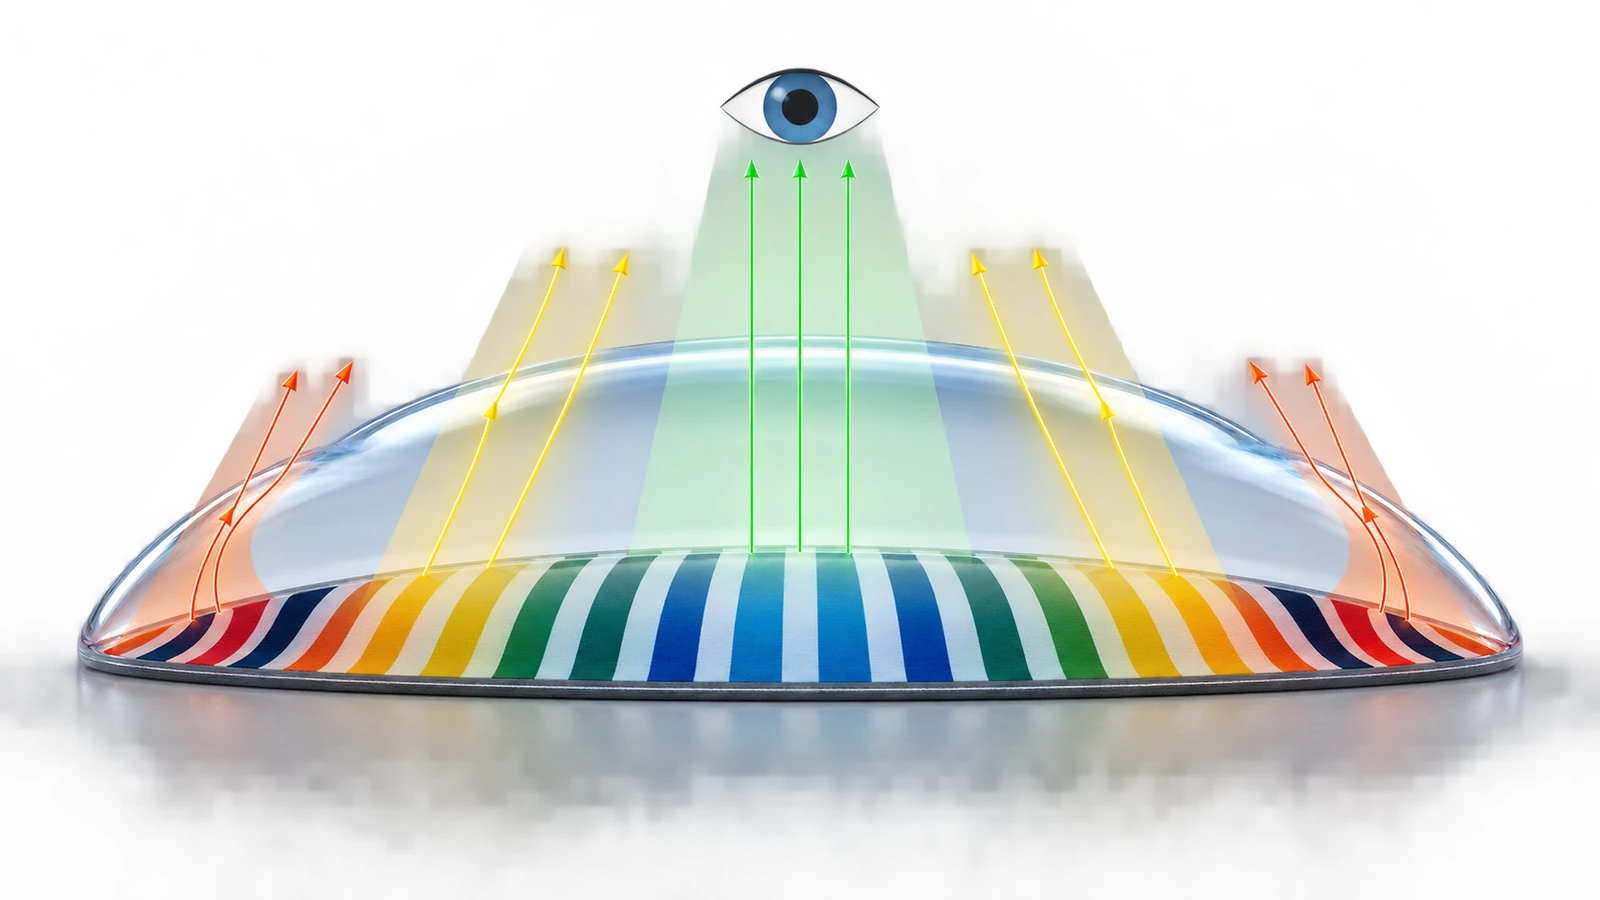
Questa suddivisione in zone spiega la maggior parte dei rifiuti alla prima prova. I team di brand approvano un PDF piatto in cui ogni elemento ha lo stesso peso visivo. Dopo l'applicazione della cupola, gli elementi vicini al bordo perdono leggibilità e quelli al centro acquistano risalto. Una buona grafica per cupola va impostata per la lente, non per il foglio piatto.
Come la scelta della resina cambia l'effetto ottico
Appena polimerizzate, la resina epossidica e il poliuretano sembrano quasi identici. Entrambi sono trasparenti, molto lucidi e tridimensionali. Le differenze emergono nelle settimane e nei mesi successivi e riguardano il colore più della forma.
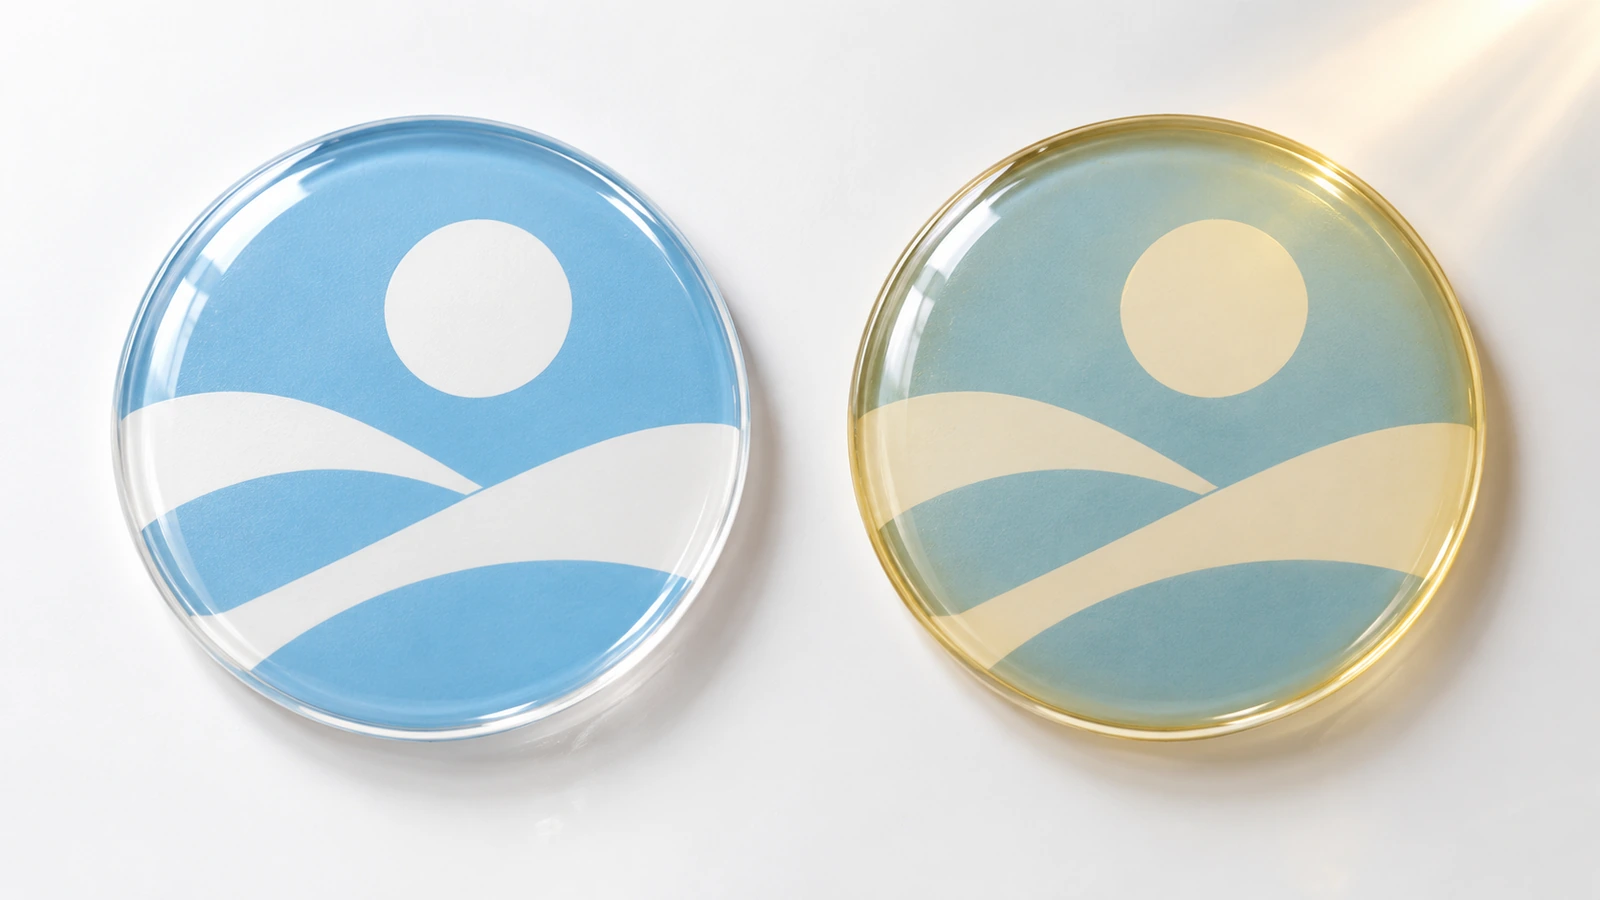
Resina epossidica standard polimerizza dura e rigida. Poiché la cupola mantiene nitidamente la forma, i bordi possono apparire netti e vetrosi. Il compromesso è la stabilità del colore. La chimica epossidica tende a ingiallire con i raggi UV e il calore. I produttori di cupole descrivono il viraggio come percepibile entro una o due stagioni di luce diurna, e lo scolorimento dovuto al calore può comparire persino in un magazzino o sulla carcassa di una macchina, senza sole diretto. Il viraggio è irreversibile ed è più visibile su grafiche bianche, grigio chiaro, azzurre e pastello. La ricerca sui rivestimenti mostra che la scelta di resina e indurente determina questo comportamento. Uno studio pubblicato dalla American Coatings Association descrive una resina epossidica cicloalifatica abbinata a un indurente amminico a basso ingiallimento che ha migliorato in modo significativo la lucentezza e la ritenzione del colore nelle prove UV accelerate secondo ASTM G154, ciclo 2[1]. Lo studio riguarda rivestimenti industriali per metallo, non adesivi. La lezione per chi progetta è che «resina epossidica» non indica un unico comportamento ottico, e un'affermazione di basso ingiallimento ha significato solo se è legata a un metodo di prova.
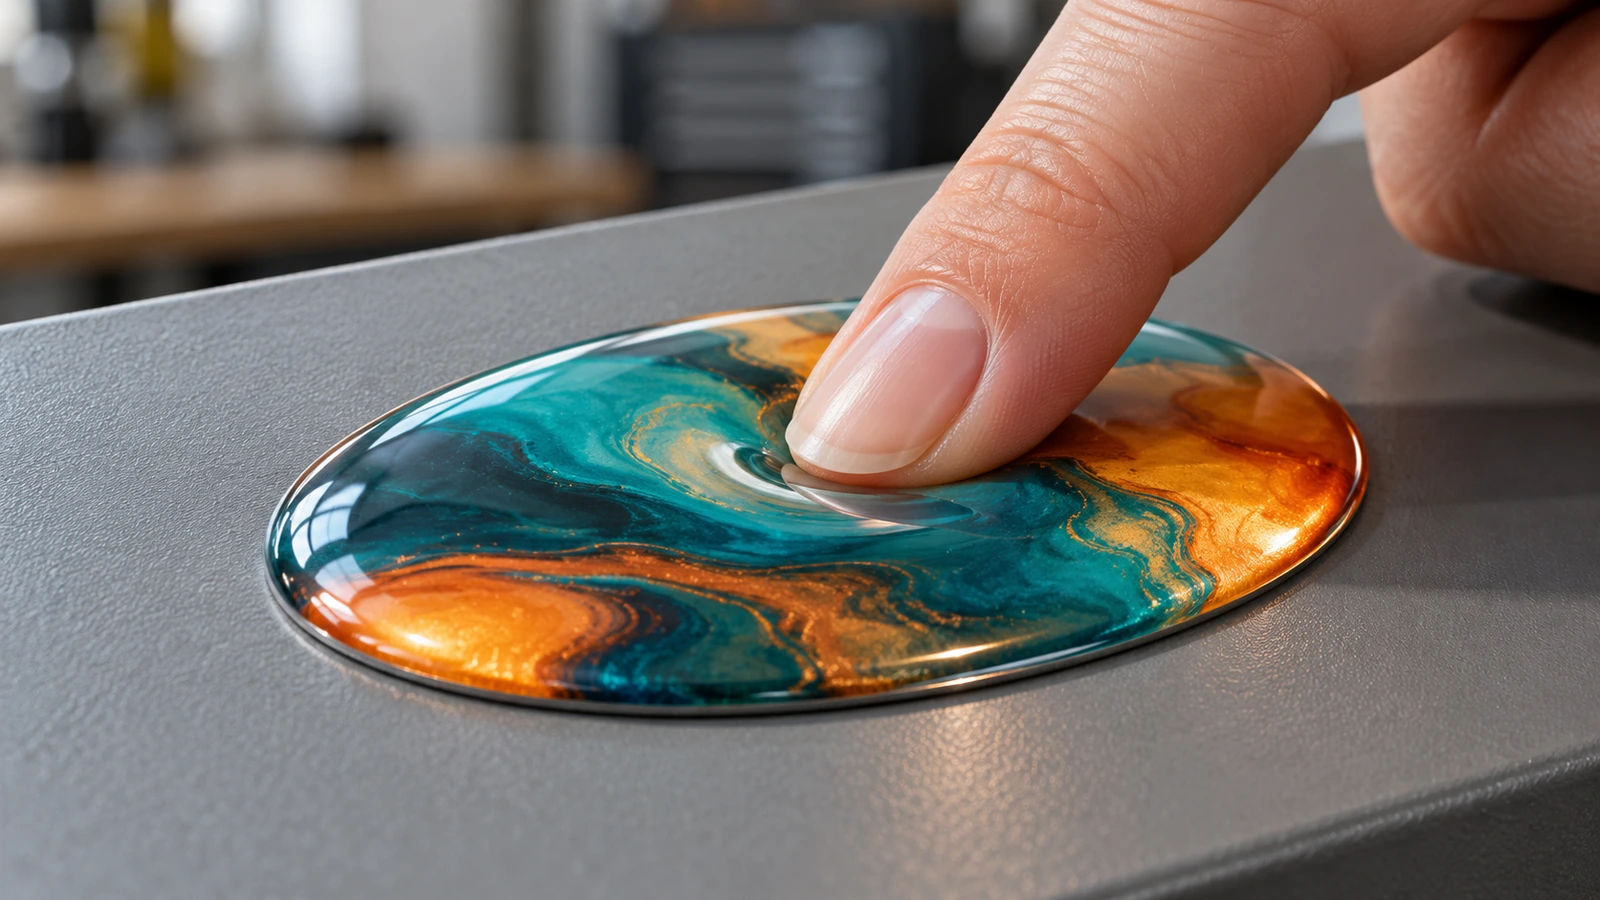
Poliuretano (PU) alifatico resta flessibile dopo la polimerizzazione. Le resine flessibili per cupole si collocano in genere intorno a Shore A 70–90, mentre le resine epossidiche strutturali possono superare Shore D 80. Una cupola morbida recupera le lievi ammaccature: premendo un'unghia su una buona cupola in PU, il segno svanisce in una dozzina di secondi circa. Dal punto di vista ottico, il PU alifatico è la resina per gli adesivi in resina 3D i cui bianchi e colori chiari del brand devono restare fedeli all'aperto. Poliuretano aromatico è una variante più economica che ingiallisce anch'essa sotto i raggi UV: la sola dicitura «poliuretano» non basta quindi come specifica. Chiedi per iscritto «alifatico».
Resina polimerizzata a UV indurisce in pochi secondi sotto le lampade anziché in molte ore. È adatta a una produzione rapida, ma il comportamento del colore nel lungo periodo dipende dalla formulazione specifica: trattala come una resina epossidica finché il fornitore non presenta dati di invecchiamento.
Una stranezza del mercato incide sull'approvazione della grafica. Molte schede prodotto etichettate come «epossidiche» descrivono in realtà un rivestimento in poliuretano, e alcuni fornitori non dichiarano affatto la chimica. L'indicazione del settore è di considerare una resina non dichiarata come adatta solo agli interni. Prima di approvare una grafica con colori chiari, conferma per iscritto la famiglia di resina. La resina scelta per gli adesivi decide se il tuo bianco resterà bianco.
Come preparare la grafica per una cupola: otto passaggi
I passaggi seguenti rispettano l'ordine in cui un revisore di prestampa controlla un file per cupola. Ognuno mira a evitare uno specifico rifiuto in fase di prova.
Passaggio 1: definisci l'ambiente prima di definire i colori
Le applicazioni al chiuso, piane e di breve durata possono usare la resina epossidica. Luce diurna, superfici curve o una lunga vita del brand indicano il PU alifatico. Prendi questa decisione per prima, perché determina quanta area chiara il tuo design può portare in sicurezza. Se la resina epossidica è imposta dal budget, sposta i grandi campi bianchi verso mezzitoni o colori di marca saturi, che nascondono un lieve viraggio caldo molto meglio del bianco carta. La nostra pagina di prodotto spiega come definire l'ambiente e approvare il campione, quindi questa guida non lo ripete.
Passaggio 2: costruisci un layout pensato per la lente
- Colloca nella calotta il marchio del logo, il nome del prodotto e tutto ciò che deve essere letto.
- Tieni numeri di serie, URL, righe legali piccole e filetti sottili lontani dalla spalla. Se devono comparire, spostali verso l'interno e ingrandiscili, invece di contare sullo spazio vicino al bordo.
- Lascia che gli elementi decorativi, come colore di fondo, texture e pattern, arrivino fino alla linea di taglio. Una certa distorsione in quel punto appare naturale.
- Estendi il colore di fondo oltre la linea di fustella come abbondanza, così che un lieve scarto di taglio non lasci mai una striscia non stampata sotto la resina. Chiedi al tuo stampatore i valori di abbondanza e di area di sicurezza per i lavori con cupola e inseriscili nel template.
Passaggio 3: semplifica la forma della fustellatura
La resina assume la sua forma per tensione superficiale contro il bordo di taglio, quindi è il contorno a controllare la cupola. Angoli esterni vivi e angoli interni stretti rendono instabile la tensione superficiale. La resina o supera il contorno oppure si ritira e lascia scoperta la stampa nelle punte. Colli stretti e ponti sottili dividono una cupola in lobi irregolari. I ritagli interni, come gli occhielli delle lettere in un logotipo con taglio a contorno, aggiungono bordi in più, ciascuno dei quali richiede un proprio menisco.
La soluzione pratica è arrotondare ogni angolo e collocare i loghi complessi su una forma di base semplice, come un cerchio, un ovale, un rettangolo arrotondato o uno scudo morbido. Il logo conserva i dettagli in stampa e la resina trova un unico bordo netto su cui assestarsi. I contorni complessi con più elementi aumentano inoltre le posizioni di dosaggio e gli scarti, quindi una fustella più semplice tende a costare meno da produrre in modo uniforme.

Passaggio 4: pianifica i colori per lucentezza e profondità
La cupola aumenta saturazione e lucentezza, quindi i colori approvati su campioni opachi appariranno più profondi e ricchi sotto la resina. Il blu navy scuro può sembrare quasi nero e i verdi medi acquistano intensità. Se il colore del tuo brand ha un riferimento Pantone, approvalo su una prova fisica con cupola stampata sul film finale, non su una stampa piana o su uno schermo. I grandi fondi neri pieni sembrano lussuosi ma agiscono come specchi e riflettono le fonti di luce. Se servono sfondi scuri, usa testo in negativo bianco o brillante, così che il riflesso non inghiotta il messaggio.
Passaggio 5: gestisci linee sottili, testo piccolo e sfumature
La lente ingrandisce i difetti di stampa con la stessa fedeltà con cui ingrandisce il design. Punti di retino, bande nelle sfumature e lievi errori di registro diventano tutti più visibili, soprattutto vicino alla spalla. In pratica:
- Usa grafica vettoriale e font convertiti in tracciati. Evita i loghi raster a bassa risoluzione, perché l'ingrandimento mette in evidenza i bordi dei pixel.
- Chiedi allo stampatore lo spessore minimo di linea positiva e in negativo per i lavori con cupola, poi esegui la prova al 100 % della dimensione.
- Mantieni le sfumature morbide e ampie. Passaggi tonali molto sottili vicino al bordo tendono a formare bande.
- Evita i filetti sottilissimi che seguono la linea di fustella. Anche una piccola tolleranza di taglio risulta evidente quando un bordo sottile si decentra sotto una lente.
Passaggio 6: ottieni i metallici dalla base, non dalla resina
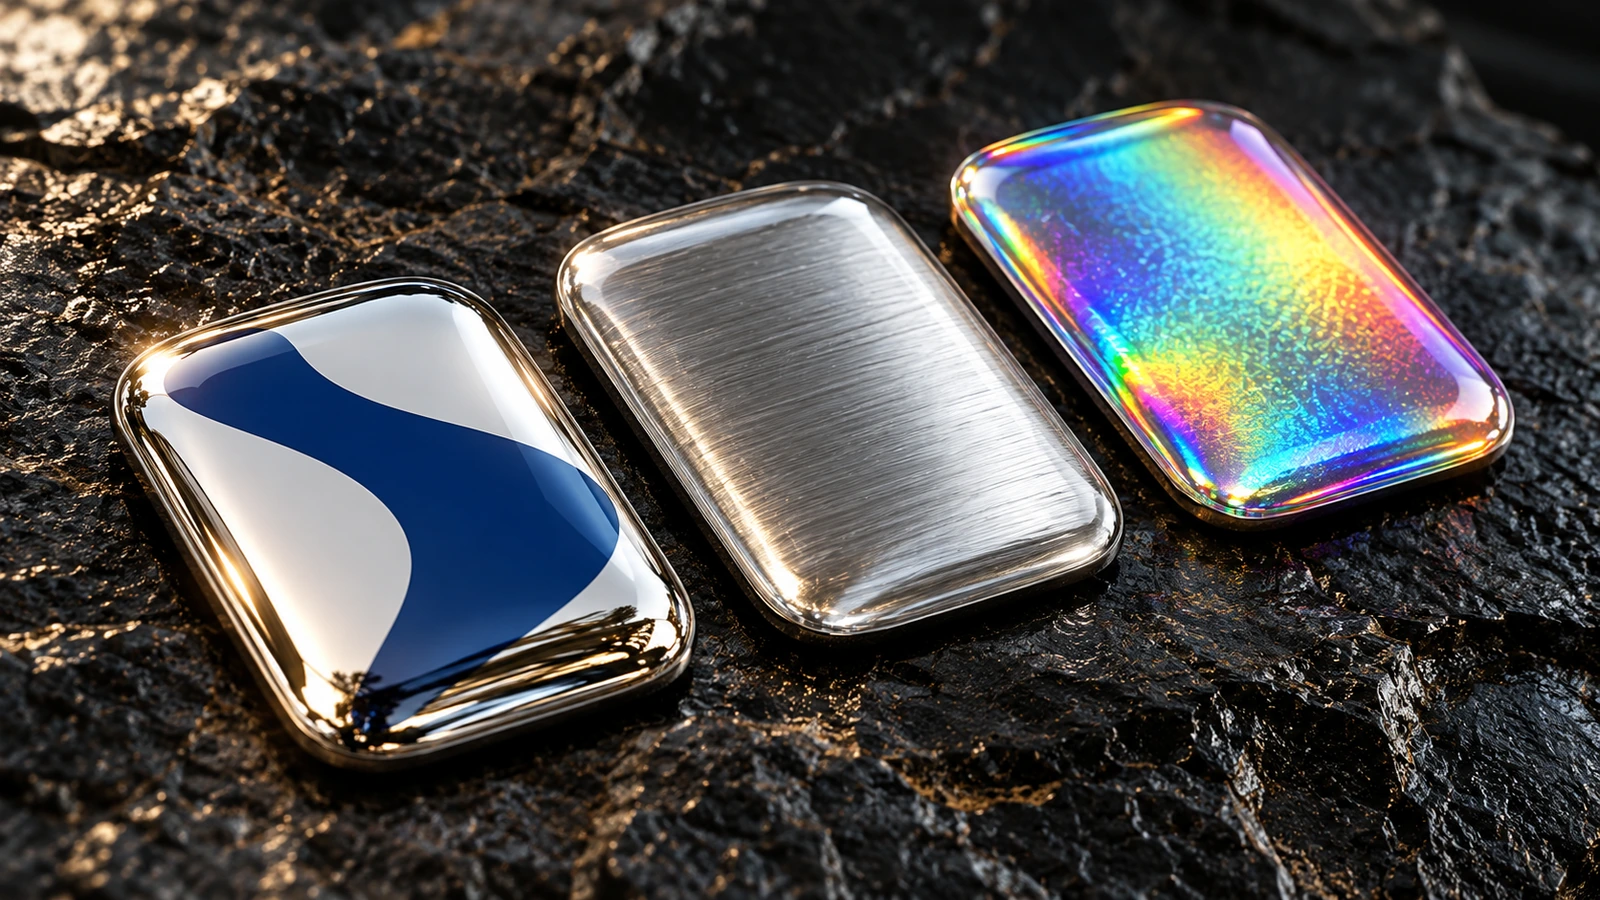
Gli effetti metallici e olografici sono dove le cupole rendono al meglio, purché l'effetto risieda nella base stampata. Le soluzioni più comuni sono:
- Film cromato o in metallo spazzolato. I colori vengono stampati su un fondo bianco e le aree lasciate senza bianco mostrano il metallo attraverso la cupola. Sotto la resina, il cromo brillante sembra metallo liquido e le finiture spazzolate acquistano profondità. Gli appassionati che restaurano i badge di vecchi computer riferiscono che il supporto adesivo spazzolato sotto resina a cupola funziona bene proprio per questo motivo.
- Lamina metallica olografica. La lente ingrandisce il motivo arcobaleno e aggiunge movimento quando chi guarda inclina il prodotto.
- Inchiostri metallici su film bianco. Sono più discreti e con meno contrasto. Falli provare, perché la cupola può appiattire lo scintillio metallico in una semplice lucentezza.
Imposta il fondo bianco come livello separato in tinta piatta nel file. L'inchiostro deve essere completamente asciutto prima di applicare la cupola. L'inchiostro a base d'acqua non asciugato a sufficienza è una causa frequente di delaminazione della resina, mentre le stampe serigrafiche, offset, laser e a trasferimento termico accettano la resina in modo più affidabile.
Passaggio 7: verifica il campione fisico, non solo il colore
Quando arriva la prova con cupola, controlla più del colore. Osserva il bordo sotto una luce radente. La cupola deve arrivare fino al taglio, senza ritiri negli angoli e senza tracimazioni. Cerca bolle, striature opache e punti appiccicosi. Le indicazioni di produzione li collegano a errori nel rapporto di miscelazione anche solo di 1–2 % e all'umidità, ed è per questo che i locali di applicazione delle cupole sono in genere mantenuti intorno a 22–24°C e sotto circa 40–45 % di umidità relativa. Premi un'unghia al centro per verificare che la famiglia di resina corrisponda all'ordine. Poi applica alcuni campioni sulla superficie reale del prodotto, non su una cartella campioni. Pulisci la superficie con alcol isopropilico, premi dal centro verso l'esterno e mantieni la superficie sopra circa 10°C (50°F) durante l'applicazione. Se l'adesione ha rilevanza contrattuale, chiedi i dati di resistenza alla pelatura misurati con un metodo riconosciuto, come ASTM D3330/D3330M[2], e chiedi quale superficie di prova è stata utilizzata.
Passaggio 8: controlla le parole che hanno peso legale
Alcuni testi presenti nella grafica comportano obblighi che vanno oltre il design. Se un'etichetta con cupola funge da targhetta permanente di un'apparecchiatura o da marcatura di sicurezza, UL valuta l'intera costruzione dell'etichetta (supporto frontale, inchiostro, adesivo e superficie di montaggio) nell'ambito del proprio programma per sistemi di marcatura ed etichettatura[3], con riferimento a UL 969 (6th edizione, 2025)[4]. Una cupola decorativa non eredita tale status. Una dicitura di origine come «Made in USA» stampata nella grafica deve rispettare lo standard «Made in USA» della FTC[5], che è codificato in 16 CFR Parte 323[6]. Se l'etichetta si trova su un imballaggio alimentare vicino a un'area di contatto con gli alimenti, tieni presente che le norme UE sul bisfenolo A nei rivestimenti epossidici sono cambiate con il Regolamento (UE) 2024/3190[7]. Tale regolamento riguarda i rivestimenti a contatto con gli alimenti, non le etichette a cupola in generale. Il quadro normativo più ampio per il 2026 relativo agli ordini di cupole è riassunto nella nostra pagina di prodotto delle etichette a cupola in resina.
Confronto: come ogni finitura rende gli elementi grafici più comuni
La tabella confronta solo il comportamento ottico. Per i compromessi di costo e budget tra queste finiture, consulta la pagina di prodotto.
| Elemento grafico | Cupola in resina epossidica standard | Cupola in PU alifatico | Cupola in resina polimerizzata a UV | Vinile piano + laminato (senza cupola) |
|---|---|---|---|---|
| Trasparenza e lucentezza iniziali | Molto alte, vetrose | Molto alte | Alte; dipendono dalla formulazione | Lucentezza moderata, senza profondità |
| Campi bianchi e pastello nel tempo | Viraggio caldo o ambrato sotto UV e calore; irreversibile | Resta trasparente secondo le dichiarazioni dei fornitori per l'esterno | Non dimostrato finché non vengono mostrati dati di invecchiamento | Dipende dalla classe UV del laminato |
| Linee sottili e testo piccolo vicino al bordo | Deformati dalla rifrazione della spalla | Deformati dalla rifrazione della spalla | Deformati dalla rifrazione della spalla | Riprodotti piani e con precisione |
| Basi metalliche e olografiche | Forte valorizzazione da parte della lente | Forte valorizzazione da parte della lente | Forte valorizzazione da parte della lente | Visibili ma piatte |
| Ammaccature e graffi | Permanenti; superficie dura | Le lievi ammaccature si recuperano | Di solito dura; segni permanenti | Segni di sfregamento sul laminato |
| Superfici curve | Il bordo tende a sollevarsi o a creparsi | Segue le curve leggere | Dipende dalla formulazione | Si adatta bene |
| Migliore abbinamento con la grafica | Colori saturi, interni, superfici piane, breve durata | Colori chiari del brand, esterni, lunga durata | Tirature rapide dopo la validazione | Testo minuscolo, curve ampie, processi a caldo |
Due limiti valgono per ogni cupola. Primo: non passare mai i pezzi con cupola in una plastificatrice, in una pressa a caldo o in un forno, perché la resina si ammorbidisce prima del vinile sottostante e riporta segni permanenti. Secondo: la cupola sigilla la superficie frontale ma non il lato inferiore. L'acqua entra dalla linea dell'adesivo, quindi la preparazione della superficie al momento dell'applicazione conta più della dichiarazione di impermeabilità della resina.
FAQ
FAQ: si può mettere un testo piccolo, come un numero di serie, sugli adesivi in resina 3D?
Sì, se si trova nella calotta e viene ingrandito rispetto a quello che useresti su un'etichetta piana. Il testo collocato nella spalla ripida si piega e può diventare illeggibile da un'angolazione. Se il numero deve essere letto da scanner o ispettori, mettilo al centro oppure stampalo su un'etichetta piana separata.
FAQ: perché il mio fondo bianco sembrava color crema mesi dopo l'approvazione?
Il bianco è il colore più sensibile nel rivelare l'invecchiamento della resina. Sia la resina epossidica standard sia il poliuretano aromatico si scoloriscono con i raggi UV e il calore, e il cambiamento è irreversibile. Per grafiche chiare esposte alla luce del giorno, specifica per iscritto il poliuretano alifatico, oppure ridisegna con sfondi a mezzitoni se la resina epossidica è imposta.
FAQ: un logo corsivo o con taglio a contorno si può resinare senza una forma di base?
A volte sì, ma i tratti sottili e gli angoli interni spezzano il menisco in lobi irregolari e la resina si ritira nelle punte aguzze. Collocare il corsivo su una forma di base arrotondata offre alla resina un unico bordo netto e mantiene ogni tratto sotto la cupola.
FAQ: come capisco se una prova è in resina epossidica o in poliuretano?
Premi un'unghia al centro della cupola. Un segno che svanisce in una dozzina di secondi circa indica poliuretano flessibile. Un segno permanente, o una superficie troppo dura per essere ammaccata, indica resina epossidica. Poi conferma per iscritto la famiglia e il grado esatti della resina, perché i campioni nuovi di entrambe sembrano quasi identici.
FAQ: cosa deve coprire la documentazione di adesivo e resina nel 2026?
Chiedi le schede di sicurezza sia della resina sia dello strato adesivo. Negli Stati Uniti, i produttori e gli importatori di adesivi sono ora soggetti a una segnalazione una tantum relativa alle PFAS utilizzate dal 2011 ai sensi del TSCA, sezione 8(a)(7)[8], inclusi gli ausiliari di processo. Inoltre, 40 CFR 751.407[9] vieta la distribuzione commerciale di articoli contenenti PIP (3:1) dopo il 31 ottobre 2026, quindi verifica che nessun adesivo o additivo della costruzione lo contenga.
FAQ: le cupole funzionano su prodotti curvi come bottiglie o caschi?
Le cupole piccole su curve leggere di solito funzionano con il poliuretano flessibile. La resina epossidica rigida tende a creparsi o a sollevarsi sul bordo e, sulle curve ampie, le cupole si staccano ai bordi qualunque sia l'adesivo usato. Per le curve strette, un vinile stampato piano con laminato è la scelta progettuale più sicura.
Punti chiave
- I colori chiari rivelano per primi l'invecchiamento della resina, quindi lega ogni affermazione di «basso ingiallimento» a un metodo di prova. — ASTM G154, ciclo 2 QUV-A, è stato usato per misurare lucentezza e ritenzione del colore in uno studio pubblicato su resine epossidiche a basso ingiallimento (Fonte)
- Dimostra l'adesione sulla superficie reale del prodotto, non su una cartella campioni. — ASTM D3330 copre la pelatura a 180° (metodo A) e la pelatura a 90° (metodo F) (Fonte)
- La grafica delle targhette si approva come sistema di etichetta completo, non come design di un adesivo. — UL 969, 6th edizione, pubblicata nel 2025 (Fonte)
- Una dicitura «Made in USA» stampata nella grafica è un'affermazione regolamentata. — 16 CFR Parte 323 richiede che tutti o quasi tutti i componenti siano realizzati e reperiti negli Stati Uniti (Fonte)
- La chimica dell'adesivo fa parte della specifica, non è un ripensamento. — La distribuzione di articoli contenenti PIP (3:1) è vietata dopo il 31 ottobre 2026 (Fonte)
- La documentazione del fornitore dovrebbe tracciare gli additivi nascosti. — La segnalazione TSCA sulle PFAS per gli adesivi risale al 2011 (Fonte)
Conclusione
L'approvazione alla prima prova delle etichette con cupola si riduce a progettare per la lente. Metti ciò che conta nella calotta, tieni i dettagli fragili lontani dalla spalla, offri alla resina un bordo semplice e arrotondato, integra gli effetti metallici nel film di base e scegli una resina il cui colore nel lungo periodo sia coerente con la quantità di bianco e di pastello usata dal tuo brand. Approva su una prova fisica con cupola applicata sulla superficie reale, mai su un PDF piatto.
Se la tua grafica è pronta, o quasi, inviacela con una nota su ambiente e superficie. La controlleremo rispetto ai punti sopra prima che qualsiasi cosa vada in stampa. Inizia dalla nostra pagina dedicata agli adesivi a cupola in resina personalizzati per richiedere un preventivo e una prova.
Fonti
- American Coatings Association, CoatingsTech Magazine, «Sistema epossidico a più alto contenuto di solidi e minore ingiallimento per rivestimenti industriali DTM», pubblicato il 2025-12-18; ultima consultazione: 2026-10. https://www.paint.org/coatingstech-magazine/articles/higher-solids-lower-yellowing-epoxy-system-for-industrial-dtm-coatings/ ↩
- ASTM International, ASTM D3330/D3330M-04(2025), Metodo di prova standard per l'adesione a pelatura del nastro sensibile alla pressione, approvato il 2025-08-01; tramite ANSI Webstore. https://webstore.ansi.org/standards/astm/astmd3330d3330m042025 ↩
- UL Solutions, programma per sistemi di marcatura ed etichettatura; ultima consultazione: 2026-10. https://www.ul.com/services/marking-and-labeling-systems-program ↩
- ANSI/UL 969, Norma per i sistemi di marcatura ed etichettatura, 6th edizione, pubblicata il 2025-07-24 (rivista il 2025-07-28); tramite ANSI Webstore. https://webstore.ansi.org/standards/ul/ul969ed2025 ↩
- Federal Trade Commission degli Stati Uniti, «Conformità allo standard Made in USA», guida per le imprese; ultima consultazione: 2026-10. https://www.ftc.gov/business-guidance/resources/complying-made-usa-standard ↩
- Electronic Code of Federal Regulations, 16 CFR Parte 323, regola sull'etichettatura Made in USA; testo aggiornato al 2026-10. https://www.ecfr.gov/current/title-16/chapter-I/subchapter-C/part-323 ↩
- «Migrazione del bisfenolo A e dei suoi derivati dai rivestimenti epossidici e domanda di prodotti BPA-NI: approfondimenti scientifici e prospettive che portano al Regolamento (UE) 2024/3190», rassegna, 2025-11-19; tramite ResearchGate. https://www.researchgate.net/publication/397781637 ↩
- Adhesives & Sealants Industry, «Aggiornamento PFAS 2026: continua l'affinamento delle strategie USA e globali e maggiore attenzione ad adesivi e sigillanti», 2026-04-22. https://www.adhesivesmag.com/articles/102349-pfas-update-2026-continued-refinement-of-us-and-global-strategies-and-greater-focus-on-adhesives-and-sealants ↩
- Cornell Law School Legal Information Institute, 40 CFR § 751,407, divieti relativi al fosfato di fenolo isopropilato (3:1); ultima consultazione: 2026-09. https://www.law.cornell.edu/cfr/text/40/751,407 ↩



Le informazioni seguenti sono necessarie per l’accesso con i social
Accedi
Crea un nuovo account